信瑞达石墨·石墨原材料测电阻·技术专栏
石墨原材料测电阻:每批入厂都检,合得上客户要求的料才投用
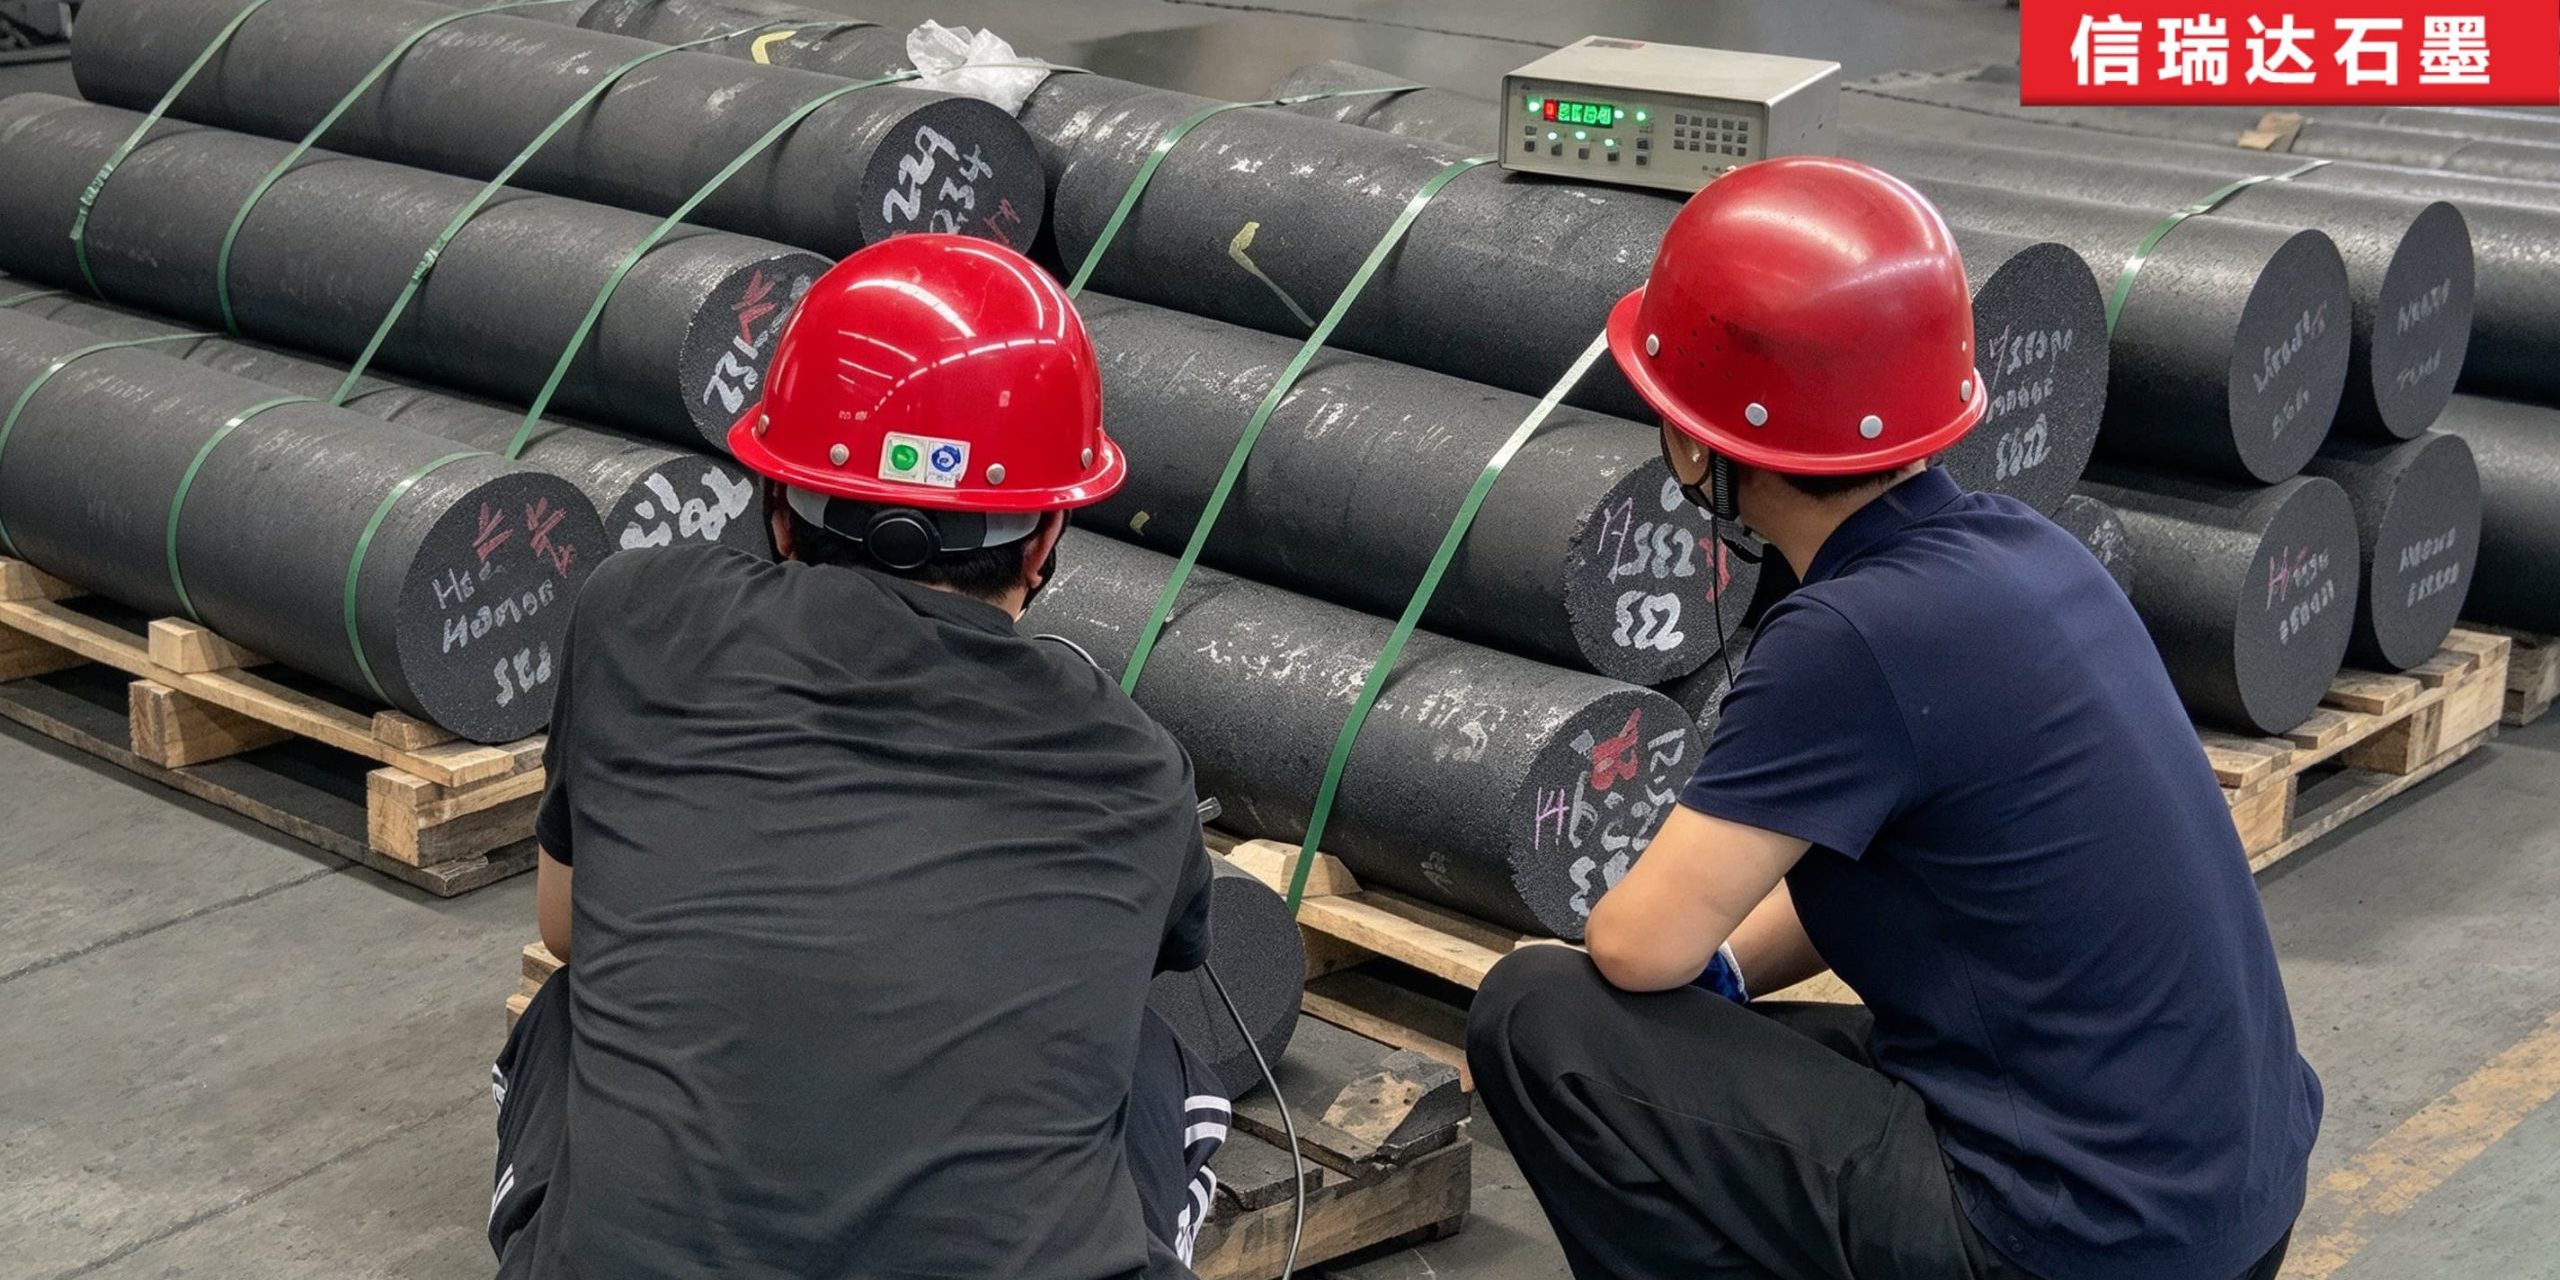
石墨原材料进厂之后、动刀之前,要先过一遍入厂检验。电阻检测是其中一项,做的一件事很直接:确认来料的状态,合得上客户在图纸或技术条件里写的要求,才往下加工;合不上的,不投用。这篇文章把这道闸怎么设、客户要求怎么落到检测上、检测能管到哪管不到哪,说清楚。
信瑞达石墨 · 技术专栏
一、入厂检验:加工前的那道闸
石墨件一旦开坯、下料、开始铣削,材料就已经嵌进件里。等做成件才发现料不对,返的就不是一刀,是整批的料、工时与刀具。所以料在动刀之前先确认状态,是把风险堵在成本较低的那一步。
入厂检验要核对几类东西:牌号对不对、外观与尺寸在不在范围、关键指标达不达标。这几类里,电阻检测是不破坏料、又能较快出结果的一项,常被放在前面做,先把明显不对的料挑出来。
| 核对项 | 做法 | 为何放在入厂做 |
|---|---|---|
| 牌号核对 | 对照订单与技术条件,确认来料牌号与约定一致 | 牌号错了,后面所有指标都失去参照 |
| 外观与尺寸 | 看表面状态、量外形与关键尺寸 | 外观缺陷与尺寸超差,投料后才发现代价高 |
| 关键指标(含电阻检测) | 按约定抽样与判定规则测量 | 不破坏料、出结果快,适合做头一道筛查 |
| 文件与追溯 | 留检验记录、仪器与抽样信息 | 日后有争议时,这是仅有的凭据 |
把这道闸设在动刀之前,省下的是后面整条链的成本。料错了,错在坯料阶段,退一批料、换一批料,代价有限;等铣成件、甚至装配完才发现,错的就不只是料,还有工时、刀具、下游的件与工期。入厂检验花的那一点时间,是整批风险里较靠前、也较便宜的一道拦截。
二、电阻检测是入厂检验的一项,不是全部
它不是单独的一项检验,也不替代别的检验。它做的是:用一种不破坏、几分钟内出结果的手段,先给来料一个导电状态的大致判断。
把入厂检验想成一道由多道工序叠起来的闸,电阻检测是其中靠前的一关;它过了,料才往下走,后面的力学、纯度、尺寸检验再接着判。它不是替那些检验下结论,而是先把明显不对的料拦在闸外。
这个判断和后续加工、使用都有关系:石墨化程度、是否浸渍、批内均匀性,这些状态会在电阻上留下痕迹,而它们恰好会影响加工表现和成品性能。把它放在入厂这一环,能在投料前把明显不对的料挡在门外,再让别的检验去管它该管的指标。
所以更贴切的说法是——电阻检测是入厂检验里的一道工序,它参与判断,但不单独下结论。一批料能不能用,要看它合不合得上客户写下的全部要求,电阻只是其中一项证据。
三、为什么拿电阻做入厂筛查
- 不破坏料。电极夹上去读数,料还是那块料,检测完可以接着投用,不浪费;
- 出结果快。几分钟能出数,不像抗折、灰分那些要制样、要送试验,周期以天计、成本也高;
- 与材料状态挂钩。石墨化充分不充分、致不致密、浸没浸渍、同一批散差大不大,这几件事在电阻上都有体现;
- 适合做前置筛查。先用它把明显不对的料挡在门外,再让力学、纯度、热学那些检验去管各自该管的指标。
这四句话合起来,说清了它进厂的位置:不是末了一道把关,而是靠前的一道筛查。它把“料先大致对不对”这件事,在投料前就回答掉。
四、客户要求怎么落到检测上
客户在图纸、技术条件或订单里,会指定材料的牌号和指标范围。这些要求不是事后核对,而是入厂检验的判据。
我们按客户提供的图纸和订单加工,料端检测就照着这些要求判:合得上,留用;合不上,不投用。指标值来自对应牌号的技术条件,不在入厂时另立一套。这一点要提前说清:客户要求写在哪、判到多严,在订单阶段就定下来。要求写得含糊,检出来的数就只能当参考,不能当放行依据。
| 衔接处 | 写什么 | 作用 |
|---|---|---|
| 技术条件 | 牌号与指标范围,含电阻相关项目 | 给检测一个可对照的准绳 |
| 订单或检验约定 | 抽样方案、测点、判定规则 | 让“怎么检、判到多严”有依据 |
| 处置规则 | 不合格时退回、换批或按约定降级 | 事到临头不用临时商量,少扯皮 |
五、每批量都测,不是抽一根了事
一批料里的散差,在成型和焙烧阶段就埋下了:密度沿长度与径向可能不均,炉内不同位置温度历程不同,石墨化程度跟着有差别。这几点合起来的意思是——同一批的不同根、同一根的头中尾,状态都可能有差。
所以入厂检验按批做,每批都测,而不是抽一根、量一个点、合格就收。抽样方案在订单阶段定:抽几根、每根测几个位置、判均值还是判单点上下限、不合格怎么处置。这一条直接关系到“一批料能不能用”——抽少了,漏掉的那根可能正好是不合要求的那根。
抽样不是越密越好,关键是和用途挂钩:用途对均匀性敏感的,抽样点要铺开到不同根、不同位置;用途只认牌号下限的,抽样可以集中一些。但无论哪种,前提都是“按批”,不是“按根挑着测”。同一供应商、同一牌号、同一炉次的料,仍可能在这一批和那一批之间出现偏差,所以每批都测,是把批间波动也纳入管控。
六、检测过不了客户指定项,料不投用
入厂检验的意义,落在这一句上:检测过不了客户指定要求的料,不投入加工。这句话把前面的所有环节收了口——检不是走过场,检出来不合要求,就停在闸口外。
处置通常有几条路:整批退回、换一批符合要求的料、或按双方约定降级使用。具体怎么走,看订单里事先写好的处置规则。把“不投用”写在流程里,而不是做成件之后才发现,省下的是整批的工时、刀具与返工。
一句话:入厂检验要解决的,不是“把料测得多准”,而是“把不对的料在动刀前挑出来”。做成件再返,代价是整批的料与工时;投料前挑出,代价是一次检测。
七、电阻检测能确认什么、确认不了什么
电阻检测在入厂这一环,帮我们确认的是材料的导电相关状态;它确认不了的指标,要另靠对应的检验去管。把这条界线写清楚,才能不拿一项检测当全部依据。
| 能帮我们确认的 | 确认不了、要另靠别项检验的 |
|---|---|
| 石墨化程度明显偏低:混进了欠石墨化的料,或炉内位置偏冷 | 抗折强度与抗热震性:导电状态与强度相关,但不互为替代,低阻不等于高强 |
| 是否浸渍过:同一牌号浸渍前后密度与导电状态都会变 | 纯度:高纯与普通石墨的导电区间可以重叠,要另做灰分与杂质分析 |
| 批内是否均匀:散差大说明密度或石墨化不一致 | 可加工性:崩边倾向、层裂、硬点,这些要在切削时才知道 |
| 有无明显混料:两种料混放,状态会分成两簇 | 各向异性的程度:单方向测量看不出另一个方向的表现 |
把这张表记住,料端就少掉一类误用:拿一项检测当全部背书。电阻只负责它自己那一块,其余指标交给对应的检验。
八、与图纸、订单的衔接
客户要求要落进三处,入厂检验才有据可依,日后追溯也才方便:
- 牌号与指标范围写在技术条件里,给检测一个可对照的准绳;
- 抽样与判定规则写在订单或检验约定里,明确抽几根、每根测几处、判均值还是判单点、散差允许到什么程度;
- 不合格处置事先说定,退回、换批还是按约定降级,事到临头再谈容易伤和气。
落到纸面上,订单阶段值得写清的还有几项:检测由谁做、用哪类仪器、记录含哪些要素(牌号、批号、抽样位置、实测值、判定结论、日期与操作人)。这些不是形式,而是日后出现争议时仅有的凭据——没有记录,检了也等于没检。电阻检测作为其中一项,它的记录和其他检验的记录并排归档,该批料才有一份完整的“身份信息”。
指标值以对应牌号的技术条件为准,随牌号与规格变化。订单阶段把这些写清,入厂检验才不是凭手感,放行与否才有统一口径。
九、材料牌号前提
高纯石墨与普通石墨、浸渍与不浸渍,状态不同,适合的用法也不同。入厂检验按客户指定的牌号核对,是把关,不是替客户选牌号——选哪张牌号,是订单阶段按用途定的事。
物理指标(密度、抗折强度、弹性模量、热导率、耐温上限)随牌号与规格变化,具体以对应牌号的技术条件为准。来料状态与合同约定牌号对得上,后续加工才有稳定的前提。
牌号核对在入厂这一环尤其关键:同一外形、同一颜色的料,牌号不同,导电与加工表现可以差出不少。料端先把牌号对上,后面的电阻检测才是在正确的基准上比,而不是拿甲牌号的数去判乙牌号的料。
十、边界:这项检测管不到的地方
- 氧化会改表层。含氧气氛里持续高温,表层会氧化疏松,状态会变化;
- 含湿会干扰。多孔材料吸潮后状态不同,检测前不干燥会影响结果;
- 它替代不了别的指标。力学、纯度、热学、可加工性各有各的检法,电阻只负责导电相关那一块。
这几条是给检测划边界,不是给材料下结论。料端要做的是在投料前把状态确认清楚,至于这一批料用在哪里、用多久,仍要回到图纸、工况与对应牌号的技术条件上去看。
十一、关于信瑞达石墨的石墨原材料测电阻
信瑞达石墨专业生产石墨原材料及各类石墨坯料已有 30 年,在料端入厂检验与按客户要求选材上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控材料指标与加工尺寸;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
可承接石墨原材料与各类坯料的来图来样定制,料端可按约定的抽样方案与判定规则出具检验记录。较为稳妥的推进方式,是先把用途、后续加工方式与验收口径说清楚,再据此匹配牌号与坯料规格;指标或工况还不确定的,先取小批试样跑一轮,把数据和图纸一起定下来,再谈放量。
写在最后
入厂检验这件事,动作不大,却把后面整条加工链的风险压到了较低的位置。每批入厂都做电阻检测,合得上客户要求的料才投用——检的是状态,判的是要求,挡的是返工。所以料端较值得建立的不是“多测几个点”,而是一套写得下来的做法:客户要求写在哪、怎么抽样、怎么判、不合格怎么办,这几件事在订单阶段定清,入厂检验才有准绳,放行与否才有一致口径。电阻检测是其中一项证据,它参与判断,但不单独下结论;至于这一批料到底能用在哪、用多久,还要回到图纸、工况与对应牌号的技术条件上去看。具体到某一批料该怎么判,仍建议结合用途与双方约定的验收口径确认。