信瑞达石墨·粉末烧结石墨模具·技术专栏
粉末烧结石墨模具:一片锥形型腔排下去,为什么"每个腔都一样"比"开得出腔"更难?
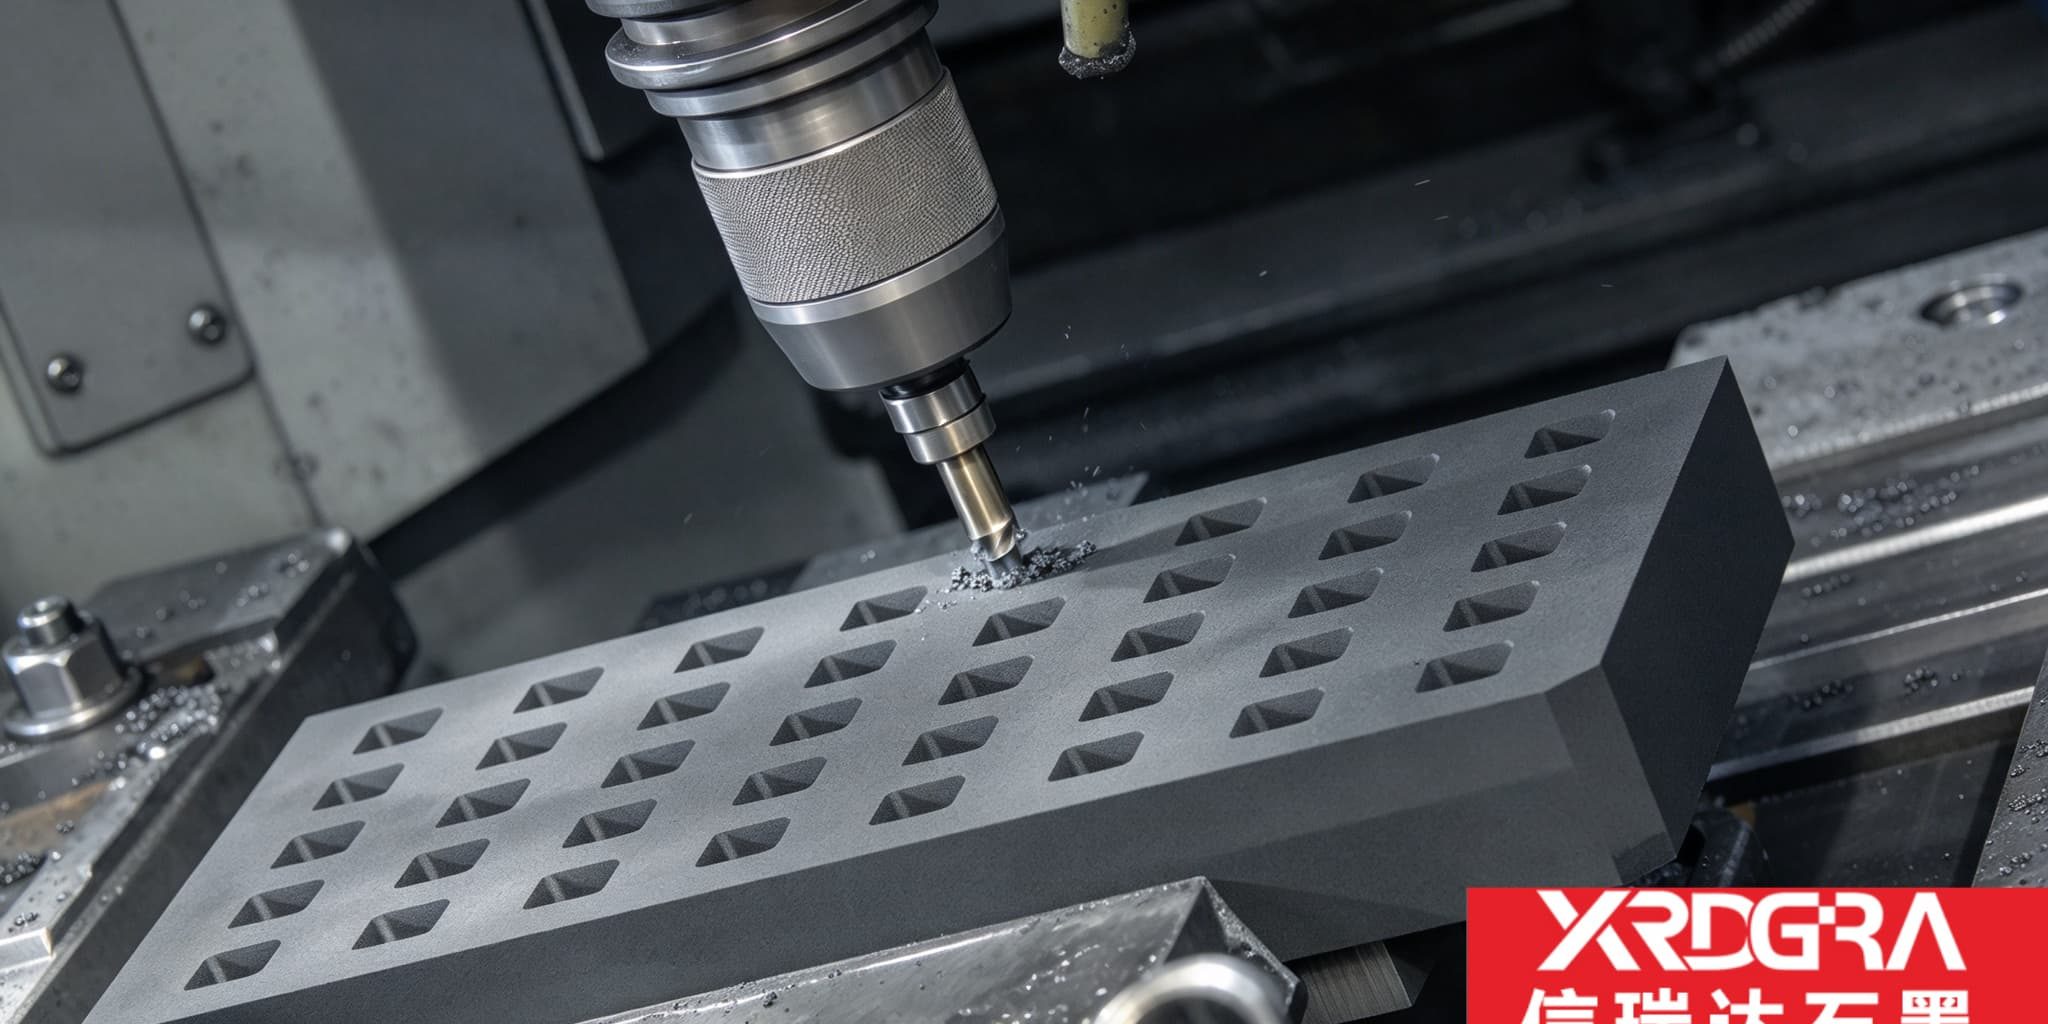
这类件的典型形体,是一块长方形石墨料,板面上成片排着锥形型腔——腔口开得宽、往下渐收,腔与腔之间留下一道道筋;板面一角另有一列圆孔,多用于定位或紧固。它不托料,也不靠孔排气,装的是粉料本身:一腔一份粉,一炉多份同时成型。这篇文章先把它和相邻的几类石墨件分开,再讲为什么这一段工序用石墨做型腔、腔阵列上真正要守的是哪几件事、加工端常被低估的几处,以及选型、验收与使用边界。
信瑞达石墨 · 技术专栏
一、先把它和相邻的几类石墨件分开
烧结工序里的石墨工装件有好几种,彼此挨得很近,先把这件的位置摆正,后面的账才讲得下去。
- 承烧板、承烧盘:把工件托起来,自身基本不装料,讲究的是平整、不变形、不粘料;
- 石墨盒子、石墨舟、石墨匣钵:一个大腔装一堆料或一堆压坯,讲究的是腔体规整、壁厚均匀、排气顺畅;
- 带贯通孔阵列的烧结石墨模具:与压头、芯棒、顶杆配合,孔负责排气,或者让杆件穿过去,讲究的是孔径、孔距与孔壁完整;
- 本文讲的这一类:板面上成片排着不贯通的型腔,一个腔装一份粉料,一炉装多份、同炉烧成。
前几类与这一类的差别,不只是"腔多腔少"。前面那些是一个腔装一堆,装料按重量、按体积算;这一类是很多腔各装一份,每一份的量、外形、致密度都要靠腔去定。装一份料进去,出来的就是一件坯:腔大了,坯件重一点、松一点;腔小了,压不实、还容易脱不出。
所以它真正的门槛不在"能不能把腔做出来",而在腔与腔之间是不是一个样。腔的尺寸差一点,坯件的重量与致密度就差一点,烧结时的收缩量跟着差一点,落到成品上的尺寸分布也就拉开了。这也是这类件通常一件一图的原因——腔的数量、排列、单腔形状与深度,都跟着产品走,没有可以照抄的通用值。
二、这一段工序,为什么用石墨做型腔
能做型腔的材料不少,石墨在粉末成型与烧结这一段被大量使用,是几样特性凑在一起的结果:
- 高温下尺寸稳:受热后变形小,腔口与腔深的尺寸相对好保持,多腔件的一致性才有基础;
- 抗热震:进出炉、升降温常带急冷急热,材料要扛得住这个反复,降低开裂倾向;
- 不污染粉料:真空或保护气氛下不与料反应,也不容易带进金属杂质,对纯度与成色卡得紧的产品比较友好;
- 脱模友好:石墨与多数粉料不易粘结,自润滑性也较好,脱模时对坯件的拉扯相对小,腔壁对坯件的划伤也少;
- 导热均匀:把热量较均匀地传到每一份料上,对一炉之内、腔与腔之间的一致性有实际帮助;
- 可加工成片腔:铣、钻、磨都能上,成片的锥形腔、不同的腔深与腔距都能按图做出来,这是金属模与耐火模不容易做到的;
- 自重轻:装卸、装炉省力,也便于把板子做得更长、腔排得更多。
这些优势有一个共同前提,是真空或保护气氛。处在氧化性气氛下持续高温,石墨的损耗会明显加快,腔口这类边角位置往往先受损——这一点在边界一节还会专门讲。
三、腔阵列上真正要守的是哪几件事
这类件的图纸上,尺寸很多,但真正决定好不好用的,集中在下面几处。
其一,腔与腔的"一样"。这是全件的核心。它拆开看是四件事:腔口尺寸一致(决定装粉的容积与坯件外形)、腔深一致(决定坯件的厚度)、腔底平整(决定坯件底面的贴合与放置稳定性)、腔位准确(决定腔与腔的相对位置,以及整片腔与板边、与那列圆孔的相对关系)。这四件事单独看都在公差里,合起来才叫"一片腔是一个样"。装粉的时候,操作是按腔装的,腔不一样,装进去的量就不一样,后面怎么调都绕不开。
其二,腔壁为什么带锥度。锥度不是设计习惯,是成型与烧结两段工序一起提出的要求。成型这一段:粉料在腔内被压实,腔壁若是直的、甚至上小下大,脱模时坯件与腔壁整圈摩擦,轻则拉毛,重则带裂。烧结这一段:粉料在高温下会收缩,坯件尺寸往下走而腔不动,收缩量留得不够,坯件就被腔壁箍住。锥度是给这两件事留出的余量。锥度偏小,脱模使不上劲;偏大,坯件侧壁的形状又跟着走形,一炉的尺寸基准也跟着松。所以锥度通常不由模具方单独定,得跟产品图纸、粉料特性与收缩规律放在一起看。
其三,腔与腔之间的筋。腔排得越密,一炉装得越多,这笔账很有吸引力;但筋不能一味做窄。它承担着板面的整体刚度,太窄,板在装炉、受压、反复热循环时容易从筋处起裂。石墨偏脆,窄筋在加工与清腔时也容易崩边,崩掉一处,相邻两个腔的口部尺寸都跟着受影响。筋的厚度还在影响相邻腔之间的传热:筋厚,腔间的热流通道宽,腔与腔的温差相对小;筋薄,局部热容小,升温时更容易被拉开差距。密排与筋厚之间,是要权衡的。
其四,板面一角的那列圆孔。不是每件都有,出现时通常承担三类任务:与料框、夹具对位的定位孔,用于固定或连接的紧固孔,或者装卸时的吊装孔。这类孔的技术点在相对位置——它与型腔阵列、与板边的关系要准。孔位偏了,整块板在工装里就就不到位,型腔与上方的压头、料框对不上,一片腔就白开了。具体承担哪一类,按图纸与装配关系确认。
其五,板厚与底面。板子放在炉膛底或垫板上,底面不平,整块板的受热与承力就分到不同区域去;板厚偏薄,热态下的挠曲会让腔底与坯件之间出现局部间隙。板厚是按装炉方式、承重量与热循环次数定的,不是越厚越稳——越厚,热容越大,升降温的跟随也越慢。
其六,腔口与腔底的过渡。腔口做倒角或小圆角,一是减少进出刀时的崩边机会,二是清腔时不容易留死角,三是取放坯件时不刮料。腔底与腔壁的转接处同理——尖角在石墨上是应力集中点,在清腔时也是残粉的藏身处。这些圆角与倒角值通常直接写在图纸上。
一句话概括这件的逻辑:板面负责排布、筋负责刚度与传热、型腔负责定型、锥度负责脱模、圆孔负责就位准确、圆角负责耐用。六处都按图做准,一块多腔板才谈得上好用。
四、加工端,多腔件常被低估的几处
这类件的加工难点不在单腔,在"一片腔"。下面几处,是报价与交期之外真正决定成败的地方。
- 腔的一致性靠刀具管理,不靠事后测量。整片腔通常由同一把刀走完,刀在走的过程中一直在磨。磨损量会直接反映成腔口尺寸与腔深的漂移——开头的腔偏大、后面的腔偏小,逐个量都在公差带里,整片摆在一起却是一条趋势线。等装粉时,这份料进了大腔、那份进了小腔,烧出来的坯件重量与致密度就有了系统性差异。可行的做法是把换刀时机写进工序、分段留出复检、必要时把腔分成几组、各自用小批首件校准,而不是等全片做完再挑;
- 基准统一。板面、腔阵列、圆孔往往分几次装夹。基准不统一,腔位与孔位就会漂,尤其是腔与孔的相对关系——这两组特征通常不在一次装夹里完成;
- 崩边控制。石墨脆,铣锥形腔时腔口是尖角,进出刀的一瞬间容易掉一小块。腔口崩掉一点,容积就变了,脱模也容易带料。加工顺序、进给方式与刀具锋利度都得先想清楚;
- 让刀与振动。腔深、腔窄、刀具伸出长的时候,会出现让刀,量出来的腔壁是斜的、腔底不平。这类偏差用卡尺看不出来,要靠塞规、样板或者三坐标去发现;
- 夹持力度。薄板或长板夹得过紧,松夹之后会回弹,平面度跟着跑;夹持点也要避开日后要参与配合的那一段;
- 清粉。腔多、腔底有转接圆角,石墨粉藏在里面。清不到位,装炉后残粉落到坯件上,就是一处分层或者硬度异常。多腔件的清粉工作量随腔数走,这一笔要算进工时;
- 检验口径。腔口、腔深怎么测,用不用专用样板,量具的测量力控制在什么程度,提前约定比事后争论省事——石墨偏软,卡尺夹得重一点,读数就不一样。
把这些放到一起看,小批量的单腔件和成片型腔的多腔件,差别就很直观:
| 要算的账 | 单腔或少腔件 | 成片型腔的多腔件 |
|---|---|---|
| 成本重心 | 以单腔的加工精度为主,试做一件代价可控 | 机加工时随腔数上升,刀具消耗与清粉工时占比明显抬高 |
| 精度风险 | 主要看单腔的尺寸与脱模 | 单腔合格不等于整片合格,腔与腔的偏差趋势成为主要风险 |
| 工序安排 | 一次装夹基本能覆盖 | 需分段留复检、按刀具寿命切段,必要时分组校准 |
| 检验方式 | 常规量具即可 | 需样板或专测工装,抽样要覆盖板的两端与中间 |
| 试错成本 | 打一件试样,代价可控 | 一块板报废,搭进去的是材料、机加工时与交期,节奏宜放慢一点 |
五、主要用在哪些地方
| 应用领域 | 型腔承担的事 |
|---|---|
| 粉末冶金 | 一份粉料一腔,成型与装炉定位合在一块板上 |
| 硬质合金 | 对腔的一致性与腔壁表面要求较高,脱模后直接进入烧结 |
| 超硬材料与磨具 | 磨料与结合剂分腔装填,多腔同炉烧成 |
| 磁性材料 | 成型腔阵列,控制单件重量与外形的一致性 |
| 陶瓷与电子元件 | 素坯成型,腔的尺寸分布影响烧结后的成品尺寸分布 |
| 化工与催化剂 | 成型粒料或载体,腔形决定颗粒的外形与堆积方式 |
凡是需要"把一份份粉料定量装起来、再一起送进炉子"的工序,这类型腔板都有出场的机会。至于某台设备该用多大的板、腔怎么排、单腔什么形状,都要结合产品图纸、粉料特性与装炉方式来定。
六、使用边界:氧化、积粉、磕碰,三件事要盯住
石墨怕的不是热,是热加氧气的组合。这一条对型腔板同样成立,也是它多用于真空炉与保护气氛炉的原因。
石墨在空气等氧化性气氛、温度持续偏高时会发生氧化损耗。腔口、腔底转接这类比表面积大的位置往往先受损,腔口一旦变大变钝,出件的尺寸与重量就跟着飘。真空或惰性气体保护能避开这个问题;若要在含氧环境使用,需要对损耗有预期并做相应防护。
除此之外,还有两件事要盯:
- 积粉与结垢。烧结过程中挥发的成型剂、粉料残渣会逐渐沉积在腔壁上。清了,腔尺寸能保持;不清,等于腔在慢慢变小——小到一定程度,装粉量不够,坯件重量先掉。建议按炉次定期清腔与检查,必要时复检腔口尺寸;
- 磕碰。石墨脆,腔口尤其怕碰。装取、清腔时磕掉一处腔口,那一腔的出件就不合格了,整块板可用的腔数也跟着少一个。板角与腔口是防磕碰的重点位置。
还有两处是使用侧的事,但和石墨件直接相关:一是装粉量,腔做的是一致性,装的是多少还得靠现场形成稳定的操作;二是热膨胀,板与料框、垫板、压头之间的间隙,要把升温后的变化一并算进去,冷态刚好、热态顶死或者晃荡,都不行。
再就是它的消耗属性。型腔在反复清腔、热循环与脱模摩擦之后会慢慢失准,与其硬撑到整批出件开始波动,不如按消耗件定期检查、到点更换,反而更省——一块板的钱,通常比其他件一起带坏、或者整批坯件报废要轻。
七、关于信瑞达石墨的粉末烧结石墨模具
信瑞达石墨专业生产石墨与石墨制品已有 30 年,在型腔类、成片腔阵列类石墨件的按图加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控腔口尺寸、腔深、腔位、筋厚与孔位这些关键公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。位于河南平顶山宝丰的厂区既有石墨材料产能,也有机加工产线,型腔板的备料与加工可在厂内配套完成。
可承接粉末烧结石墨模具及各类多腔石墨工装件的定制,支持来图来样与小批试样。较稳妥的推进方式,是先把产品图纸、粉料特性与收缩规律、装炉方式与气氛条件说清楚,再据此匹配石墨牌号与腔形方案;图纸或工况尚不明确的,先做单件或小批验证,跑通一轮之后再放量,试错成本相对可控。
写在最后
粉末烧结石墨模具看着就是一块板上挖一片坑,但它身上压着的是一笔"一致性"的账:单腔做准不难,难的是几十个腔从头到尾一个样——而这恰好又是装粉与烧结要紧的依赖。这笔账一半在加工端,靠刀具管理、基准统一与分段复检守;另一半在使用端,靠清腔、防磕碰与气氛控制守。实际采购时,把产品图纸、粉料特性与装炉方式先摆清楚,再谈腔形、牌号与检验口径,是较稳妥的路径;具体工况仍建议结合实际参数与图纸确认。