信瑞达石墨·石墨小棒·技术专栏
石墨小棒:越细越难做——细长石墨杆件的加工与验收,卡在哪几处?
同样一根石墨杆,直径做细之后,难的东西就换了一批。直线度、直径一致性、细长杆的加工顺序、批量里的崩边掉角,这几项比材料本身更影响它能不能装得上、用得稳。这篇文章把小直径石墨棒从成型到验收的主线讲清楚。
信瑞达石墨 · 技术专栏
一、小直径这一档,和普通棒材不是一回事
石墨小棒是直径较小、长度相对较长的一类石墨杆件。看着只是"细一点的棒子",但它被单独列成一个规格档,是因为几个特征同时叠在了一起:直径小、长径比大、而且往往成批使用。
这三个特征一叠加,成本和难点的重心就换了地方。大直径棒材更多盯着单件的强度、内部有无缺陷、端面配合;小棒更多盯着直线度、直径沿长度的波动、批量内的一致性以及细长杆特有的加工顺序问题。材料本身当然也重要,但把一批小棒做废的,往往不是料出了问题。
同一个公差值,放在小直径上,占尺寸的比例更大。同样松紧的尺寸带,在大件上叫"宽松",在小棒上等效于更严的工艺要求——这是小棒的成本比"按重量折算"看起来高的一层原因。
二、这种细杆通常怎么做出来
小棒能不能做到某一段长度、能不能做得直,先天就跟成型方式有关。几种常见路线的取向并不一样:
| 成型路线 | 取向与代价 |
|---|---|
| 挤压成型 | 适合等截面、长径比大的长件,可连续出料、效率较高,是细长杆件常见的一条路线;代价是坯料在轴向与径向的表现不完全一致,存在各向差异 |
| 模压成型 | 适合短而粗或大直径件;用它做小棒并不经济,模具与单件成本摊不开 |
| 等静压成型 | 各向表现更接近,细截面且对方向敏感性有要求时可考虑;代价是成本更高 |
还有一个不太起眼但影响很大的做法:小棒通常先按整根长料做出坯,再按需要的长度截断。这样做省工装、便于成批组织、余量也好控制;代价是多出一道截断工序,截断端面的平齐与毛刺处理就成了要专门管住的一项。
选哪条路线,看的是截面尺寸、长径比、各向要求和批量大小,按场景匹配即可,不必一律往高配走。
三、细长杆件的四道关口
小棒的加工难点集中在四个地方,它们互相牵连,动一个往往要复核另一个。
- 关口一:直线度与弯曲。坯料在高温处理过程中会有变形,加工后残余应力释放也可能带来回弹。长径比越大,同样的微小弯曲在端头被放大得越明显。装到炉里,弯曲的杆会偏心受力;装配时,则表现为插不进、别劲或者压住相邻件。
- 关口二:直径一致性与圆度。要看的不是某一个截面的直径,而是沿长度方向的波动(容易形成一头粗一头细的锥度)以及圆度。批量使用时,孔轴配合与夹持松紧全靠这一项。
- 关口三:细长杆的加工本身。直径小、悬伸长,车削时刀具容易让刀、工件容易发振,表面会出现波纹、起伏,行业内常说的"竹节"就是这么来的。无心磨适合成批磨外圆,效率与直径一致性都较好,但它对已经弯曲的料并不友好——弯曲料进磨,圆度容易失真,还可能啃伤。所以实际排工序时,往往需要把校直与磨削的顺序安排妥当,先解决"直",再解决"圆和光"。
- 关口四:端面、倒角与崩边。端面要平齐、与轴线垂直,棱边要去毛刺倒钝。这不只是外观问题——细件的棱边更脆,搬运与装配时容易崩边掉角,崩下来的碎屑还会污染炉内环境。崩边在批量小件里属高发项,检验时单列一条更稳妥。
小棒的成本大头通常不在材料重量上。工装、校直、磨削、去毛刺与逐项检验占的工时要更多,所以只按克重比价,比不出真实的差价。
四、批量一致性是怎么做出来的
单件做得出来,和一批做出来,是两件事。小棒多是成批交付,一致性靠的是过程组织:
- 按批组织:一批料对一套工艺、一套工装,减少批内差异;加工过程中还要盯刀具与磨轮的磨损带来的直径漂移,漂到一定程度就要调整或换件。
- 校直后的检验:校直要避免把料压出新的应力集中;检验按直径、直线度、外观分项,抽检还是逐根,按使用方要求约定。
- 分隔与标识:不同直径、不同长度的规格要分区标识,避免粗细、长短混到一处,装配时再挑拣,又是一笔人工。
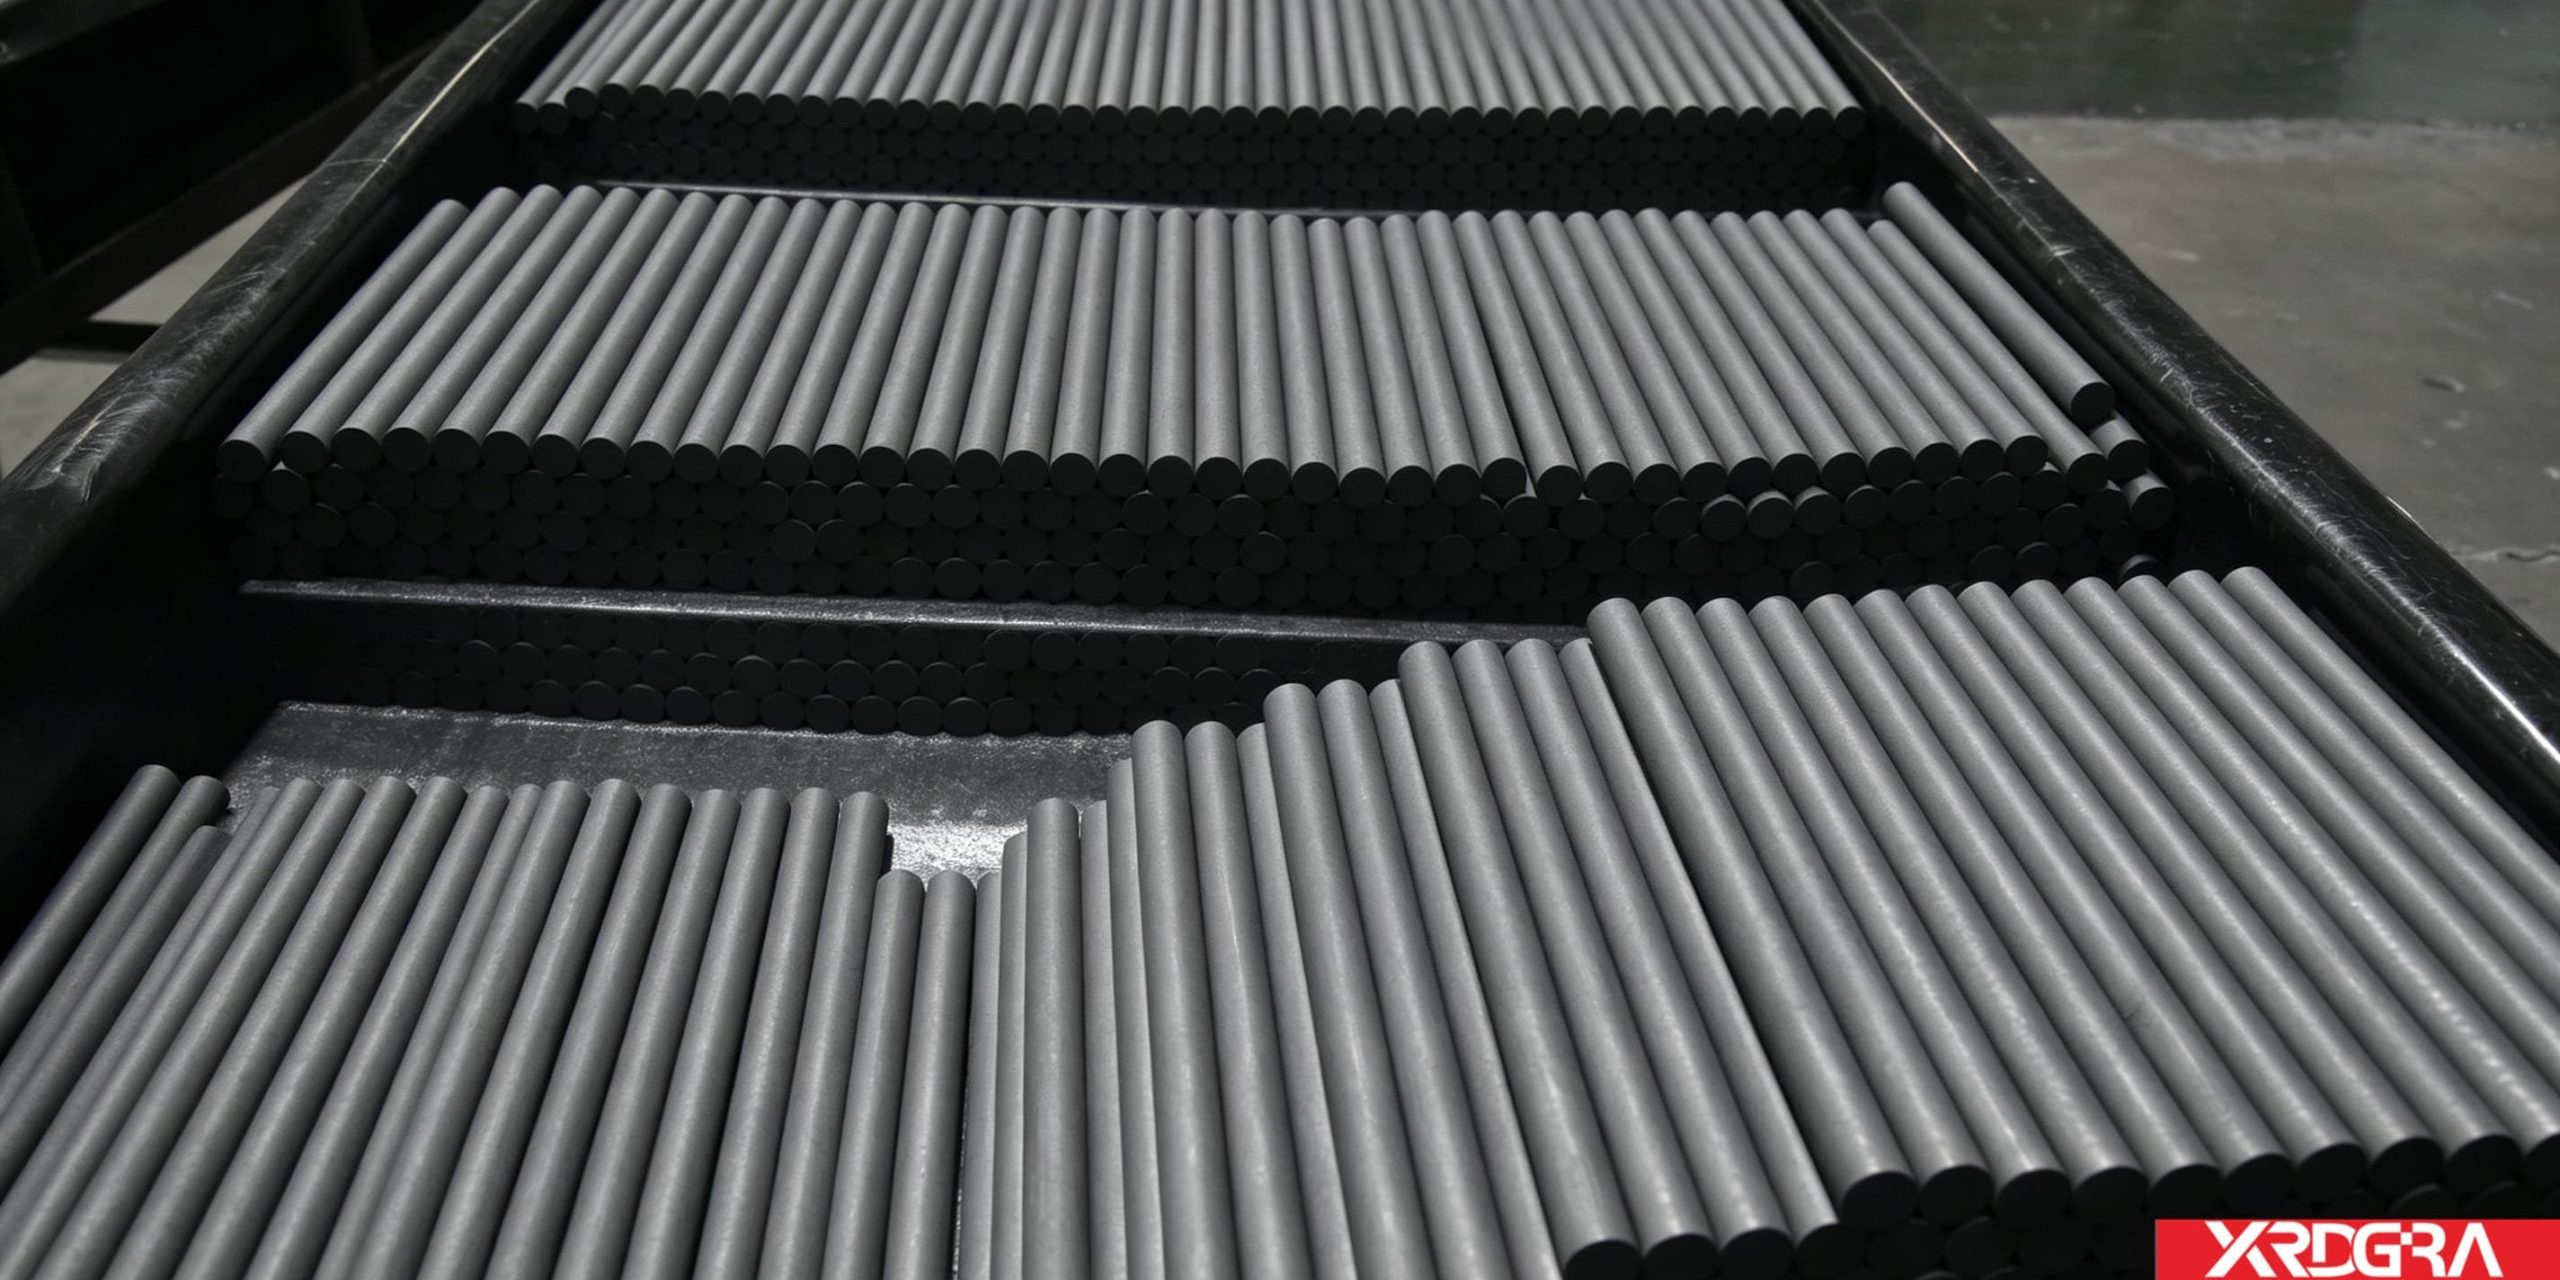
- 码放与捆扎:细长件在搬运和运输中的挠曲与磕碰,是容易被忽略的隐性损耗。成排分层码放、下方有支撑、避免长距离悬空、捆扎不勒出压痕,这些做法看着琐碎,实际直接决定到货后的合格率。
五、它常承担哪些职责
小棒自身没有固定工种,干什么活取决于它被放在哪个位置、通不通电、承不承重。常见的几类:
- 发热与导电类:小型炉、实验炉里的发热杆、导电杆,靠两端连接把电流导进炉腔。
- 支撑与定位类:细支撑杆、定位杆、垫杆,在炉内托住工件或夹具、把位置定住。
- 搅拌与导流类:小直径搅拌杆、导流杆,借助石墨不润湿、不易与熔体反应的特性。
- 取样与试验类:试验、取样、装夹用的细杆件,单件数量少但尺寸要求明确。
同一根小棒换个位置换种工况,承担的职责就完全不同。上面这些只是常见方向的归纳,具体形态与用途以图纸和使用方要求为准。
六、牌号和加工精度怎么配
小直径的截面小,对材料组织的均匀程度更敏感,配牌号时可以顺着这几条考虑:
- 粒度细一些:棱边相对不易崩、表面更容易做光,适合有配合面或外观要求的小棒。
- 各向表现接近(如等静压坯料):细截面在径向与轴向的表现更接近,适合对方向敏感性有要求、或者后续还要再加工的件。
- 灰分低:适配半导体、光伏、真空等怕污染的场景。
- 代价也要一并看清:越往这些方向走,坯料与加工成本通常越高。原则是按场景匹配,而不是一律往上配。
七、下单前,图纸上建议写明这几项
小棒在询盘阶段常常卡在"关键尺寸和检验口径说不清"上。把下面几项落到图纸或技术协议里,报价与验收都省事:
- 直径公差,以及沿长度方向允许的波动口径(是允许全长一个值,还是分段控制)。
- 长度公差与端面垂直度、倒角要求。
- 直线度上限,并注明是折算到全长还是折算到某一单位长度上量——两种口径差别很大。
- 圆度要求,以及表面粗糙度取向(保留成型面还是磨光)。
- 外观判定项:有无轴向裂纹、掉渣、崩边允许到什么程度。
- 交付口径:按根数还是按重量交付,包装与码放方式如何约定。
- 材料牌号与批量、检验方式(抽检还是逐根、判定口径)。
八、适用边界
- 氧化性气氛是要避开的组合。石墨怕的不是热,而是高温加氧气的组合;在空气等氧化性气氛中持续受热会发生氧化损耗,表面逐步劣化、直径变小。真空或惰性气氛保护的炉内环境,正好避开这一问题。
- 它是消耗型件。长期高温服役后需要定期检查与更换,按消耗件纳入备件计划更实际。
- 细截面不宜作主承力件。长跨距或悬臂布置会让弯矩迅速放大,支撑跨距不宜过大,也应避免局部压应力集中。
- 吸湿与预热。石墨材料存放中会吸湿,长期存放后应干燥保存,升温时按规范预热,避免急冷急热造成开裂。
九、关于信瑞达石墨的石墨小棒
信瑞达石墨专业从事石墨制品的研发与加工已有 30 年,在石墨小棒这类小直径杆件的按图定制加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工、严控尺寸公差,产品使用寿命相对较长,获得了较多行业客户的认可。对小棒,我们通常建议先把实际职责(发热、导电、支撑还是搅拌)、使用气氛与温度区间、安装方式与跨距讲清楚,再据此匹配牌号与加工精度;这类成批件,也建议先做一小批试样,到现场试装一次,确认直径配合与直线度没有问题,再整批放量,试错成本会低很多。
写在最后
小棒难在"细"上:越细,直线度越难守,直径一致性越吃工装,细长杆的加工顺序越不能随意,批量里的崩边掉角也越要单独管。它值不值,不看它有多重,而看直线度、直径波动、端面与外观这几项能不能稳在图纸要求之内。选型时较稳妥的做法,是先把职责和安装方式定清楚,把直线度的量法写明,再谈牌号与精度;具体工况仍建议结合实际参数确认。