信瑞达石墨·石墨板加工·技术专栏
石墨板加工:石墨好下刀,难的是下完刀它还平不平
石墨切削轻快,不吃设备功率,很多人以为这类件好做。真正花功夫的地方不在“切得动”,而在找正、基准、装夹、刀具磨损与逐点检验——板越大、面上要素越多,这几笔越重。
撰文:信瑞达石墨分类:石墨应用 / 机加工工艺
先说归位:石墨板加工交付的不是“一块板”,而是图纸上那几项尺寸和形位关系——两面平不平、彼此平不平行、孔位正不正、一片腔深不深得一致。料在毛坯阶段就已经成型了,加工做的是把余量按图拿走,同时把几何关系保住。下面这道工序交付什么、料这一端给加工留了什么口子、基准与装夹怎么排、账又落在哪里,逐一捋清楚。
一、这道工序交付的到底是什么
外行看石墨板加工,觉得就是把毛坯切到尺寸。实际上图纸上有两类要求,一类是尺寸,比如外形、厚度、孔径;另一类是形位关系,比如两面的平面度、两面之间的平行度、孔之间的孔距、腔与腔的相对位置。尺寸超差大多能看出来,形位超差却常常要到装配那一刻才暴露。
所以衡量这道工序做得好不好,不看走刀快不快,而看加工完之后三件事:板还平不平、孔还正不正、一片腔还一样不一样。板件越大、面上要素越多,这三句话的分量越重。
二、石墨好下刀,但它的“脾气”和金属不一样
石墨确实好切。切削力小,普通硬质合金刀具就能应付;它没有金属那样的塑性变形,不会粘刀,也不会像软金属那样被刀具推着走。这是它常被选来做成型件的原因之一。
但代价在另外几处:
- 脆:边缘、孔口、腔口一受力就容易崩,崩了不像金属能靠滚压或补焊圆回来,通常只能修,修不了就整件重来。
- 各向异性:成型方向与垂直方向的强度、导热都不一样,垂直方向通常更弱。件一薄、一悬空,层裂就从这个方向找上门。
- 切屑是粉:石墨切下来的是粉,不是卷屑或片屑,边切边飞。
这几条合起来说明一件事:石墨加工里,“防”比“救”值钱。既然坏了不容易补回来,功夫就得下在过程控制上。
三、毛坯与余量:料这一端要给加工留口子
板件的毛坯来路不同,传到加工上的影响也不同。模压、等静压、挤压这几类成型路线,在致密度的均匀性上、以及各向异性方向上都不相同。这两件事直接决定加工时哪一侧更怕被切削、哪一面更怕被掏空。
余量留多少,要同时算两笔账。一笔是找平要用掉多少,毛坯面往往不平整,表层与内层状态也有差别,平面找不出来,后面全部跟着歪;另一笔是加工后应力释放会带来多少回弹,留得不够,精加工时板还在“动”。
还有一道安排常被略去:有些要求较高的板件,会先在备料阶段粗加工一刀,放置一段时间让内部应力先释放一部分,然后再进精加工。这中间“放一放”的时间看着是耽误工期,落到变形控制上往往是划算的一笔投入。下单时把成型方向、毛坯状态(是否已平过面、是否附带余量图)说清楚,比事后争论尺寸要省事得多。
四、基准怎么排:先面后孔,少翻身
板件的基准逻辑和筒件不同。筒件的基准是轴线,板件的基准是大面。常见路线大致是这样:先加工出一个大面作为基准面,把它找平;再以它为基准加工另一面,把厚度和两面平行度做出来;之后才轮到孔位与腔的加工。
这条路线里代价高的地方在“翻身”。每翻一次面,就重新装夹一次、重新找正一次,误差也累积一次。原则是同一个面上的活儿尽量一次装夹做完;确实要翻面的,先把基准面做出来,让翻面之后有据可依。
基准面不一定保留到成品。为了装夹方便,常做成几处工艺凸台或留一圈工艺边,成品阶段再去掉。但如果这个面后面工序还要用,就得在图纸上说明,不要当成多余余量随意去掉。
五、装夹:夹持力与变形,两头都要防
板件的麻烦在“大而薄、大而空”。厚度本来就不算大,面上再开了一片腔,整板的刚性掉得更快。这时候装夹变成了主要矛盾:夹得紧,把板压弯,加工时量着是平的,松开一弹就回去了;夹得松,切削时工件动,尺寸跟着漂。
| 装夹方式 | 适用面 | 要留意的代价 |
|---|---|---|
| 机械压板 | 力大、定位可靠,适合较厚或有实体边框的件 | 压点要避开腔区与薄壁,压在空处容易压裂 |
| 真空吸附 | 受力均匀,适合大平面、不允许侧向夹持的件 | 要求底面平整、密封可靠,切削力大时有被推动的风险 |
| 粘接或蜡封 | 几乎不引入附加力,适合薄板与易变形件 | 要考虑石墨的吸附性与后续清理是否干净 |
| 专用工装或围框 | 受力落在周边,适合批量加工与空腔件 | 工装本身有制造成本,改图后可能一并作废 |
一点经验:垫实比压紧更要紧。底面支承点不实,压板一紧,板就“弯着被固定”了,加工出来的面看着合格,松开就回弹。所以板件常要轻夹、多找正,支承点铺匀;必要时先加工出一个基准面,靠它放在台面上再加工其余部分,让基准去管位置,而不是靠夹持力去管。
六、面上的腔与孔位:难在每一格一样
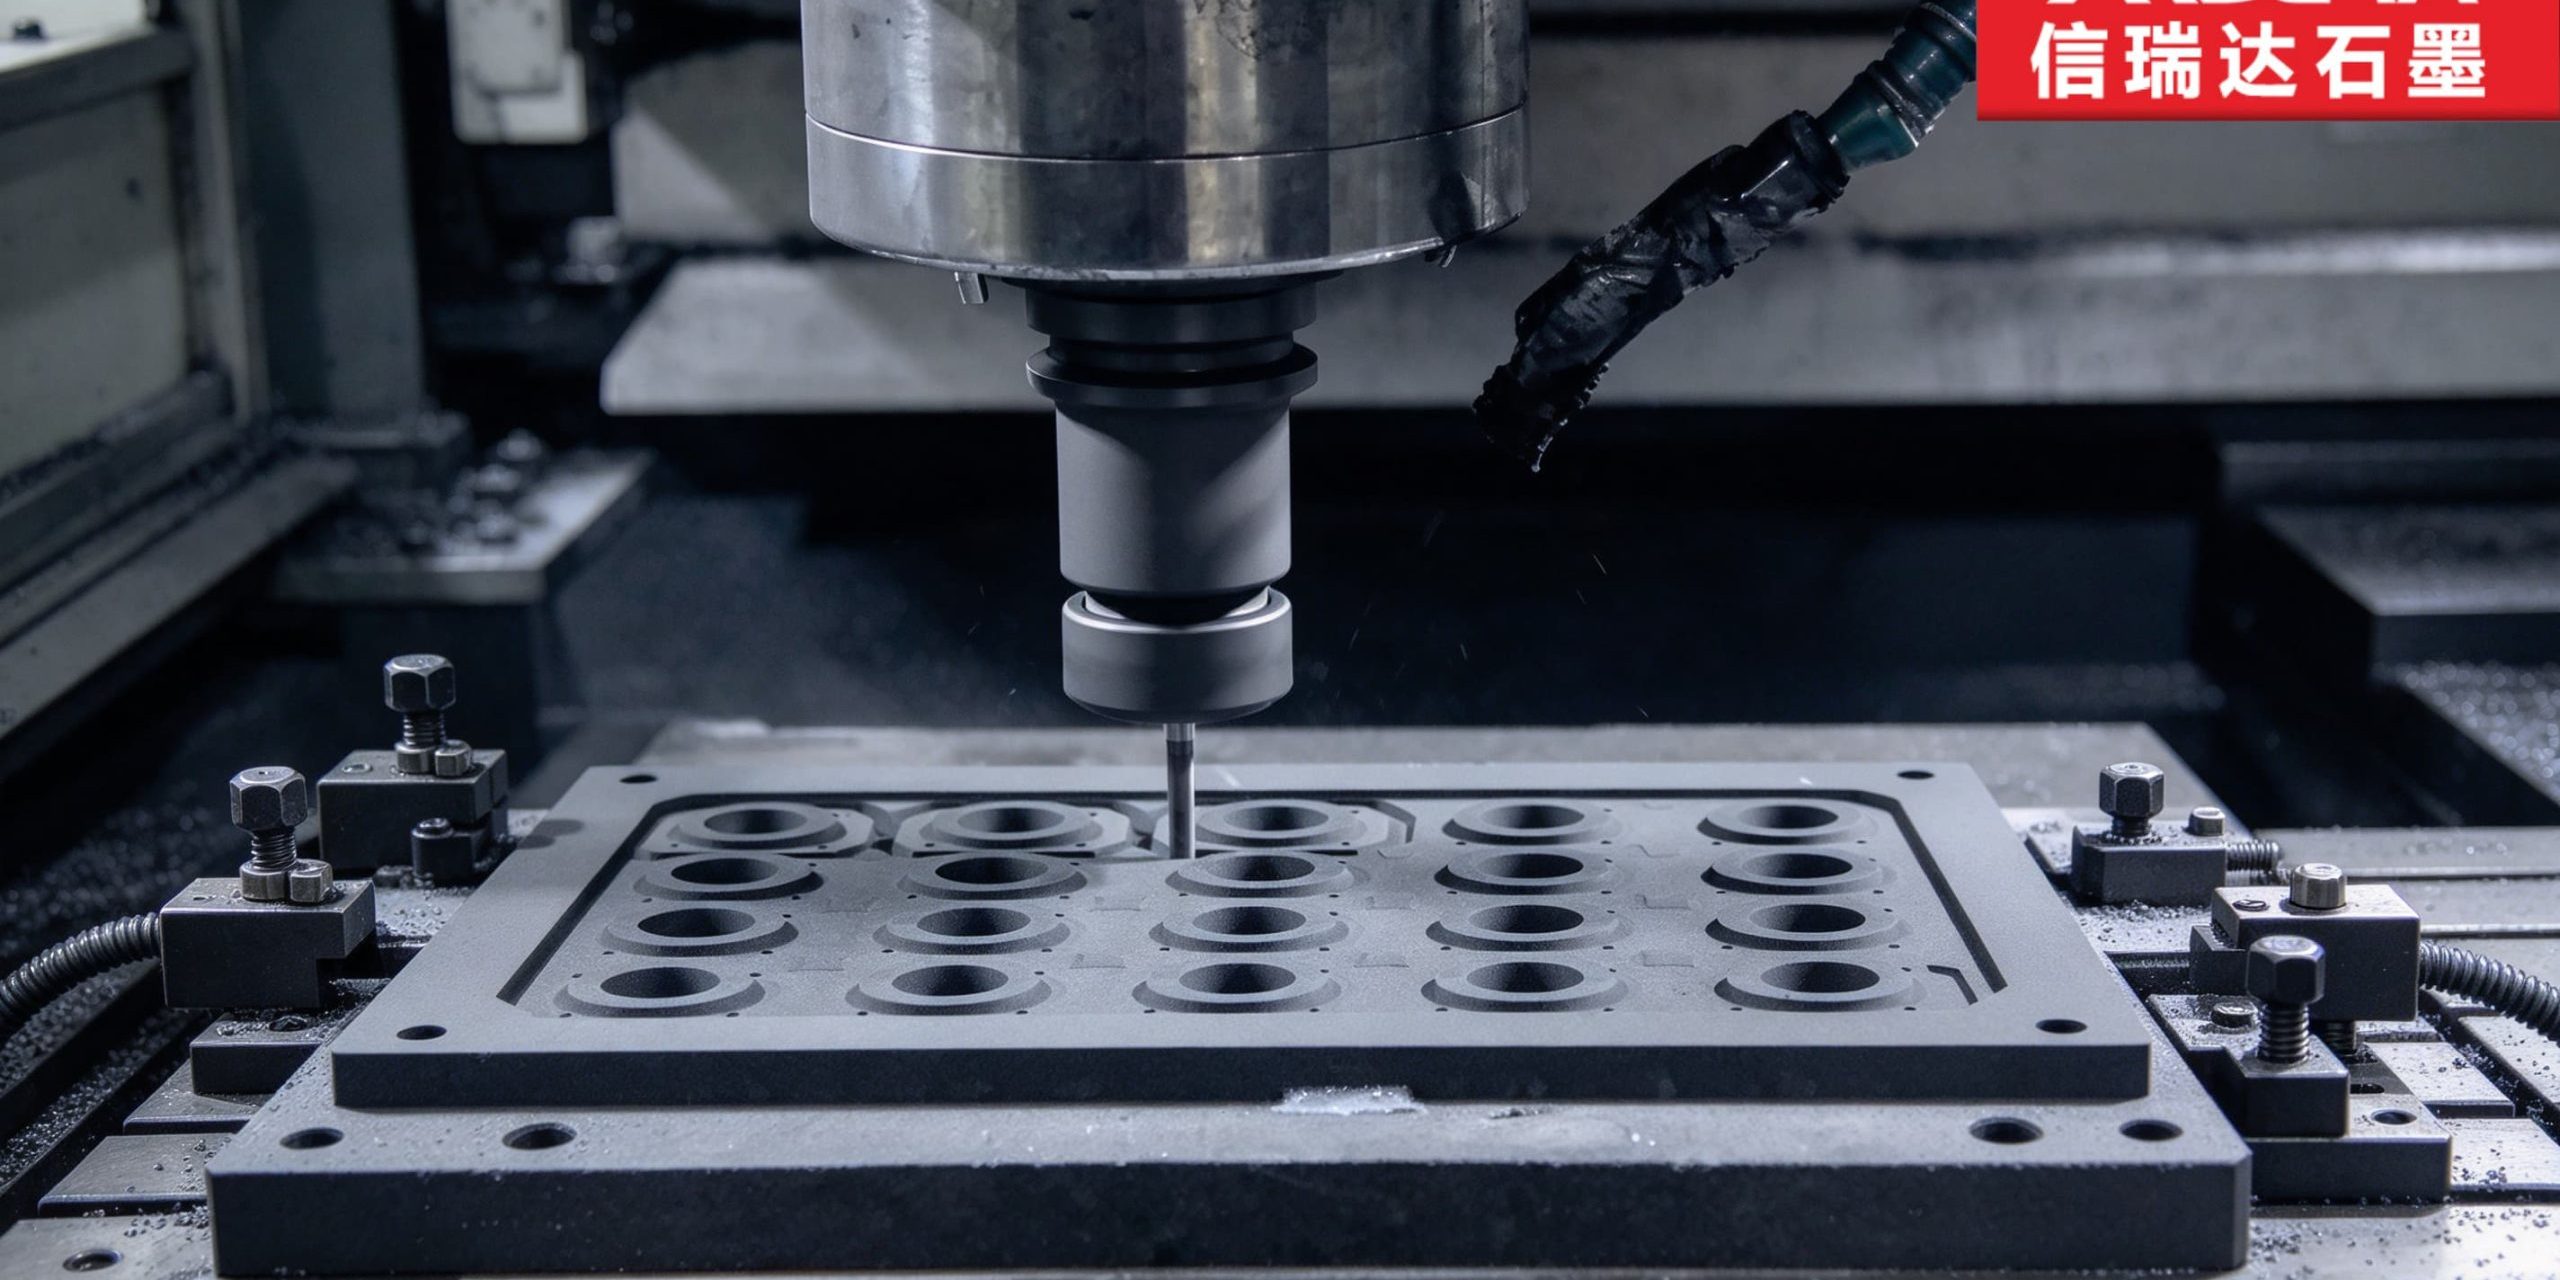
一块板上排开一片腔,开工时不难,难在收工后每一格是不是一样。这类偏差主要有三个来源。
- 刀具磨损是累积的:刀越到后面越钝,实际切除量随之变化,同一片腔里,加工顺序靠后的那些,尺寸容易和前面的对不上。这是慢慢漂,不是突然坏。
- 排屑与吹屑:石墨粉要及时排走。粉堆在腔里,刀再走一遍等于二次切削,尺寸、底面状态和刀具寿命都跟着受影响。
- 板面形状自己在变:粗加工一释放应力,板面形状就在动。工序顺序上,通常把影响面形状的活儿排在前面,把定尺寸的活儿排在后面;反过来做,腔深就会跟着板面一起走。
检验上也有一条:这类区域要按点位查,不能只量一角。同一块板的不同位置,量出来的数往往不一样,只测一处等于没测。
七、刀具那笔账:粉磨刀,尺寸是慢慢挪走的
石墨的切屑是硬的粉,对刀具来说是磨料。刀具不是某一天突然不能用,而是慢慢钝:切削力上升,边缘崩得更多,尺寸偏小,加工面从均匀变到发亮或发毛。
所以批量加工中出现的尺寸漂移,常常不是设备问题,而是刀具寿命问题。合理的做法是事先给定换刀判据——按加工件数、按关键尺寸的趋势、或按表面状态,哪一条先到就换,而不是等它明显不行了才动手。对精度要求高的件,还可以把关键尺寸的末道精修安排在新刀或短寿命阶段完成。
八、粉尘、清洁与搬运
石墨的切屑是粉,加工区需要配吸尘或带液排屑。粉细而导电,飘到电气柜、控制件上不是好事,所以加工区与电气区宜做隔离,别指望事后打扫。
加工完还要清干净。腔里、孔里、台阶角落里残留的粉,如果带到使用现场,会影响贴合、配合以及洁净要求较高的工艺。清粉这一步常被当成收尾小事,实际它是件的一部分。
搬运同样要讲。薄板、大板如果直接抬中间,自重就能把它压弯,脆的时候甚至掰裂。用托架、多点支撑,或按牌号与厚度选择立放、平放搭板,都是常规做法。这类损耗不出在机床上,却一样算在成本里。
九、图纸和订单上,宜把这几项写清楚
板件按图定制,下面几项写清楚,加工和验收都少来回:
- 材质牌号,以及成型方向与受力方向的关系;
- 毛坯来路与状态(是否已平过面、是否提供余量图);
- 关键尺寸与公差(外形、厚度,以及厚度公差);
- 基准的指定方式,以及平面度、平行度这类形位要求的标注;
- 孔位、孔距、孔径,腔位、腔深与腔底要求;
- 表面粗糙度要求,以及孔口、腔口允许的崩边范围;
- 清洁、包装与搬运要求;
- 检验口径:抽检还是逐件,用什么方式判合格。
其中平面度、平行度与孔距这几项,常被当成“顺带”的要求省掉,而它们恰恰决定这块装上去到底顶不顶用。写在图纸上,等于把验收口径提前对齐。边界也要讲一句:石墨在氧化性气氛下、温度持续偏高时会发生氧化损耗,如果使用现场属于这类工况,选材与结构都要另外评估,加工精度再高也补不回这一条。
十、关于信瑞达石墨
信瑞达石墨专业生产石墨板加工类制品已有 30 年,在板件平面控制与腔孔加工的一致性上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控平面度与腔深一致性;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
写在最后
石墨板加工这笔账,大头不在“切得动”,而在把形状保住:基准排得对、装夹不变形、刀具磨损看得住、面上每一格量得到。这四件事做到位,板的精度是稳的;缺一件,尺寸就在你没留意的地方慢慢挪。
如果您的图纸上有大板、薄板或面上带一片腔的件,可以把工况和图纸发过来,我们按图评估加工路线与可行的公差范围,也可以先做一件试装验证。