信瑞达石墨·一出二金锭石墨模具·技术专栏
一出二金锭石墨模具:一次浇出两根金锭,为什么难的不是开腔,而是“两根一样”?
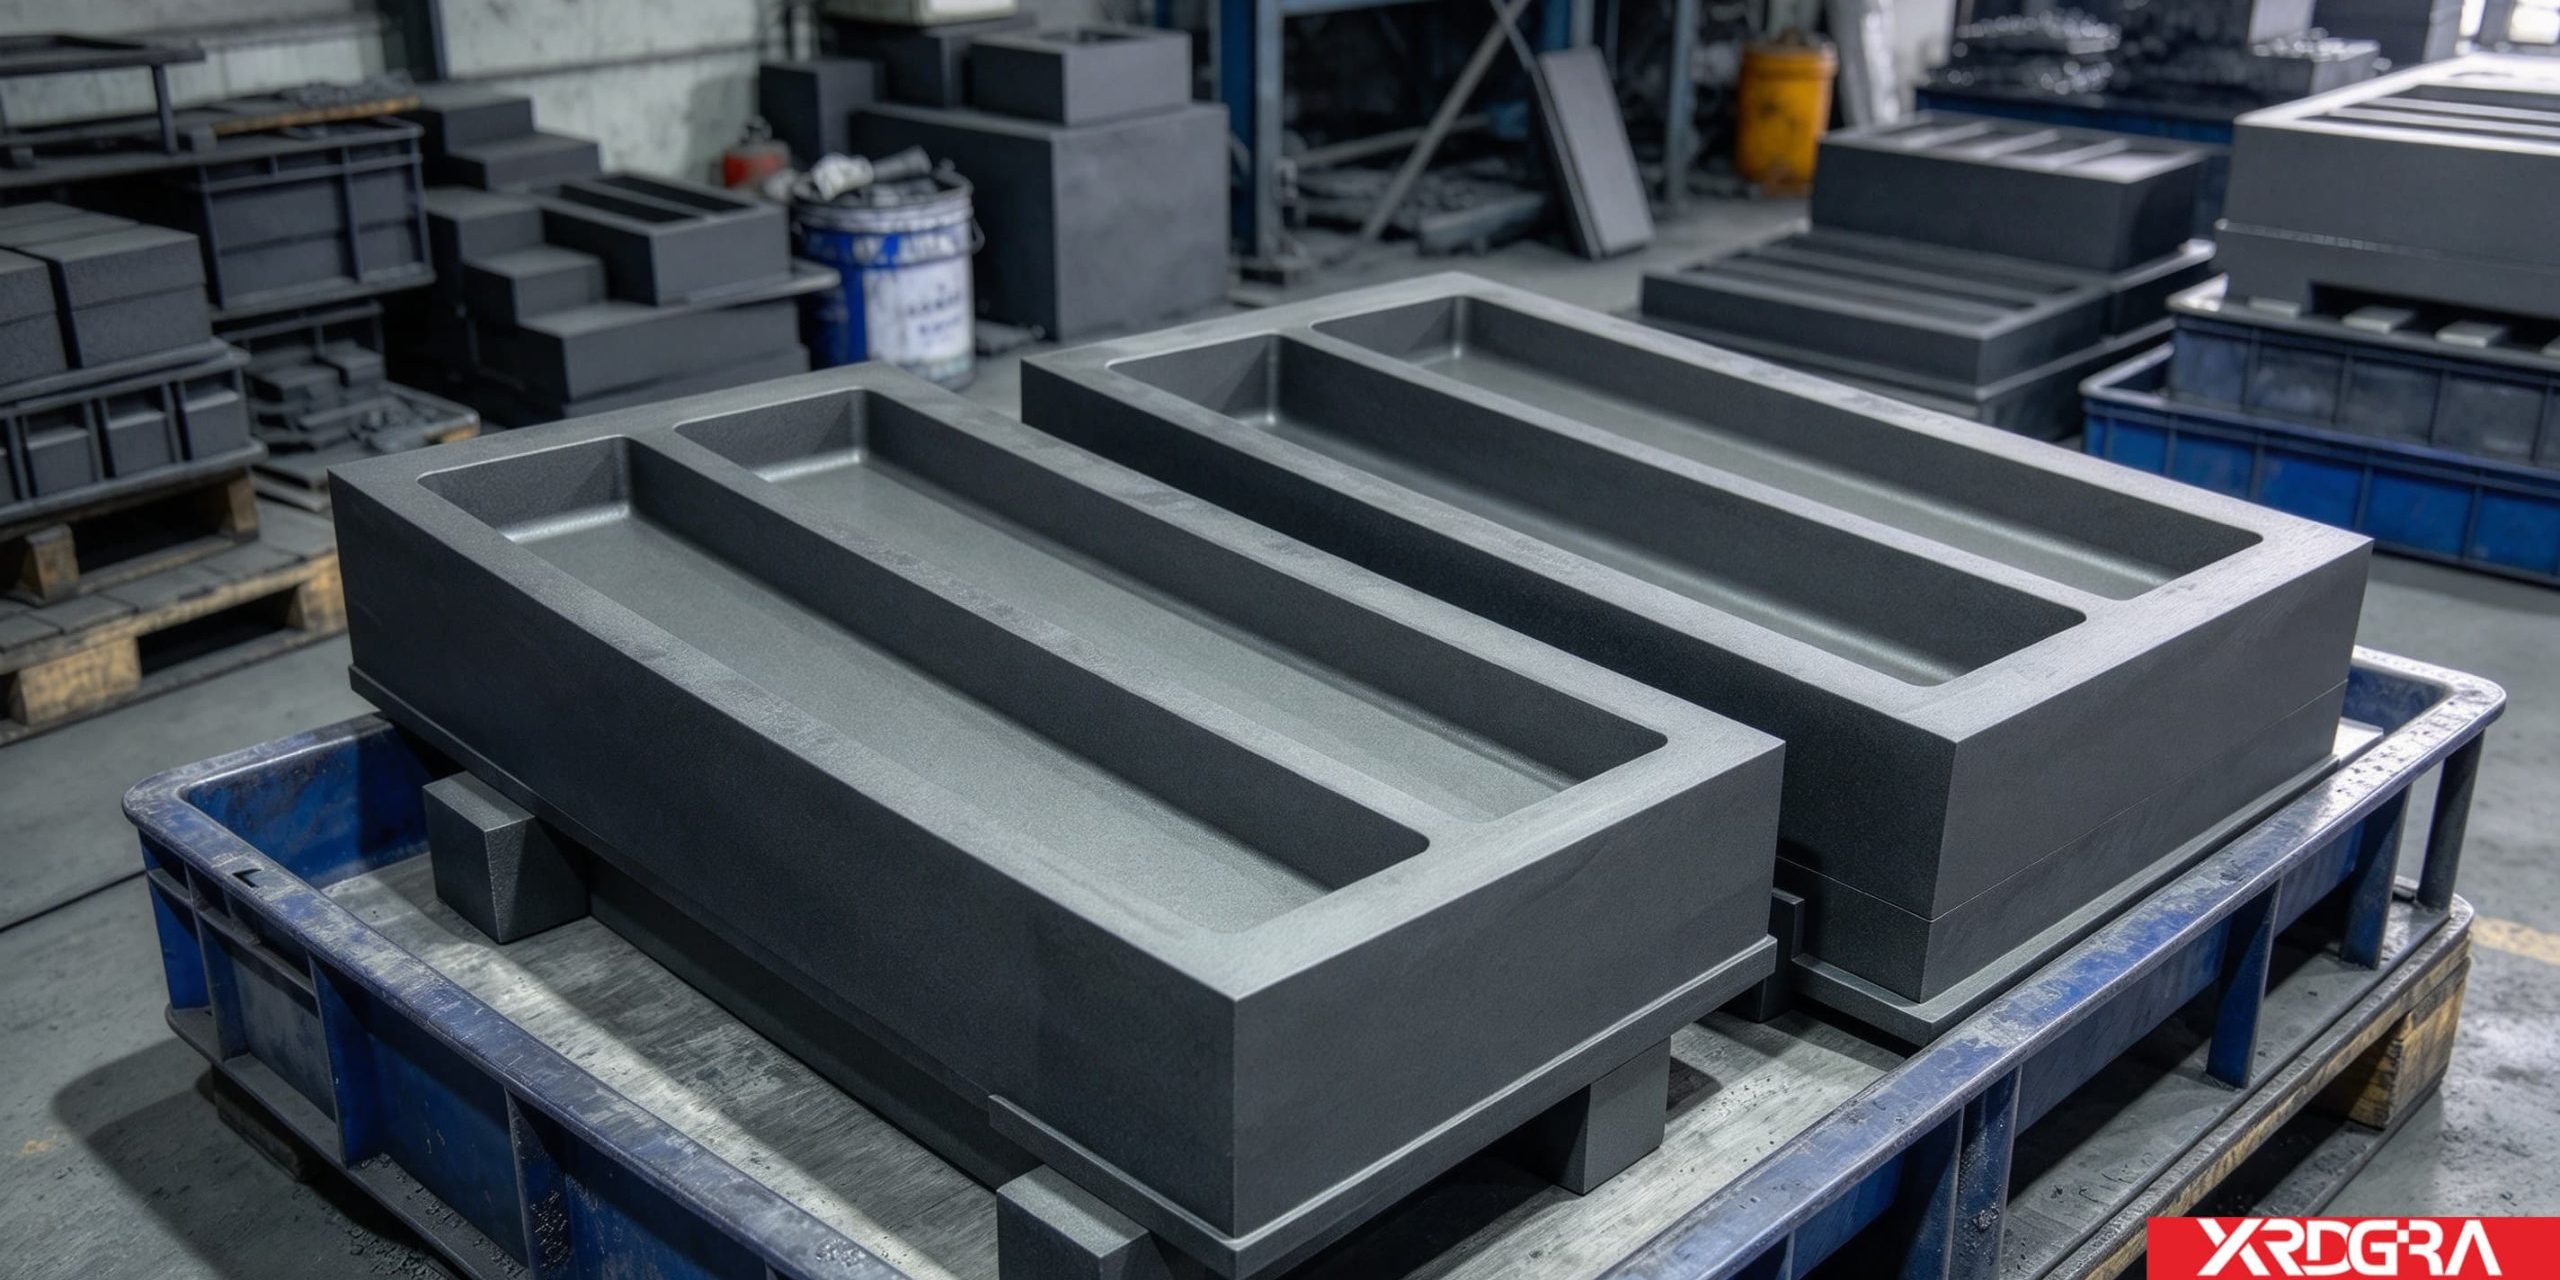
一出二金锭石墨模具,是在一块长条石墨板上并排开出两条型腔、浇一次成型两根金锭的按图定制件。它跟行列排布的多腔模不是一套账:两条长腔沿一个方向排开,腔浅、长宽比大、中间只隔一道筋。这篇文章讲四件事——“一出二”这个数是怎么定下来的、长条腔在加工端卡在哪几处、两根锭怎么才算真正做到一样,以及图纸与验收上值得提前写清的地方。
信瑞达石墨 · 技术专栏
先把结论放在前面:这件模具看着只是“在一块板上开两条槽”,难处其实有两层。一层在腔本身——腔长而浅,刀具要伸进去走完全程,腔底那条长平面的平面度、腔壁的直线度,全落在一条大跨距上;另一层在“两根”上——浇一次出两根,两根锭的厚度、长度与重量得站在同一条带上,这件事一半在模具精度,另一半在浇注与取件的现场动作。下面逐层拆开讲。
一、先把这件定位:一出二指的是什么
一出二金锭石墨模具,指的是在同一块石墨板上并排开出两条型腔、浇一次出两根金锭的工具。它属于多腔模的一支,只是排法不同:行列排布的多腔模,腔位在两个方向上都成组;一出二是把两条腔沿一个方向排开,中间留一道筋,整件呈长条状。
这个形状通常不是设计者挑出来的,而是跟着锭型走的。金锭多做成条状或块状,锭有多长,腔就得有多长;模具的宽向尺寸,大致就是“两条腔宽+中间那道筋+两侧壁厚”这样一个构成。也就是说,这件模具的长宽比由锭型决定,加工端能调整的余地不大。
由此带出一个贯穿全文的特点:这块板是“长向弱、宽向紧”。长向跨距大,腔底下面剩下的那层料要撑住整条跨度;宽向两条腔夹着一道筋,筋的厚度没多少回旋空间。后面几节讲的加工难点与一致性要求,根子都在这里。
二、“一出二”这个数是怎么定下来的
既然多腔能提高单次产出,为什么不把腔开到三条、四条?把几条线摆开看,会看到“一出二”是个折中的落点。
- 充型长度与温差。熔体通常从板的一端浇入,沿两条长腔向另一端推进。腔排得越多,流道越长,先充到的位置与后充到的位置之间的熔体温度差越大,这个温差会落到两根锭的表面状态与致密度上。两腔并排,充型路径相对短。
- 整板的热态刚性。腔开得越多,板面被掏掉的面积越大,剩下的料越少。长条板抵抗变形的能力本来就集中在长向,腔一多,反复受热下的翘曲与扭曲更容易冒出来。
- 中间那道筋的数量。只剩一道筋与留出三道筋,对整板刚性和热容量的影响不在一个量级上。筋道多了,板的自重、热惯性跟着上去,浇注前的预热与浇注后的冷却等待都要重算。
- 搬运与放置。长条石墨件的自重不小,一副模具连同腔内两根锭的重量,要现场搬得动、放得稳。腔数一多,外形尺寸与重量一起往上走。
- 取件的节拍。一次取两根,现场的夹取、翻转、堆放动作好组织;腔更多,取件占用的时间与碰伤腔口的机会都在增加。
所以说,一出二是“充型长度、整板刚性、搬运重量、取件节拍”几条线交出来的一块区域,不是单纯的腔越少越保守、越多越划算。实际定几腔,还得看熔炉的单炉出量与现场的浇注节奏——这也是这类件的腔数与排布都要按图定、不宜套用通用值的原因。
三、材料侧:长条腔看的是“匀”,不只是“硬”
长条浅腔往板面上一铺,腔底剩下的是薄薄一层料,整块板摊成一个大平面。材料本身一点点不均匀,都会沿长向累加起来,这是这类件在选材上与一般型腔件不同的地方。
- 组织的均匀性。板面跨距大,密度与颗粒分布不一致的地方,受热后的膨胀量和导热速度也不一样。这种差别单点看不出来,沿一条长腔累加,就可能表现为腔底走形或腔壁不直。
- 致密度与强度。腔底薄、跨度大,腔底与腔壁都要扛住熔体的冲击和反复的热应力。致密度偏低、气孔偏多的牌号,长时间使用后更容易从这些位置起裂。
- 热膨胀与导热。这两项决定浇注后热量往哪走、走得多快,也会反映到两根锭的凝固一致性和锭面状态上。
- 纯度与灰分。贵金属对成色敏感,材料本身带的无机夹杂是一个要控制住的变量。
- 颗粒度与可加工性。长条腔要的是腔底平、腔壁直、两端转角清,颗粒度过粗不利于腔壁的表面状态,过细又影响加工效率与崩边倾向。
这几项的具体水平随牌号与规格变化,用时请以对应牌号的技术条件为准,这里不给具体数值——同一张图纸配不同牌号,本来就该按使用场合来选,而不是按一个固定档去套。
四、加工端:长条腔上被低估的几处
这类件从一块石墨方料到能上浇注台,大致走这几步:按锭型定腔长、腔宽、腔深与两腔间距;先把整板的顶面与底面做出来,把平面度与两面平行立住,作为后续基准;再开两条型腔,做出腔壁锥度与腔底;腔口倒钝、去毛刺;清理并按腔逐一复核。工序看着常规,被低估的有这么几处。
- 长悬伸刀具与让刀。腔长而浅,刀具要伸进腔里走完全程,刀杆细长、刚性有限。走到腔中段和末端时,让刀与振纹容易冒出来,表现为腔壁出现波纹、腔底沿长度方向出现深浅差。走刀要轻、分多次,效率上不去,工时也就集中在这一段。
- 腔底平面度是这件的主项。两根锭的厚度,直接取决于腔底那一条长平面。腔底沿长度方向翘一点,锭就一头厚一头薄。所以这一项通常不是“顺带做出来”,而是加工与检验都要单独盯的一项。
- 腔壁的直线度与锥度。腔壁长、腔又浅,腔壁沿长度方向直不直、两侧壁之间平不平行,决定锭的宽度是否一致。锥度要按取锭方式给,同时还得顾到锭型——斜度大了会影响锭体上下端的尺寸差。
- 两腔之间那道筋。筋是这块板为数不多的刚性来源,也是热态下比较容易先变形的地方。太薄,热态下先弯;太厚,整板重量与热惯性都上去。筋厚通常要结合腔深与搬运、取件方式一并权衡。
- 整板平面度与长向直线度。底面不平,模具放到浇注台上就是斜的,两根锭的厚度都要跟着偏;长向的直线度决定两条腔位在整条板上排得直不直。
- 腔两端的转角与腔口。长条腔的两端是清角与让刀同时出现的位置,残料与刀痕容易留在这里;腔口是崩边高发处,倒钝既护住腔口,也方便金属流动与取锭。
- 清腔去粉。长条腔的收尾处与腔底容易留下石墨粉尘,浇注时混入熔体会影响成色。加工端要吹净并按腔复核一遍,使用端要每炉清理,这是同一件事的两头。
也正因为这些环节都随锭型走——换一种锭型就换一次腔长、腔宽、腔深与锥度——这类件通常是按图定制,而不是常备库存的标准件。
五、“两根一样”:落在充型顺序与逐腔检验上
一次浇出两根,使用方收货时看的不是这副模具做得好不好看,而是两根锭的厚度、长度、重量是不是站在同一条带上。这件事的一半在模具上,另一半在浇注与取件上。
模具这一半,是把两条腔做成“同一个腔”。腔深一致、腔底平面度各自过关、腔壁锥度一致、腔长与腔宽一致、两端转角一致。这几项的检查不能只看整板外形,得按腔逐一量——一条腔做得准、另一条腔走了样,整副模的出件重量差就出来了。
浇注这一半,是把动作固定下来。熔体从一端浇入、沿两条腔向前推进,先充到的位置与后充到的位置,熔体温度与流速都不同。现场能做的,是把浇注位置、浇注速度与两条腔的进液顺序定成一套动作,让每一副模具、每一炉都照同一套来;而腔深一致、腔底平整,正是为了让这套动作的结果可重复。
取件这一步同样影响“两根一样”。长条锭与腔壁的接触面积大,直壁长条更怕卡,硬撬硬别既伤腔口,也可能在取出的过程中给锭面带上印痕与拉伤。锥度在这里才真正显出用处——它给锭体留了一条较顺的出模路径,也把取件这个动作对腔壁的磨损压下来。
落到验收上,建议按腔逐一复检腔深、腔长、腔宽与腔底平面度,并复检两腔之间的筋厚与中心距;上浇注台前,先用同条件做一轮小批试制,把两根锭的重量与厚度跑通一次,再整批放量。这一步的试错成本,通常比整批返工要低。
六、使用与维护端:几件现场能决定结果的事
- 预热。石墨有一定吸湿性,受潮后骤热容易起裂。模具上浇注台前按现场规程预热,是一件容易被省掉、又不太好补回来的步骤。
- 浇注温度与节奏。熔体温度高低、浇注快慢,直接决定两根锭的凝固状态。这一项由使用方工艺定,模具能做的是把形状与腔体状态守住,不替工艺做决定。
- 取件方式。顶出、翻转倒出还是夹取,要与腔壁锥度配合着定;取件时的敲击与点接触,是长条件腔口受损的主要来源。
- 清腔与存放。每炉结束后把腔底与两端清理到位,粉屑与结渣不清,等于让模具一次次变小;存放注意防潮、防碰,长条件尤其怕堆压和磕碰两端。
- 与熔体及辅料的相容性。石墨自润滑性较好,不少场合不必额外使用脱模剂;若现场确实要用涂料或脱模剂,仍要评估它们对贵金属成色的影响。
再就是气氛。石墨在氧化性气氛下持续高温会发生氧化损耗,腔口、腔底转角这些比表面积较大的位置往往先受损。这类模具多在真空、惰性气氛或短时敞口的可控工况下使用;若要在含氧环境里用,需要对损耗有预期并做相应防护。
七、主要用在哪些地方
| 应用场景 | 这件承担的事 |
|---|---|
| 黄金精炼与造币环节的小规格标准锭 | 一次浇出两根规格一致的锭,便于按批核对重量与尺寸 |
| 金银冶炼与回收提纯后的浇铸 | 把一炉熔体按固定节拍分成两根锭,缩短单锭的等待时间 |
| 珠宝首饰制造用的金、银坯料锭 | 按坯料规格定腔形,锭体尺寸一致,便于后续轧制或剪切 |
| 铂族等高价值贵金属的铸锭 | 对成色与锭型敏感,腔底平整与腔壁状态直接影响成锭外观 |
| 科研机构与实验室的样锭制备、小批量熔铸 | 小批量、多规格,按图定制单副即可满足一轮验证需求 |
这是“多见于”的场景归纳,并不表示这些行业里所有铸锭都用石墨。具体到某一副模具开几腔、腔形与锥度怎么给,都要结合锭型规格、浇注温度区间与取锭方式来定。
判断标准:一出二金锭石墨模具的价值在“两根一致、不污染成色、脱模顺畅”,主要服务于黄金、白银、铂族等贵金属的铸锭环节。普通低温铸造或非贵金属铸造,更多使用金属、陶瓷模具,石墨在这些工序上并不占优。把石墨用在它不占优的场合,等于为用不上的特性付了溢价。
八、图纸与验收:建议提前写清、按序过一遍
这类件按图定制,图纸写得清不清,直接决定后面扯不扯皮。落到纸面上,这几项建议一次说全:两条型腔的腔长、腔宽、腔深及各自公差;腔底平面度与腔壁直线度;腔壁锥度及其基准与测量方式;两腔中心距与中间那道筋的厚度;整板平面度、两面平行与长向直线度;腔口与腔两端转角的过渡要求;腔壁与腔底的表面状态要求;以及数量与配套分组。
到货验收,建议按这个顺序过一遍:
- 逐腔复检腔深、腔长、腔宽,重点看腔底与腔两端有没有留下未清干净的残料;
- 复检两腔之间的筋厚与两腔中心距;
- 复检整板底面的平面度与两面平行,按图纸注明的那一面量;
- 目视腔口与腔两端转角有无崩边、缺角;
- 吹净并逐腔目视腔底,确认无粉屑残留;
- 需要多副配套使用的,按组核对腔深与腔宽的一致性,避免出现“单件合格、一副不合”的情况。
较稳妥的推进方式,是先把锭型规格、浇铸的金银种类、浇注温度区间与取锭方式摆清楚,再据此定腔形、锥度与石墨牌号;锭型或工况还没明确的,先做单副或小批验证,把两根锭的重量与厚度跑通一轮,再整批放量,试错成本相对可控。
九、关于信瑞达石墨的一出二金锭石墨模具
信瑞达石墨专业生产一出二金锭石墨模具已有 30 年,在长条并排型腔的按图加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控两条型腔的腔深、腔底平面度与腔壁直线度、腔壁锥度、腔长与腔宽、两腔之间的筋厚,以及整板的平面度与长向直线度这些关键公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
可承接一出二金锭石墨模具及各类长条型腔、多腔铸锭石墨模的按图定制,支持来图来样与小批试样。用于贵金属铸锭场合时,建议把浇铸的金银种类、浇注温度区间、锭型规格与所需的锭面状态一并说明,便于在牌号的纯度、致密度与可加工性之间选到一个合适的点。
写在最后
一出二金锭石墨模具的难处,其实都收在一句话里:它要让两根锭看起来像一根。模具这一半,靠的是把长条腔做平、做直、做一致——腔底那条长平面决定锭厚,腔壁的直线度与锥度决定锭宽与脱模,两腔之间的筋决定整板的刚性;使用这一半,靠的是把浇注顺序、取件动作与清腔节奏固定成规程。实际采购时,先把锭型规格、浇铸金属种类、浇注温度区间与取锭方式摆出来,再谈开几腔、锥度给多少、配哪种牌号与检验口径,思路会清楚很多;具体工况仍建议结合实际图纸与参数确认。