信瑞达石墨·石墨坩埚·技术专栏
石墨坩埚:从整块料里“掏”出的一只空心杯,外圆与内腔怎样落到同一条轴线上?
石墨坩埚是以人造石墨加工而成的高温熔炼与承载容器,常见形态是一端开口的圆柱杯体。它看着简单,做起来却不是“车一个圆筒”那么直接:形状是炉膛、夹钳与取放方式定下的,精度是车床上一点点“借”出来的。这篇文章从三件事讲起——这类件为什么多用整块料掏制、大直径厚壁件要先过哪一道关、外圆与内腔怎样落到同一条轴线上,再落到图纸与验收上值得提前写清的几处。
信瑞达石墨 · 技术专栏
一、先看它是谁:一只空心杯,三件事同时成立
石墨坩埚在产线上的位置很特别:一头对着熔炼炉,另一头对着取放它的夹钳与倾炉机构。它一端开口的杯体要同时满足三件事,缺一件都在使用中露出来。
- 装得下料:由内腔定。内径、深度与底形决定它一次能装多少熔体,也决定清料、扒渣方不方便;
- 进得了炉:由外圆定。炉膛与夹钳认的是外圆,外圆的圆度与同轴决定它在炉里正不正、受热匀不匀;
- 被反复取放而不先坏:由口沿与壁定。夹取、倾倒、扒渣、清炉都会先碰到口沿,这里也是崩边与开裂的高发处。
相邻几类件的位置也要分清:方腔的那一档是方形石墨坩埚;走拼合路线的是分瓣坩埚(如三瓣),对应的是单件太大或需要局部更换的场合;带嘴、带溢流口的,是配合具体浇注动作的变体。本文这一类,是整体掏制的回转杯体。
二、形状是炉子定的:为什么是整掏的回转杯体
坩埚的外形不是随手定的,是跟着炉子和取放方式走的。炉膛多为圆形,夹钳与倾炉机构也按回转件设计,圆柱杯体与它们配合更顺;受热上,回转对称的件在各处壁厚一致时温度分布相对均匀,而方腔的角部是应力容易集中的地方。所以圆柱杯形是这类件里常见的一档。
为什么用整块料掏,而不是拼起来?整掏的好处是连着来的:
- 内外圆在同一次装夹里出来:外圆与内腔在一台设备、同一次定位下加工,同轴与同圈壁厚均匀更容易做稳,不必靠装配去凑;
- 没有拼缝:整体件不存在接缝处漏料、错台与配合面松动的问题,熔体也不会从缝里渗;
- 使用中少一层担心:少了紧固与拼合部位,就没有“连接处先坏”这一层。
代价也清楚:掏掉的料多。毛坯要大到能覆盖外径,内腔那部分材料基本被切走,材料利用率低,成本结构以材料与工时共同为主;而且壁越薄,件在切削中的刚性越差,越容易颤、越容易装夹变形,尺寸与同轴反倒不好稳——这也是“壁厚不能一味往薄里要”的加工端原因。
坯料规格覆盖不到的大直径、或需要局部更换的场合,行业里也有把坩埚分成几瓣拼合、再箍合使用的做法,代价是拼缝处要处理配合、密封与漏料,装配环节也多。两条路线各有适用面,按内径大小、批量与使用侧能不能接受拼缝来定。
三、料从哪来:大直径厚壁件先过坯料关
一提到大坩埚,容易先想到车床。其实对这类件,车床是后一道关,先过的在料上——能不能成型出一块足以覆盖外径的整料。
- 成型方式决定上限:模压成型成本相对可控,材料带一定方向性,件不大、受力方向单一时影响有限;等静压成型各方向比较均匀,做大直径、厚壁、对同圈壁厚均匀有要求的件更稳,代价是成本更高;挤压成型的圆筒坯,更适合细长一类的筒形件。成型方式的选择,往往比“多切一刀少切一刀”对成批件一致性的影响更大;
- 坯料规格是硬边界:内径、外径、深度往大里要之前,先要问的是“有没有覆盖得住的坯料”。件的外形尺寸受坯料规格与加工能力两层限制,先确认能不能覆盖,再谈价格与交期,顺序反了容易白忙;
- 坯料的均匀性会带到成品上:成型、焙烧、浸渍过程中留下的密度不均与内应力,在切除大量材料之后会释放,表现为放置一段时间后圆度、同轴与平面度发生变化。所以这类件通常粗精分序,必要时中间安排放置或按规程做去应力处理,把变形放在精加工之前释放掉;
- 颗粒度按用途分:偏粗的颗粒抗热震与抗折通常更好、成本相对低;偏细的颗粒表面更细腻,内腔面质量与尺寸精度更容易做好,但对热震与强度的余量要另做权衡。
把这一节收成一句:问“这只坩埚能不能做”,要连着问“料能不能到位”“设备能不能装得下”。两边都点头,后面才谈得上精度。
四、车床上的三笔账
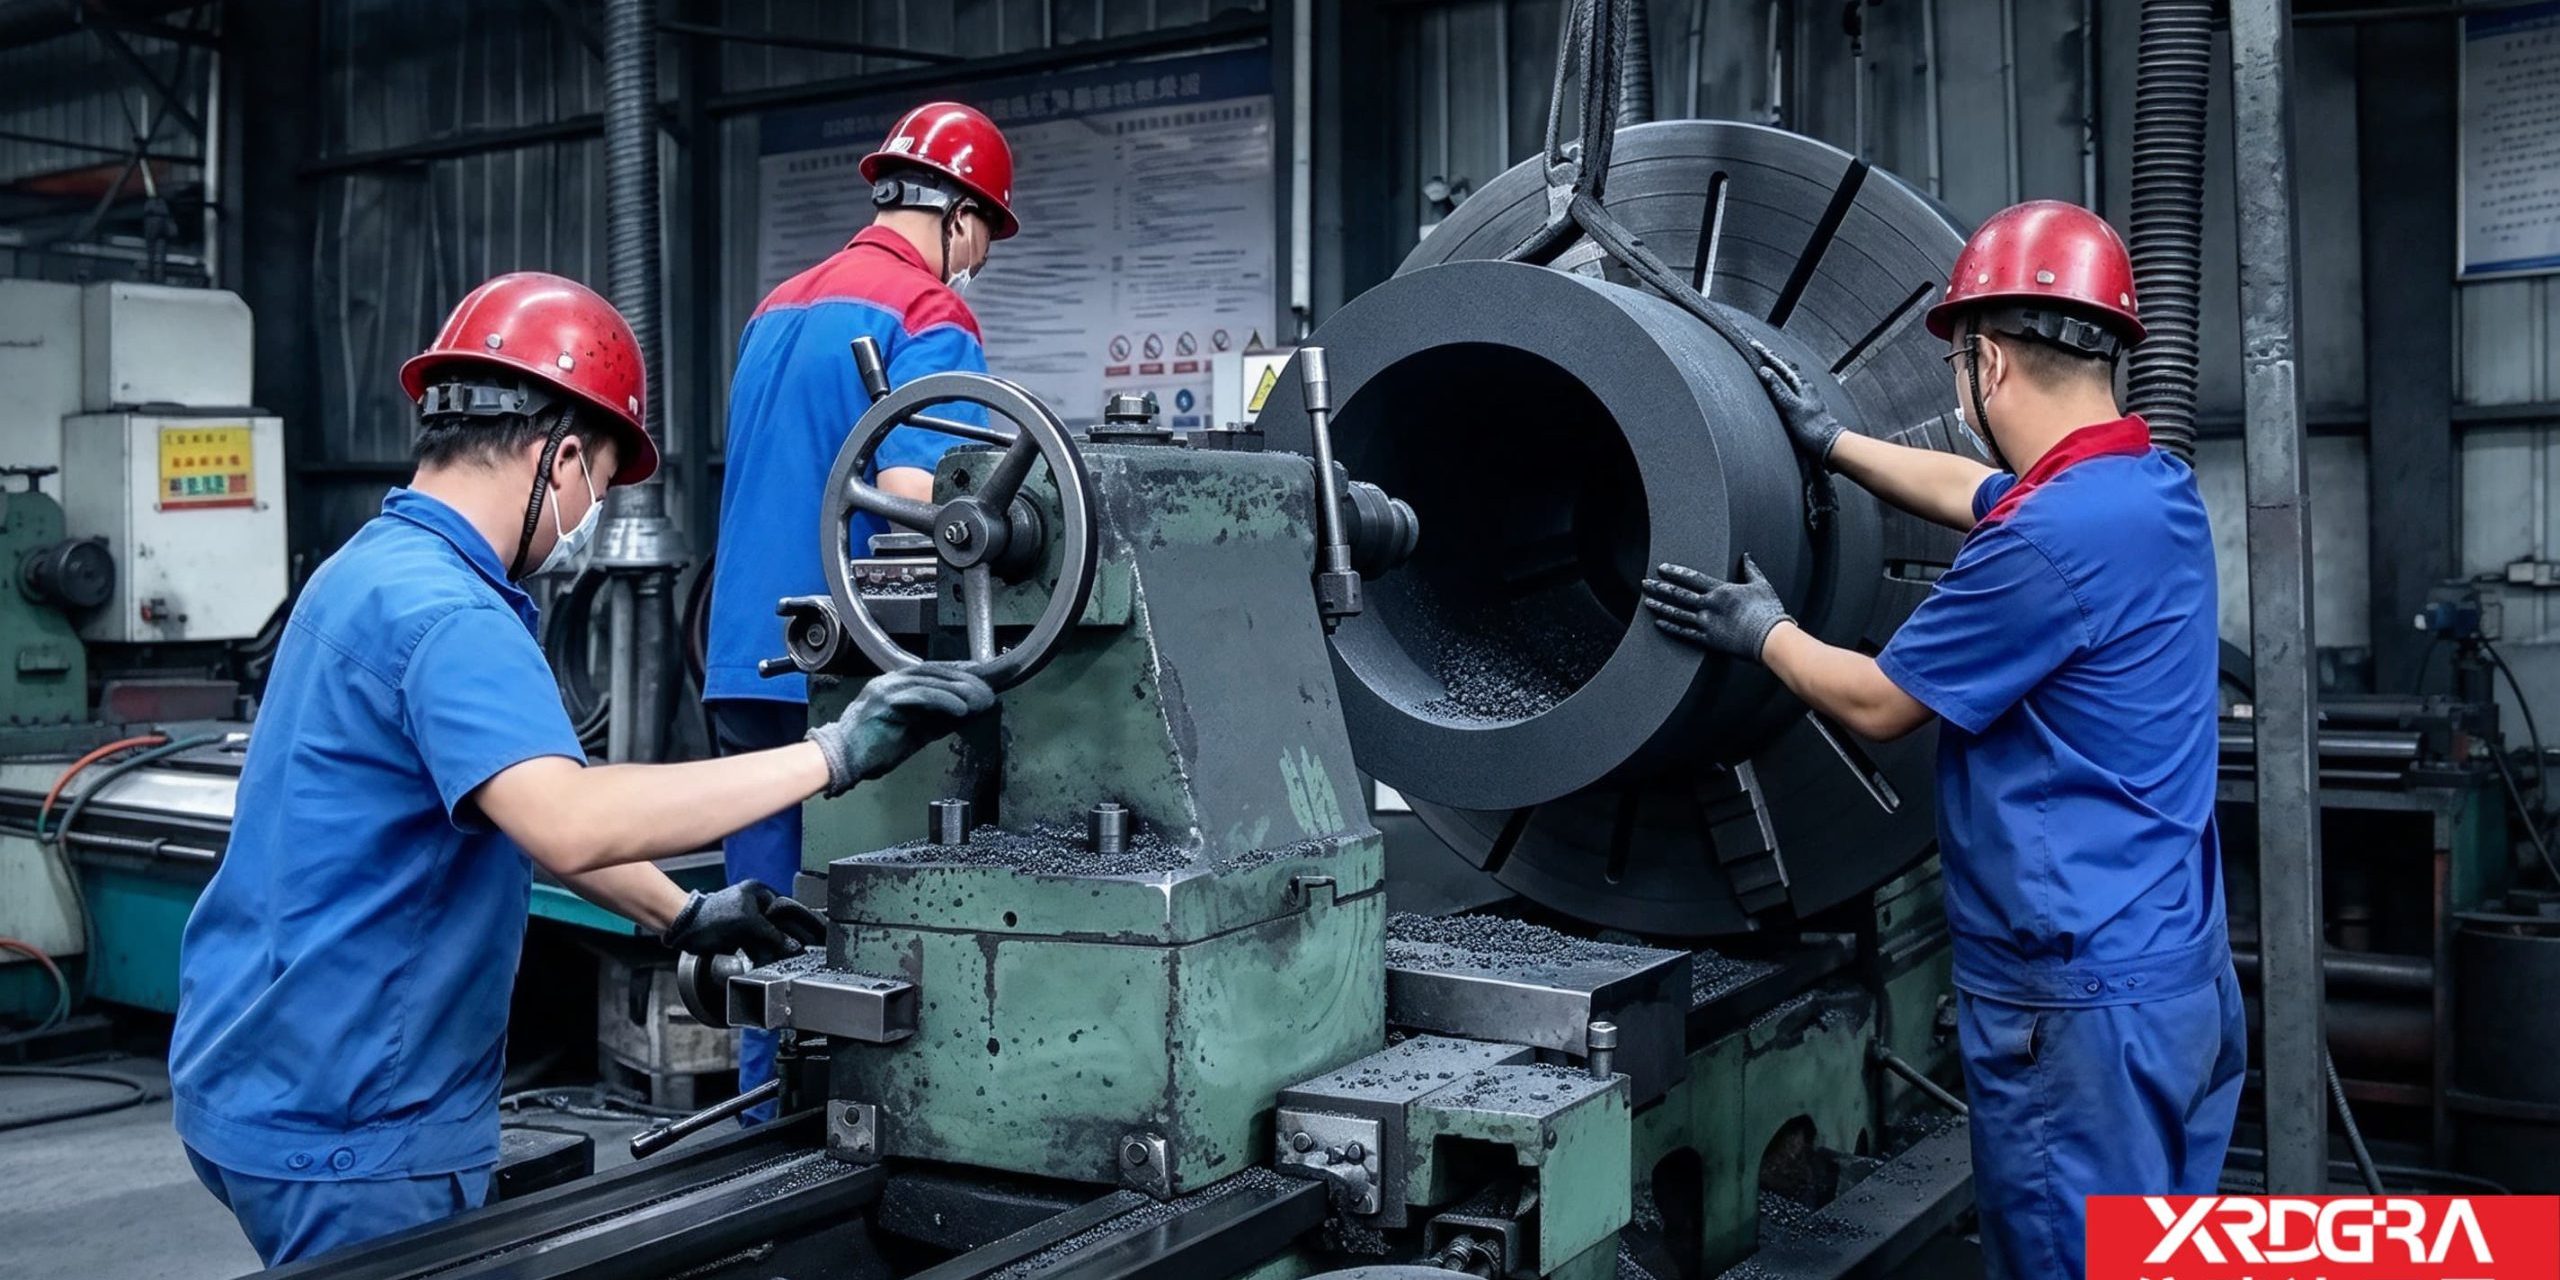
料到位之后,真正的账在车床上。大坩埚的车镗,难的不是“车一个圆”,而是大直径、厚壁、深腔这三件事叠在一起时,每一件都在给另外两件添麻烦。
其一,装夹与找正。重件上车,先行的是吊装与找正。件越大越重,找正越吃时间,也越吃人;夹持点要避开配合面与口沿,落在壁上时还要控制夹持力——石墨怕局部点压,径向夹得太紧,薄壁处容易被夹圆变扁,松夹之后未必回得来,此时量出来的内径与圆度并不可信。工序上常改用软爪、端面压紧、胀胎或专用工装,把夹持的力分散开、避开关键面。
其二,基准与序。这类件往往同时有两套要求:外圆的定位面,和内腔的容料面。图纸上要写明以外圆还是以内腔为基准,这一项直接改变工序安排与报价。外圆与内腔能在一次装夹里车出来,同轴与同圈壁厚均匀更容易稳;若只能分两次装夹,就要靠工装与找正把两次的定位接上,误差会累积,序的安排也得跟着变。粗精分序是常规做法:先把余量去掉、留量到精加工,让应力在精加工之前释放,再统一精车内外圆与底面。
其三,深腔车镗的刚性。腔深相对内径较大时,镗刀杆伸出长、刚性下降,切削力一推,刀就让开——内腔容易出现锥度与振纹,尺寸一头大一头小,表面起波纹。这类件通常分级进刀、控制单刃切深,或在两端对进,把一段很长的悬伸切削拆成几段来完成。排屑与清粉是深腔件固定的活:切屑与粉屑排不出去,会被刀具反复碾压成压痕,也会在装配与装炉时污染熔体;腔越深,这一项越费工。
还有一层容易被忽略:大件的热容大。车削时间长,切削热进去、出来都慢,件在机床上量着是合格的,放置一段时间、冷却均匀之后,尺寸还会再动一点。所以关键尺寸的判定,宜给件留出与使用状态接近的稳定时间,而不是一下机床就下定论。
三笔账互相牵着:装夹不牢,深腔镗出来就漂;基准不统一,同轴就得靠工装去补;让刀不控住,壁厚就不均。它们都不是“加一道工序就能消掉”的问题,而是要在图纸、工序与工装里一起压下去。工序固有风险只能缓解、不易消除,工况敏感的件,仍建议先做小批试制。
五、同轴与壁厚,是同一件事的两面
前面反复提到同轴,这里把它和壁厚放在一起说清——因为它们本来就是一回事。
坩埚在炉里的位置由外圆定,熔体的位置由内腔定。内腔相对外圆偏了,同圈壁厚就不均:薄的那一侧先被吃穿、受热也不均,还容易在反复热循环里成为起裂的地方。所以图纸上值得把“内腔对外圆的同轴”“同圈壁厚差”单独标出来,而不是只给一个内径、一个外径。同轴稳了,同圈壁厚自然均匀;同轴偏了,壁厚就补救不回来。这也是为什么说,这两项是同一件事的两面——它是车出来的,不是量出来的。
- 底厚通常大于壁厚,原因有三条:底部要承熔体的重量与装取时的着力;底部与炉膛底部或托座接触,局部温差大、承受的热应力集中;清底、清渣时的机械作用也落在底部。所以底厚与壁厚不必取同一个值,图纸上分别给出更符合实际;
- 内腔底角宜做圆角:底与壁的过渡区是应力集中处,尖角既容易在热循环里成为开裂起点,也容易积渣、不好清。做成圆角,是为强度,也是为清料不落死角;
- 口沿是先行劣化的部位:夹取、倾倒、扒渣都碰到口沿,棱边一崩就是一条起裂源。常见做法是口沿倒钝、局部加厚或做出台阶;带嘴的件,嘴部与本体之间过渡要顺,直角过渡往往是崩边的起点;
- 同一个公差值,落在不同部位不是一回事:同样一个数值,落在大直径上与小直径上、落在一段厚壁上与一段薄壁上,含义并不相同。全件套一个精度等级并不划算,按部位分别给要求,既省工时也省废品;
- 壁厚不只是强度:它一头是“备吃的余量”——坩埚是消耗件,内壁在熔体冲刷、扒渣与反复热循环中一层层少下去,壁越厚可用周期越长;另一头是热惯性——壁越厚,升降温时坩埚本体要吃掉更多热量,温度响应变慢、熔体的跟随也更迟钝。所以它按熔炼节奏与可接受的更换周期来定,不是越厚越好,也不是越薄越省。
六、图纸与订单上值得先写清的几处
- 基准:以外圆还是以内腔为基准,一项定下来,工序与报价都跟着变;
- 壁厚与底厚分别给:按熔炼节奏、熔体重量、装取方式与预期更换周期分配,不必取同一个值;
- 同轴与同圈壁厚差:单独标注并约定检验方式,别只给内径与外径;
- 内腔底角圆角、口沿与嘴部倒钝:把崩边与应力集中的高发处先在图纸上处理掉;
- 表面粗糙度分部位:内腔面按熔体与清渣情况控制,外圆与底面按配合要求控制,不必全件一刀切;
- 材质牌号与灰分档次:按熔体“怕什么元素”定档,而不是只比一个总量;对杂质敏感的场合走高纯,常规承载不必一律走高纯;
- 装取方式:夹钳着力在哪里、是否倾倒、扒渣与清炉用什么方式——口沿与壁厚的做法,往往由这一项决定;
- 外观判定项、检验方式与包装周转:量具的测量力控制在什么程度提前说清(石墨偏软,卡尺夹得重一点读数就不一样);分件隔垫、防磕碰、防受潮,不同牌号与规格分区堆放。
七、主要用在哪些地方
| 应用领域 | 这类坩埚承担的事 |
|---|---|
| 贵金属熔炼与精炼 | 金、银等对熔体洁净度与容器不引入杂质有要求的场合 |
| 有色金属与合金熔炼 | 铜、铝、锌及各类中间合金的熔化、保温与浇注 |
| 真空炉与感应炉熔炼 | 工况苛刻、对耐温与热震要求高,以及需要随炉升降温的连续使用 |
| 高纯材料与实验用熔炼 | 对灰分与杂质敏感的小批量、多品种场合 |
| 粉体与材料熔制承载 | 锂电材料、特种粉体等对铁、硫一类杂质敏感的场合 |
| 小批试样与打样 | 来图来样定制与小批试样,先验证使用节奏再放量 |
凡是“装高温熔体、还要反复取放”的场合,都会用到这类件。同一外形在不同炉型与不同操作方式下,职责并不完全相同,所以内腔、口沿与壁厚的分配,都要按实际使用方式确认。
八、使用边界:热与氧气同时在场才算数
石墨怕的不是热,是热与氧气同时在场。这一条对坩埚格外要紧——它耐温高、抗热震好,却在氧化性气氛里高温使用时会一层层被吃掉。这类件多用于真空或惰性气氛,原因也在这里。
- 氧化损耗:在空气等氧化性气氛、温度持续偏高时会发生氧化损耗,口沿、嘴部这些比表面积大的位置先行劣化,壁薄处也比厚壁处更早被吃掉——件的外形还在这,可用壁厚已经下来了。要在含氧气氛使用,需做好防护与损耗预期,并把更换判据放在壁厚上;
- 相容性:碳与部分熔体在高温下会发生反应,形成碳化物或引起渗碳,不同熔体的差别不小,具体介质要单独评估,不宜按“石墨容器什么都能装”来理解;
- 操作条件:石墨抗折与抗冲击余量有限,敲击、点接触与强行撬料都可能让它提前失效。装取与清渣方式对使用周期的影响,不比材质小;
- 存放:材料有孔隙,长期潮湿存放后直接进高温炉容易开裂,入炉前宜按规程干燥;
- 消耗属性:坩埚属消耗件,判断该不该换,看壁厚减薄量、内壁裂纹与口沿状态,比等它漏了更及时。
坩埚熔炼涉及高温熔体与高温炉操作,相关工艺设计、操作与检修应按专业规程与安全要求执行,本文不涉及具体工艺参数的确定。
九、关于信瑞达石墨的石墨坩埚
信瑞达石墨专业生产石墨坩埚已有 30 年,在大直径厚壁件的坯料选配、车镗工序的装夹找正与深腔切削控制上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控内外径与深度公差、内外圆同轴与同圈壁厚差,以及口沿与倒角要求;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
对这类件,我们通常建议先把熔体种类与温度区间、炉型与气氛、装取方式、容量与尺寸偏好确认清楚,再据此匹配石墨牌号、成型方式与加工方案。大直径厚壁件的坯料与工时占比都不低,工况还没完全定下来的,可先做一件试样装机试用,确认壁厚分配与使用节奏合适之后再批量放量,试错成本相对可控。
写在最后
石墨坩埚看着就是一只圆柱杯子,可它的账是分两半记的:一半在料上,坯料能不能覆盖、均匀性够不够,决定了这只件做不做得出;一半在车床上,装夹、基准与深腔走刀,决定了它做不做得准。外圆定它在炉里的位置,内腔定熔体的位置,两者落到同一条轴线上,同圈壁厚才均匀——这也是这类件尤其需要先想清楚的一处。剩下的,是把口沿、底角、壁厚分配与验收口径在图纸上写清。实际选型时,把熔体、炉型、气氛与装取方式先摆出来,再谈牌号与加工方案,是较稳妥的路径。