信瑞达石墨·石墨异形模具·技术专栏
石墨异形模具:没有回转基准可借,圆弧、斜面与销孔的尺寸从哪儿算起?
石墨模具里有相当一部分不是盘、套、筒那样的回转体:平面、圆弧、斜面和各种孔凑在一件上,朝哪个方向都找不到一条天然的轴线可以自证。这类模件的形状与位置关系,靠的是基准面选得对不对、配合面贴不贴、销孔定得准不准;装成一套之后,各件的公差还会串着走。这篇按图纸、基准、加工、验收、装用的顺序,把这类异形模件的主线讲一遍。
信瑞达石墨 · 技术专栏
一、回转体件与异形件,验收的抓手不一样
石墨模具是个大类:浇铸定形、连续铸造、压制型腔、烧结与钎焊里的承压工装,都算在里头。把这些件按形状粗粗分一下,可以看出两类件的验收抓手完全不同。
- 回转体件(盘、套、筒一类):加工和检验都能借“转一圈”来自证——圆的要素是否同轴、端面跳动多少,转一次就有答案;
- 非回转体件:没有这条天然的轴线可借。形状由几个平面、弧面和斜面拼出来,位置由孔、销与配合面定住,任何一处偏了,都不会在“转一圈”里露出来,只能靠基准和量具一项项对。
这篇文章讲的是后面这一类。它外形看着简单,实际对基准的依赖反而更重——回转体件多少能自我检验,异形件不能。
二、没有回转基准可借,尺寸从哪儿算起
一件异形模件上,通常有三个基准在互相牵制:图纸标尺寸时用的设计基准、加工时用来找正的工艺基准、装到设备或模具总成上时的装配基准。三者重合时,加工顺、装起来也顺;三者不重合,就得靠基准转换去换算,而每转换一次,误差也跟着搬一次。
- 先把基准面立起来:这类件一般先做出一两个大平面(或一个平面加一条侧边),后续所有尺寸、所有孔都从它算起,中途不再换;
- 相关要素尽量一次装夹做完:彼此有关联的面与孔,能在一次装夹里完成就别分开,减少重新找正带来的偏差;
- 确实要换基准时,把话写清:图纸或工艺上说明中间基准是谁、允许的偏差是多少,别留给车间自己判断。
异形模件报出来的问题,有相当一部分不是加工水平不够,而是“从哪儿量”没统一——使用方按装配基准量、加工方按工艺基准量,两个数都是真的,也对不上。
三、圆弧、平面、斜面的交接处,藏着两个方向相反的坑
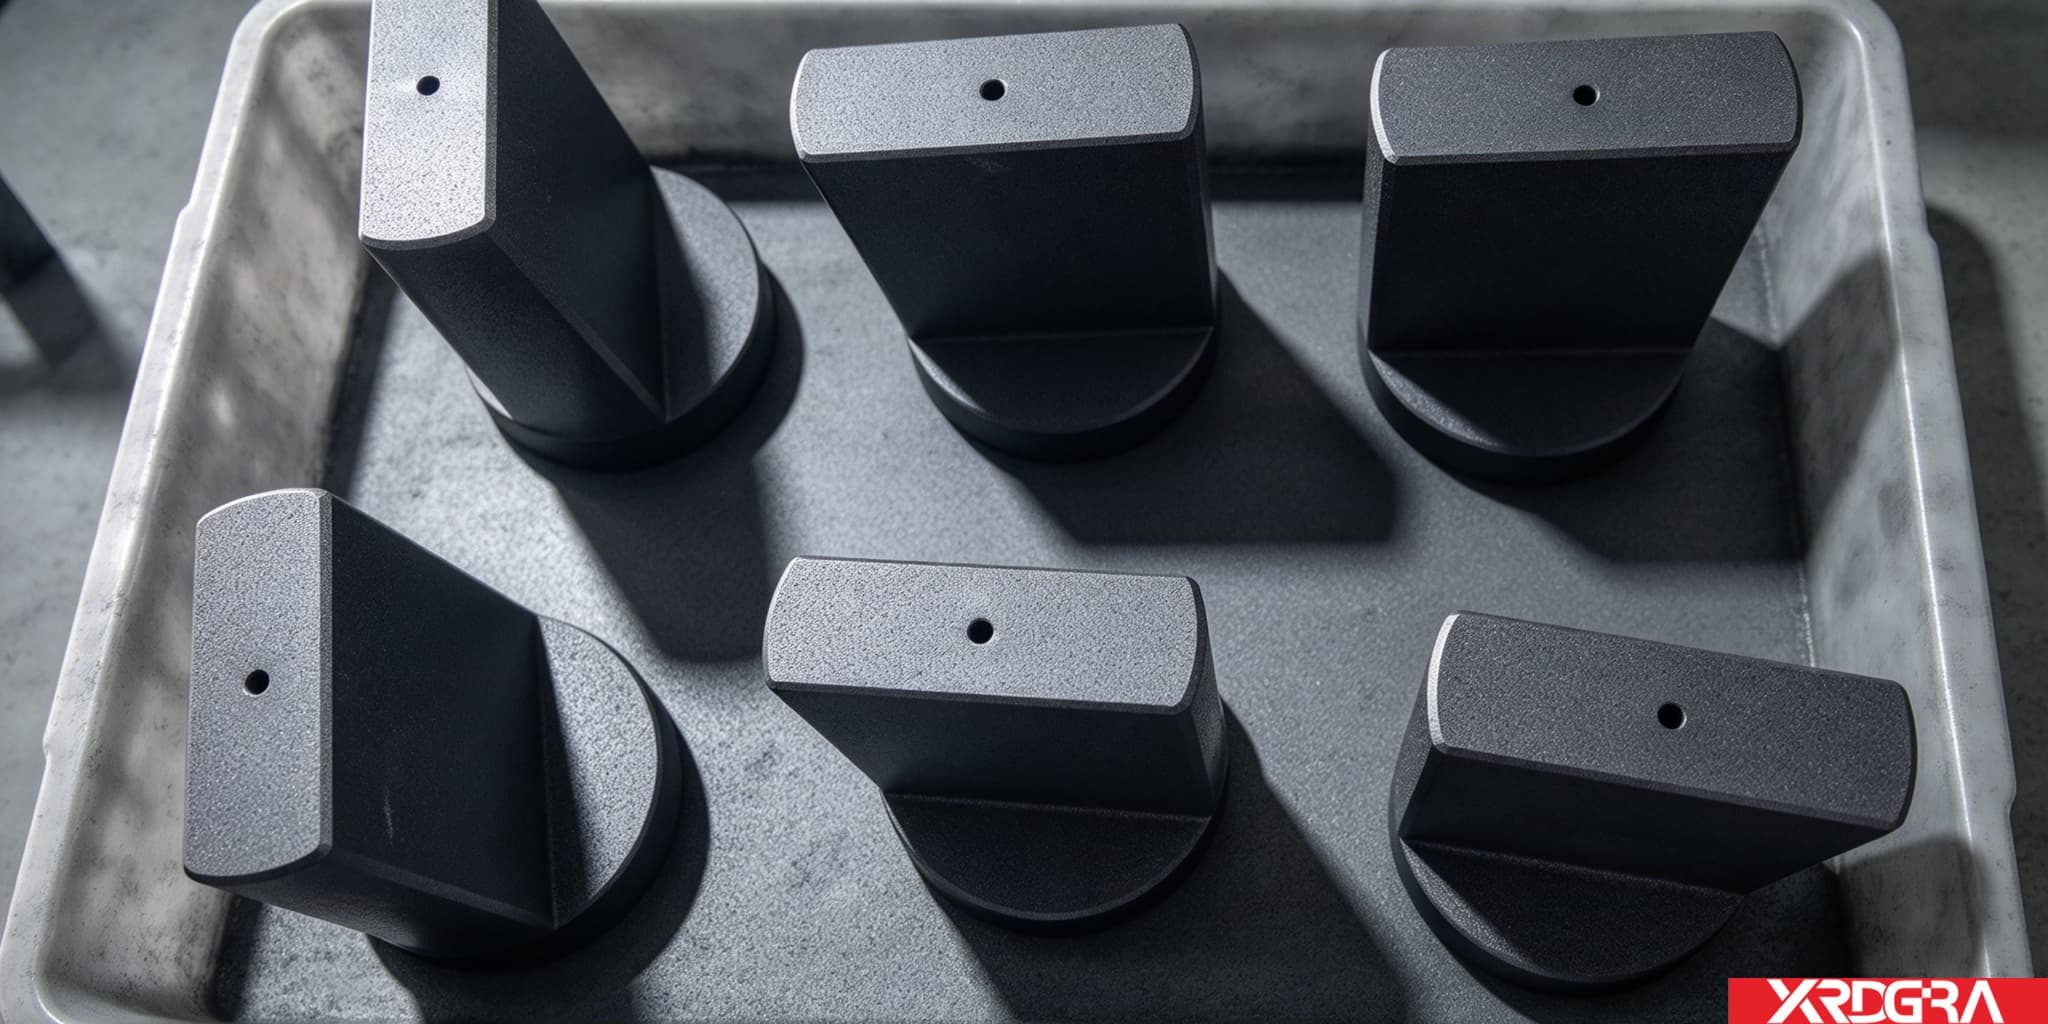
这类件上,平面与弧面、斜面交接的地方,往往正是贴合、落位、限位的位置,也是加工时格外要小心的地方。
- 清角不足:交接处留了个没切净的圆角,装配时先碰上的就是它,件落不到位,或者被硬压出裂纹;
- 圆角过大:本该贴合的地方让出一条缝,贴合面变小,局部受压偏高;石墨偏脆,压塌、崩边常从这里起头;
- 交接线本身就是基准线:检具、样板、量具通常先对这条线,这条线对不上,后面所有尺寸都要重看。
所以这类位置的圆角半径、清角程度,宜由图纸明确给出。图纸上如果只写“清角”两个字,就值得在开工前问回来——清到什么程度,直接决定它装不装得进去。
四、斜面的角度:图纸上的角度,和装出来之后的角度,是两回事
斜面的角度看着好做,实际要分开看两个“角度”。
- 图纸角度:以某个基准面为基准量出来的角度,加工时照这个做;
- 装配后的实际角度:受配合面贴合程度、销孔间隙、压紧力分布影响,装上去再量,未必还是图纸那个数。
由此带来一条要求:角度要写清以哪个面为基准、用什么方式测量(样板、角度规,还是打表折算)。不写清,加工方按自己的理解做完,使用方按自己的方式一量,两边就要扯皮。也提醒一句:角度对不上时,未必要先改件——把基准统一了再说,往往更省事。
五、销孔定的不只是位置,还有装配时顺不顺
异形模件上常见的定位孔、连接孔,作用是把件“按住”在正确的位置上。
- 孔与基准面的关系:孔位偏差、孔与基准面的垂直程度,都会直接反映到装配上;孔口一般做倒角,减少导入时的崩边;
- 偏差大一点的后果:装不进,或者靠压紧力硬装进去。石墨偏脆,这种情况下崩角、开裂多半发生在孔的周边和边角;
- 配合上的取舍:销与孔之间留间隙,装配容易但位置有微动;做过盈,位置稳但拆装时受力大。用哪一种,看它是被定位还是被固定。
换句话说,销孔这一处控制的不只是“位置准不准”,还有“装得顺不顺、拆得下来拆不下来”。装拆频繁的场合,这一点比纸面上的位置精度更影响体验。
六、单件合格,不等于装配合格:累积误差这笔账
异形模件常常是多块拼起来用的:底板、侧板、镶块、盖板各自合格,装到一起却可能超差。原因是各件的公差在串联——配合面与销孔把它们连成一串,误差逐级向上累加。
- 控关键件:先做基准件,其余件按它配做,比“各做各的、按图纸公差撞运气”稳得多;
- 成组标记:同一套几块打上同一组号,避免配套时混用;
- 先试装:批量前装一次,比只看单件检验报告更能暴露问题。
这一点对异形件比对回转体件更要紧——回转体件可以各自独立地量,异形件的好坏,很多时候要装起来才知道。
七、选料:这类模件看什么
- 颗粒度:细颗粒牌号在清角、小圆角、薄边这类位置上不易崩,代价是同规格坯料更贵、加工更费时;
- 成型方式:各向同性的材料,在“几个方向都要做配合面”的异形件上更省心,不会因为方向不同而带出性能与变形上的差异;
- 灰分:用于洁净场合、或与制品直接接触的位置,灰分低的牌号更合适;
- 强度与抗热震:这类件既受挤压、又经历升降温,两个方向都得留余量。
这几项之间要取舍,没有一套通吃的配法;牌号到底落在哪儿,取决于这件模具是长期在高温下受压,还是常温装配、间歇使用。
八、加工与验收要盯的几处
- 基准面的平面度,以及基准面之间的平行、垂直;
- 配合面贴合:用着色法或平台对研看接触分布,而不只是“放上去不晃”;
- 弧面与平面、斜面的交接处:清角是否到位,有无崩边、掉角;
- 销孔与连接孔:孔径、孔距、与基准面的关系、孔口倒角;
- 表面与内腔:不宜有起层、掉渣,洁净场合用的件要把粉尘清干净;
- 装夹与装配:这类件边角多、受力点集中,夹紧、压紧要均匀,避免单点受力。
还有一件常被忽略的事:存放与转运。弧面和斜面通常就是工作面,件与件之间要垫开、别互相压叠;弧面着地容易滚动,宜用卡位或托盘限位。异形件不少损伤发生在“还没上机”的阶段。至于使用边界,仍是那一条:氧化性气氛里温度持续偏高,石墨会氧化损耗;升降温过快、局部受热不均,对脆性件也算考验。
九、图纸与订单上,建议写清这几项
- 基准面是哪几个面,后续尺寸、孔位从哪个基准算起;
- 各配合面的公差与贴合要求,弧面、斜面的角度及其测量基准;
- 清角与圆角的具体要求(哪些位置清角、清到什么程度);
- 销孔与连接孔的孔径、孔距、与基准面的关系及孔口倒角;
- 石墨牌号与关注项(颗粒度、成型方式、灰分、强度等按用途取舍);
- 是否成组配套交付、是否需要试装、是否需要逐件记录。
异形件的分歧,多半出在这些没写清的地方。把这些交代明白,比事后争论“这件到底行不行”省事得多;某一项拿不准时,把工况和装配方式讲出来,由加工方按经验给建议,也是一条路。
十、关于信瑞达石墨的石墨异形模具加工
信瑞达石墨专业从事石墨制品研发与加工已有 30 年,在石墨模具这类按图定制加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工、严控尺寸公差,产品使用寿命相对较长,获得了较多行业客户的认可。异形模件上那些容易出问题的位置——基准面的平面度、配合面的贴合、弧面与斜面交接处的清角、销孔的位置,都是我们在加工与检验中会逐项确认的内容。如果您手上具体的图纸与装配方式,把它们一并说明,更方便匹配牌号与加工口径。
写在最后
异形模件与回转体件的差别,不在加工难度上,而在“谁来替它验算”。回转体件转一圈就能自证,异形模件没有这个环节,形状和位置只能靠基准、配合面与销孔一层层定住。所以对这类件,较稳妥的做法是:开工前把基准统一、把清角与角度要求写上;交付后装一次试试,再看要不要调。具体工况与验收方式,仍建议结合实际图纸确认。