信瑞达石墨·片状石墨加热器·技术专栏
片状石墨加热器:扁平板条中间那道长槽,凭什么决定它发多少热?
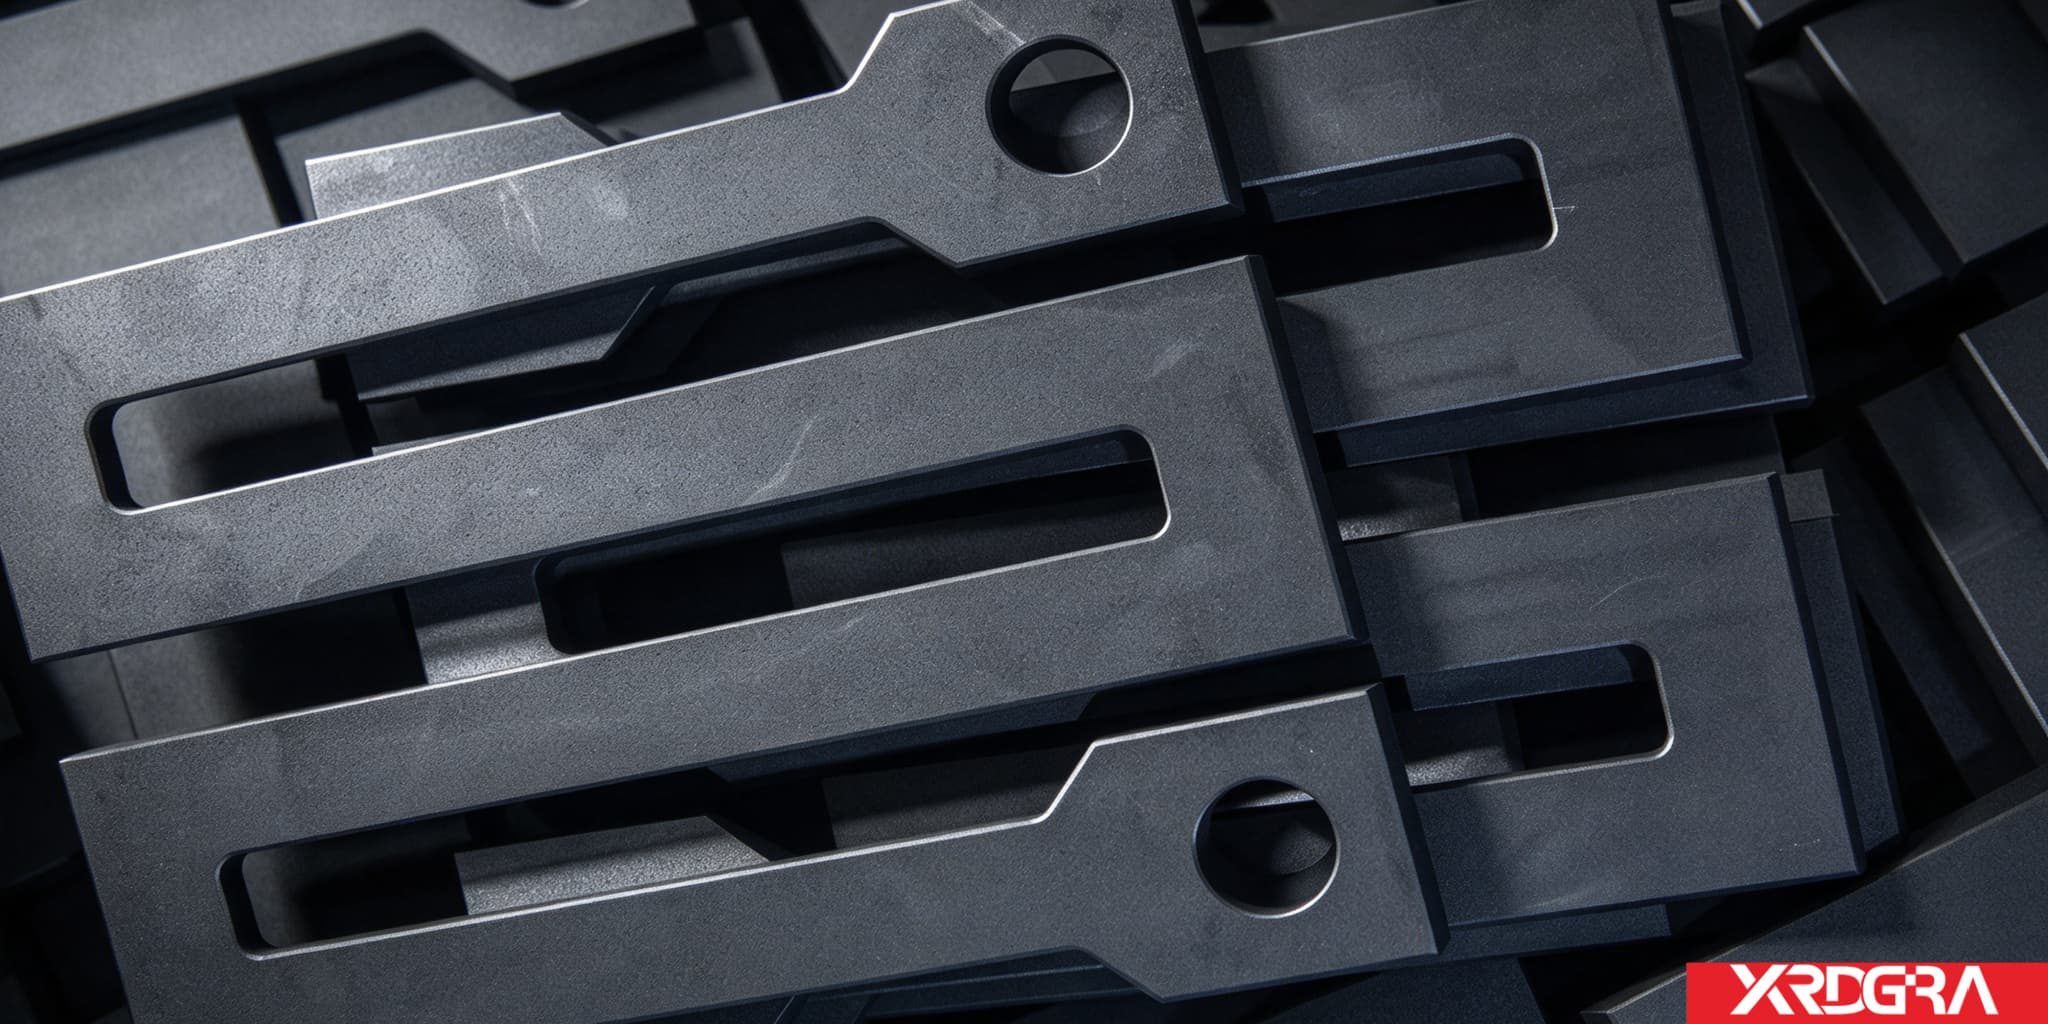
真空炉、气氛炉里,发热元件不一定都是圆筒,也有这种扁平的黑色板条——片状石墨加热器。板条中间往往开着一道长槽,一端还留着一处圆孔。这道槽看着像是为了省料或者散热的开口,实际上是整支发热元件的"电路图":它决定电流往哪走、走多长、在哪个截面通过,也决定了这件东西发多少热、热在哪些段落。这篇文章把这道槽的原理、槽上几处容易漏掉的细节、以及选材与加工验收要点讲清楚。
信瑞达石墨 · 技术专栏
一、它在炉子里干什么
片状石墨加热器是高温炉热场里的一种发热元件:电能从炉体电极引入,经过石墨本体,靠石墨自身电阻把电能转成热能,再主要以辐射的方式送进炉膛,把工件、料盘或坩埚升到工艺温度。
走的是"电转热"的路子,与金属电阻丝、硅碳棒同类,区别在本体材料换成了石墨:可服役的温度区间更靠上、真空与惰性气氛下不易放气污染炉内、还能机械加工成筒、棒、板条等各种形状。发热元件的形态通常是按炉膛的形状和布置方式来定的——筒形围成一圈做包围式加热;棒形细长,适合小膛或试验炉;板条状扁而薄,占用空间小,便于在炉内分组、分片、分区排布,把发热面铺成一片。
片状件的外形并不复杂,就是一条扁平的黑色板条。真正需要读懂的,是开在它身上的那道长槽——那道槽不是装饰,也不是省料留下的口子,它是把一块平板变成一条回路的关键。
二、一块完完整整的平板,为什么当不了好发热体
先设想一块完整、没有开槽的石墨平板:电流从一端流到另一端,方向单一、路径就是这条板的长度,而导电截面是整条板的宽度乘板厚——截面大、路径短,等效电阻就很小。
电阻小意味着什么?在同样的电压下,要走很大的电流才能做出需要的功率。这对炉子的电源、铜排、电极连接都是一笔不小的负担;同时电极只能落在板的两端,现场想做串接、做分区就受限制。换句话说,一块完整平板"太通"了,通到不好用。
所以要让一条板在合理电压下做功,就得从几何上动手:把电流的路径拉长,把通过电流的截面收窄。这就需要在这块板上开出一道槽来。
三、核心:中间那道长槽,是给电流"划"出来的往复路线
这道槽的走法很有讲究——它从板的一端开进去,但不贯通到另一端,在远端留下一段料连着。这样一来,板上就被切分出两条并列的边条,一条负责"去",一条负责"回"。
电流于是有了固定走法:从一端的接线处进入,沿着一侧边条一路走到远端,绕过槽底那段留料拐回来,再沿着另一侧边条走回,从另一端的接线处出去。路径从"板长"变成接近一去一回,截面从"整条板宽"收缩到两条边条各自的截面积。路径长了、截面小了,等效电阻自然上去,同样的电压下就能做出需要的功率,接线位置也集中到了一端附近,炉内布置更省地方。
这类做法的共同点值得记一句:石墨发热元件调整电阻,通常不靠外挂零件,而是靠开在石墨本体上的槽——用几何形状把电流的路径和截面定义下来。片状的实现方式,就是留出一圈往复的回路。
同一块板上往往不止开一道槽。多开几道,可以做成多折的往复回路,电流路径更长、等效电阻更大、发热分布更铺得开;代价是每条边条更细,机械强度与抗热震能力下降,槽口崩边的风险也跟着上升。开几道、开多深、端部怎么收,都按图纸来,不宜现场凭手感决定。
四、槽上三处细节,决定发热稳不稳
槽是这件东西的核心结构,也是加工上需要逐项核对的位置。有三处值得单独拎出来说。
- 槽宽——它决定边条有多宽。边条的截面积等于边条宽乘板厚。槽宽偏大,边条就被"削"细,截面变小、电阻变大、局部电流密度升高。这一点在批量使用上尤其要紧:同一炉里多片并联时,电阻偏小的那一片会分到更多电流、烧得更热,炉温均匀性和各片的损耗节奏都跟着受影响。所以槽宽的一致性,是成组使用的要害项,而不只是单件的尺寸问题。
- 槽端圆角——电流折返处不能收成尖角。槽的终点是电流拐弯的地方,也是应力容易集中、棱边容易崩的地方。收成尖角,既让电流密度在这里集中,又容易在加工、装炉、取放时留下缺口。圆角半径按图做,不能为了省一道工序直接切直角收尾。
- 远端留边量——图纸上容易被当成"余料"的那一段。槽底到板端之间留下的这段料,是电流折返时通过的截面。留得偏少,这一段的截面就偏窄、电流密度偏高,温度会高于板上的其他段落,长期运行往往先在这里出现损耗和裂纹;留得偏多,相当于白白多占了一段电阻,回路长度也要重新核算。所以这处值得在图纸评审时单独确认一次,而不是当成加工余量随手处理。
换个角度说,槽的走向、次数与深浅共同决定了"哪一段发热、发多少热"。板条细的段落功率密度高、温度靠上,板条宽处相对温和。发热分布是设计出来的,不是碰出来的。
五、端部那处圆孔在做什么
板条一端通常留着一处圆孔,它和槽一样,是结构上不能省略的一笔。按常见做法,这处孔可能承担几种职责:穿电极或螺栓把板固定并引入电流;作为机械支撑点,承受板体自重与热态下的定位约束;作为加工与装炉时的吊运工艺孔;或者作为成组安装时的定位基准,让各片相对位置保持一致。具体是哪一种,要以图纸与使用方的工序安排为准——这类"只有一个孔、看着不起眼"的地方,通常都对应下游一道工序,拿不准时在来料沟通里问一句,比事后返工划算。
更值得留意的是孔的配合面质量。电流要经过孔处的连接件从电极进入石墨本体,而接触面一旦不平整、带有粉尘或氧化层,或者紧固不均匀,接触电阻就偏大。电流在接触处集中发热,接头位置的温度高于板体,氧化损耗也就快于别处——不少片状加热器在服役中出现异常,起点都在这一处连接端,而不是板身。
由此落到三条可执行的做法:装配前把接触面清理干净、确认平整贴合;紧固按使用方规程执行、力求受力匀称,避免单点过紧把石墨压出隐形损伤;孔口做倒钝去毛刺,尖边既容易崩,也会让贴合不实。
六、几何重点:板厚是否做匀,往往比板厚本身更要紧
- 板厚均匀:板厚直接决定截面,进而决定各段的电阻与发热量。同一片上厚薄不均,等于各段电阻不等,板面温度就不均匀——偏薄的段落截面小、阻值大,升温更快,长期运行容易出现局部过热。批量上板厚有偏差,等于各片的功率不平。所以片状件对板厚一致性的要求,通常比某个具体厚度值更严,交付时可以按批核对。
- 平面状态与翘曲:板条薄,自身刚度有限。板面翘曲会让装配时只有一部分贴合,紧固后产生附加应力,受热后应力释放还可能再度变形。因此薄板件在加工、转运与存放中更要小心中间下压、叠放受压,装箱时上下之间建议有衬垫。
- 端部向接线处的过渡:截面在这一段发生变化,电流密度随之变化,是发热相对集中的位置。过渡形状、圆角与走向按图控制,避免突然收窄。
- 成组一致性:多片并联或分区使用时,各件的电阻差异会直接变成炉内的功率与温度差异。同批材料、同一牌号、同一套工艺加工,是让各件凑得上的一组基本条件。
七、材料怎么选
- 成型方式与颗粒度:等静压料组织均匀、各向同性,板厚方向的截面性能较一致,是发热件常见的选择方向;细颗粒料的槽口棱边相对不易崩、槽面质量较好,槽开得窄时这一点更有实际意义;
- 电阻率及其一致性:并联成组使用时,各件的电阻一致性往往比某一支的具体阻值更值得盯;
- 灰分与纯度:按炉内洁净度要求确定牌号,对污染敏感的场景宜选用更高纯的料;
- 抗热震性:适应反复升降温的工况,减少开裂风险。
需要说明的是,石墨材料的密度、电阻率、抗折强度、热导率等指标会随牌号与规格变化,实际选型应以对应牌号的技术条件为准,不宜把某一组数据跨牌号套用。
八、加工与验收要盯的几处
| 项目 | 为什么值得盯 |
|---|---|
| 槽宽与槽位 | 共同决定各段边条的截面积与电阻,偏差偏大会让同一片上各段发热不一致 |
| 槽端圆角与过渡 | 电流折返与截面变化处,关系到电流集中与棱边崩缺 |
| 远端留边量 | 折返处截面偏窄会局部过热,也是图纸上容易漏核的一处 |
| 板厚均匀性 | 同一片上各段、同一批中各片电阻差异的主要来源 |
| 平面与翘曲 | 影响装配贴合与附加应力,薄板件尤其要紧 |
| 孔位与孔口处理 | 装配位置正确性与接触面质量,连接端往往是失效起点 |
| 去毛刺与清粉 | 尖边易崩,残粉随件进入炉膛 |
| 批次一致性 | 成组并联使用时直接决定功率分配是否均衡 |
九、图纸与订单上建议写明哪几项
- 用途与安装方式:怎么固定、几处接线、是否成组并联使用;
- 图的口径:给的是制品图还是发热件图,板形与槽的几何是否已按功率与电阻的需求定好;
- 槽的三项:槽宽、槽位、槽端圆角,以及远端留边量;
- 板厚及允许偏差,以及平面状态方面的要求;
- 孔的位置度、孔径与孔口处理方式;
- 成组的电阻匹配要求(在并联或分区使用时);
- 标识与追溯:同批件号,便于成组匹配与后续比对;
- 参考工况:炉内气氛、工作温度区间、升降温节奏。
十、主要用在哪些地方
| 行业 / 场景 | 典型用途 |
|---|---|
| 真空热处理与钎焊 | 真空炉、气氛炉的发热元件,用于金属热处理与真空钎焊 |
| 真空镀膜与蒸发 | 炉内分片或分区布置的发热件,配合工件形状铺开发热面 |
| 粉末冶金与陶瓷烧结 | 金属粉末、先进陶瓷高温烧成的发热体 |
| 半导体与新材料装备 | 对温度均匀性与洁净度有一定要求的高温装备 |
| 锂电材料烧结 | 正负极材料烧结炉的发热元件 |
| 试验与中试炉 | 炉膛空间有限、需要按需分组布置发热件的场合 |
也要说清楚:片状石墨加热器的价值在"高温、洁净、可按炉膛形状定制布置"。它适合本就采用石墨发热方案的炉型,并非所有加热场合都非它不可——对温度要求不高、或长期处于氧化性气氛的工况,可以评估金属类或其他发热方案。
十一、适用边界与使用注意
石墨怕的不是热,是热加氧气的组合。这一条对片状石墨加热器同样成立,也是它多用于真空或惰性气氛炉的原因。
石墨在空气等氧化性气氛、温度持续偏高时会发生氧化损耗:槽口与板条边缘逐步变薄,边条截面随之变化,电阻漂移,发热稳定性下降。真空或惰性气体保护的环境正好避开了这一点,所以石墨加热器在这类炉子里用得较多。反过来,如果现场长期处于氧化性气氛且温度持续偏高,石墨方案并不直接适用,这类场景需要考虑别的材料或采取防护措施。
- 成组使用要匹配:多片并联时建议成组测量、成组选配,避免单片之间电阻差异过大导致个别件过载;
- 连接端要定期查看:检查紧固状态与接触面是否清洁贴合,接触电阻偏大是这类件常见的失效起点;
- 建议记录参数变化:服役中电阻会随消耗逐步变化,定期测量记录,便于判断是否到了成组更换的时机;
- 取放与转运要轻:石墨偏脆,槽口、板端窄处与孔边这些位置尤其要避开磕碰,装箱时建议加衬垫、避免叠压。
十二、关于信瑞达石墨的片状石墨加热器
信瑞达石墨专业生产石墨加热器已有 30 年,在筒形、板条状等各类发热元件的按图定制加工上积累了丰富的加工经验。我们按照客户要求的图纸精准提供、严控尺寸公差,产品使用寿命相对较长,获得了较多行业客户的认可。位于河南平顶山宝丰的厂区既有石墨材料产能,也有机加工产线,板条的下料、铣槽、钻孔、去毛刺与检验可在厂内配套完成。较稳妥的推进方式,是先把炉内布置、气氛、工作温度区间、接线与成组方式讲清,再据此匹配石墨牌号与加工精度,让发热元件在对应工况里稳定服役。
写在最后
片状石墨加热器看着只是一条开了槽的黑色板条,但它的功课全在那道槽上:槽把一块"太通"的平板切分成一去一回两条边条,逼着电流绕远路,路径被拉长、截面被收窄,电阻和功率才有设计空间。用得稳不稳,一半在几何——槽宽槽位是否做匀、槽端是否给出圆角、远端留边是否合理、板厚是否一致,一半在材料与连接——牌号是否匹配工况、成组时各片电阻是否凑得上、连接端接触面是否干净贴合。选型时较稳妥的做法,是先列清炉内布置、气氛、温度区间与接线方式,再判断该上哪类牌号与精度。具体工况仍建议结合实际参数确认。