信瑞达石墨·烧结石墨舟皿·技术专栏
烧结石墨舟皿:几十个热循环之后它还稳不稳,比开槽准不准更要命
这类件跟着粉料、片料一起进炉、出炉,一趟又一趟。机加工把它做出来,只是开头;后面几十次升降温里它会不会翘、会不会掉渣、会不会把杂质带进批里,才是烧结现场真正计较的事。
信瑞达石墨 · 技术专栏
一、它在烧结工序里到底站什么位置
舟皿是烧结线上的“托盘加料架”。它把粉坯、压坯或片料托住,随推板、料车或辊道走进高温区,随炉冷却再出来。同一件要同时做到托得住、透气、不污染,而且不是用一次,是反复用。
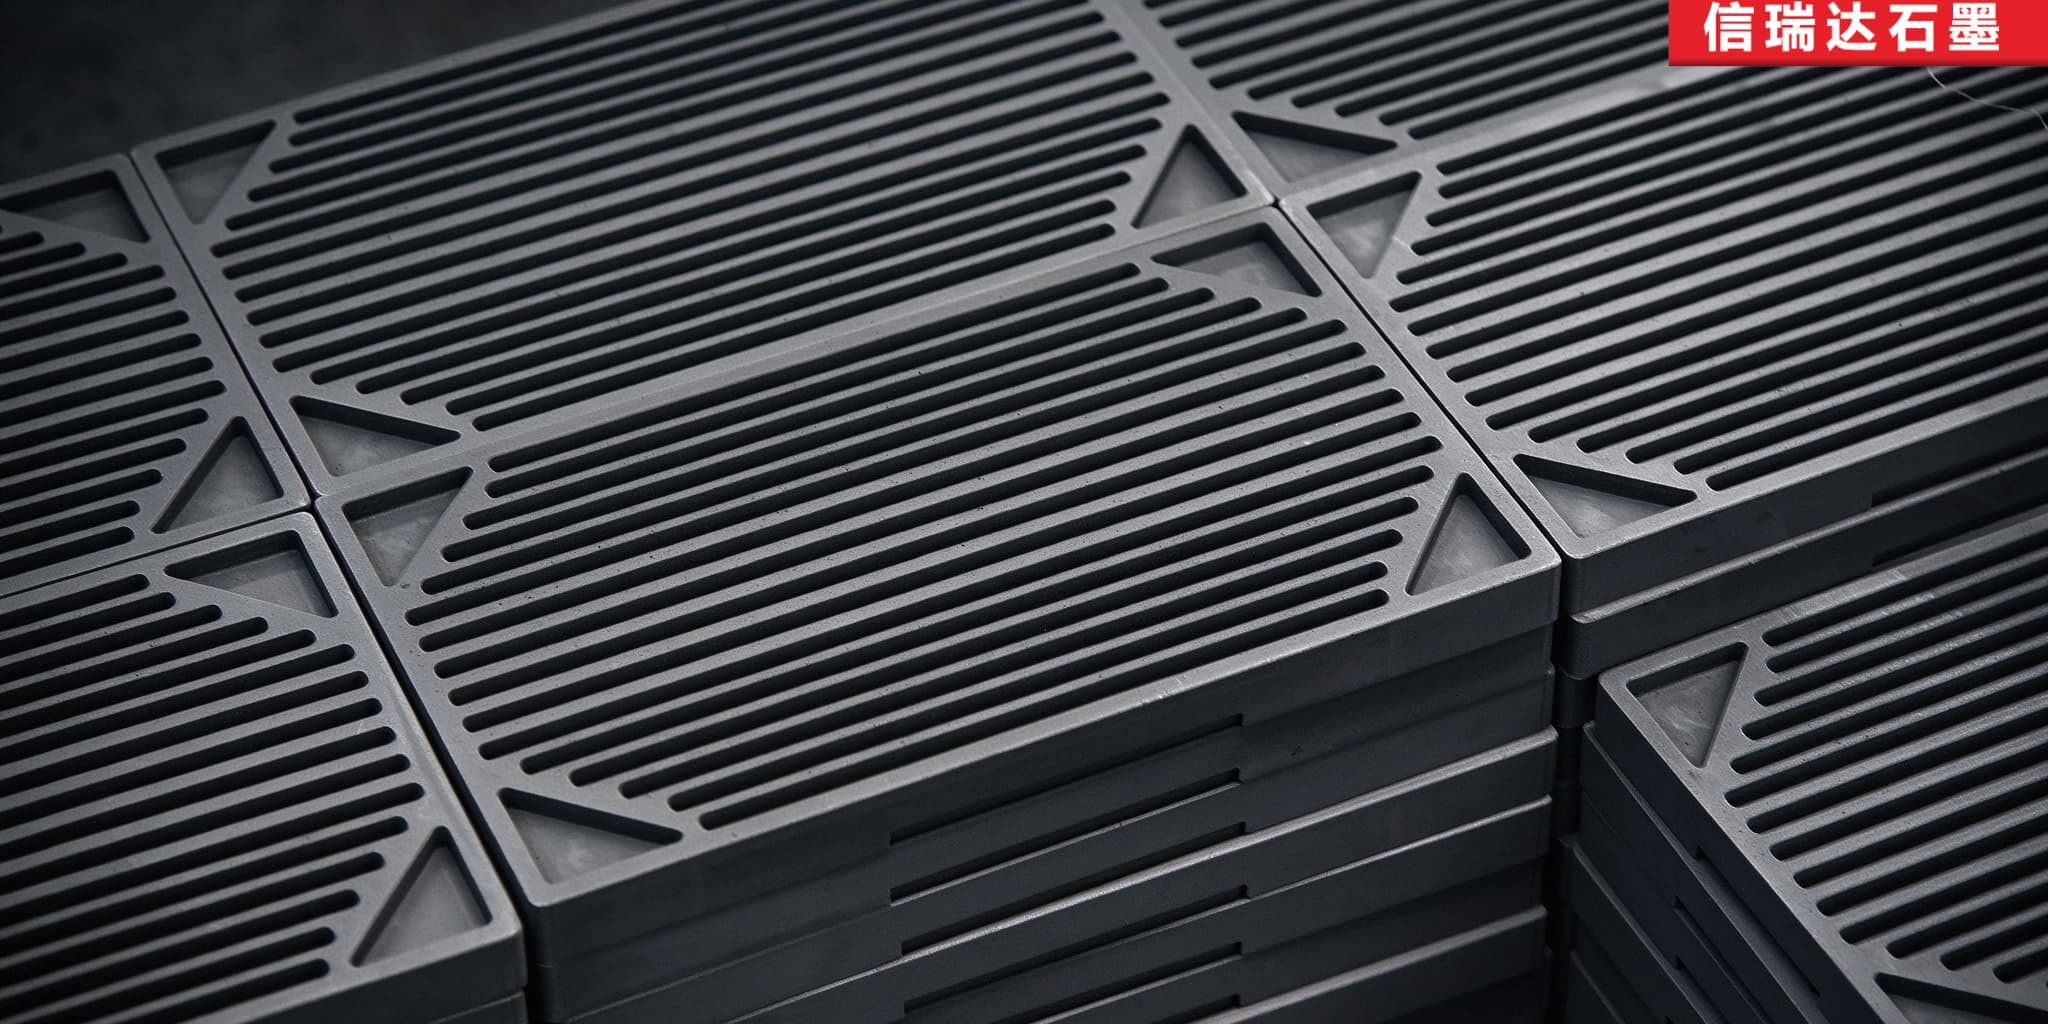
它和光面承烧板、箱式料盒干的是一类活,靠的却是不同的接触方式。光面板、料盒靠面接触或腔接触,舟皿靠筋接触——板面被切成一条条平行的槽,料落在槽间的筋上。接触面小了,粘料、粘舟、残料混批的风险跟着降;料的大部分表面朝外,受热更直接,气体也能从料底走,不必只从边缘绕。
这件事带来一个容易被忽略的事实:做出来的精度,和跑完很多个循环之后的精度,是分开看的两件事。烧结线不会只进一次炉,一件舟皿要陪着同一条线走很多趟,所以后面要讲的,是它“反复进出炉之后还像不像原来那块板”。
二、烧结工况对它的真实要求
把“使用工况”拆开,舟皿在炉里实际顶着几样东西。
- 反复升降温:每次开炉都从室温拉到烧结温度,再降回来。材料反复膨胀、收缩,石墨热膨胀系数小,但不等于不变形;残余应力会在多次循环里慢慢释放,薄板、大板尤其明显;
- 热冲击:进炉、出炉,或者料与舟本身存在温差时,局部温度梯度带来热应力。温差越大,棱边、筋端这类薄的地方越先受不了;
- 气氛的取舍:真空、惰性气体、还原性气氛里它稳;一旦有氧又处在高温,就会发生氧化损耗,槽口、筋尖这些先暴露的位置会逐步被吃薄;
- 载荷随温度变:高温下石墨的强度表现和室温不同,叠装时堆垛要稳、层间要贴合,热态下避免相互错位,否则料厚薄不一、局部过热。
这几条叠加起来,决定了一件舟皿能不能长期用,而不只是“刚加工完那会儿精不精”。
一句话点破:机加工解决的是“出厂合格”,热循环解决的是“长期服役还合格”。后者和材料、结构、使用方式绑在一起,不是刀子 alone 能兜住的。
三、反复热循环之后,它容易出哪三类问题
现场见得多的失效,大致归成三类,彼此还常常连着发生。
其一,翘曲和尺寸漂移。残余应力释放加上多次热循环,板面可能慢慢拱起来,边缘往往先翘。单块平不代表一摞平——一摞里只要有一块翘,整摞跟着歪,上面压的料厚薄就不一,烧结出来的件也跟着不均。这点和承料板成摞使用的情形是同一类麻烦。
其二,棱边崩缺、掉渣。石墨是脆性材料,反复装夹、搬运,再叠加热应力,边角、筋端先缺一小块。掉下来的碎屑既污染料,也少了支承,气道截面也跟着变。这类损耗在外观上不显眼,但要命。
其三,氧化减薄。有氧的高温工况下,暴露的棱、槽口、筋尖逐步变薄,碎屑同样会污染。这种损耗是“缓解不是消除”的事——靠气氛控制和缩短更换周期去压,指望它不发生并不现实。
三类问题都不是加工能一次解决的,是材料、结构、使用三方面一起兜。下面从结构这一端讲能做什么。
四、结构上怎么让它熬得住
设计这一端能做的,是尽量把后头的热循环风险在前头就压低。
- 板面厚度尽量均匀:厚度差大,热梯度就大,翘曲倾向跟着上来。开槽别把边部留得太单薄,围边该留的实体要留够;
- 倒角与圆角卸应力:板角、槽端、围边与槽的交界,做成圆角或斜过渡,力能顺过去;尖内角是裂纹起点,装夹一夹、热循环一来,容易从那儿起裂;
- 给后续变形留余量:薄板、大板考虑加工后的缓慢走形,粗精加工分序、中间留时效,让应力先放一放再精修;
- 材质选低灰分高纯:烧结看重不引入杂质,灰分和杂质含量是硬指标,牌号得按污染容忍度选配;
- 避免薄壁突变:板面厚度突然变窄、筋宽骤减的地方,应力集中明显,热循环里先裂的往往是这些位置。
五、槽形与透气,直接关系烧结均不均
槽不只是为了托料,也决定了料底的气流通不通、温度场匀不匀。
槽把通道铺到料底下,介质进得去也出得来,料面与料底的温差通常比整面贴在一块光板上时小。槽向顺着气流主方向走,阻力小、挥发物好排,料怎么摆也配合槽向。槽深、槽距定的是透气量和支承面积的折中:槽深了透气好,但刚度降、筋窄易崩;槽密了料位准,但清粉难、工时涨。这里没有一律的答案,得看料形和炉型。
六、不污染,是烧结的硬指标
对烧结件来说,舟皿带进去一点杂质,可能整批都废。所以“干净”不是锦上添花,是基本门槛。
- 高纯、低灰分是前提:材质本身得过关,牌号按污染容忍度选配,不能只看强度;
- 表面与槽底要清到位:槽底、槽端、围边与槽交界那一圈都藏粉。清不到位,残粉夹在料与筋之间,既影响支承,也把杂质带进工序;
- 残料混批风险:同一块板先后托不同批料,清不净就串料。清粉工时随槽数与深度走,这一笔要算进成本里;
- 氧化掉渣同样污染:见第三节,有氧工况下碎屑本身就是污染源。
七、加工与验收:口径要放到“成批”和“热循环后”
这类件的验收,不能只按单件出厂那一下量,得放到成批、放到跑过循环之后看。
- 薄片刀具磨耗变槽宽趋势:密排细槽多用薄片铣刀开,刀在走的过程里一直在磨,同一块板从头到尾,槽宽可能差出一档。做法是把换刀时机写进工序、分区分批复检;
- 排屑不痛快二次划伤:细窄槽里排屑空间有限,粉若不及时带走,会被刀拖着在槽壁划出痕,影响光洁与清洁;
- 窄筋崩边:筋宽有限,铣到筋顶、筋端进出刀时容易掉块,一处崩就少一处支承;
- 让刀与振动:薄板刚性差,切削力一压就弹,量出来的槽深沿程在变,要靠沿程取点或成组比对去发现;
- 加工后缓慢走形:板面切掉一层材料,残余应力被打破,件可能放一段时间才看出变形,去应力、粗精分序、中间时效是常规做法;
- 验收口径提前约定:平面度以哪个面为准、量槽宽在槽的哪一段、围边高度量到筋面还是板底、测量力控制在什么程度,石墨偏软,夹得重一点读数就不一样,提前说清比事后争省事;
- 成组一致:常一炉叠若干片,同批的槽位与平面度要能互换,按组抽检、覆盖整批头尾,比只量一件首件稳当;
- 新板先小批试循环:新板或新批,建议先小批试样装机跑几个循环再复检尺寸,确认热循环后还稳,再放量,试错成本相对可控。
八、图纸上建议写明哪几项
烧结舟皿按图定制,图纸上把以下几项写清,比只把槽标细更能省掉后头返工。以下只说该标哪几项,不附标准编号,具体代号由双方确认的图纸与技术要求给定。
- 材质牌号:按高纯石墨一类选配,注明灰分与杂质控制要求;
- 板面平面度与平行度、厚度公差:两项绑在一起看,单块合格不等于成摞合格;
- 槽形、槽宽、槽距、槽深,以及槽的直线度与平行度:决定透气与支承,也是加工趋势偏差的源头;
- 围边宽度与高度:注明量到筋面还是板底,高于筋面才挡料,齐平主要作加强;
- 围边内框尺寸、槽端台肩:槽端不切透,留一段台肩,叠装定位与边部刚度都落在这;
- 外观判定项与清洁要求:崩边、缺角、残粉判定写到明处;
- 批次一致性要求:同批互换,宜写进图纸,而不是靠事后挑。
边界提示:石墨怕的不是热,是热与氧气同时在场的组合——氧化性气氛高温下会氧化损耗,槽口、筋尖与围边棱边这类先暴露的位置逐步变薄,碎屑还会污染料。另一类是力学条件:石墨属脆性材料,怕磕碰、怕侧向受力、不能焊补;叠装时堆垛要稳、层间要贴合,热态下避免相互错位。装载也不要过满,粉料撒漏会改变槽里的气流条件。总的说,这类件在真空或惰性气氛、装载规范、层间定位明确的工况里表现相对更稳;越过这个范围,建议先一起评估再定。
九、关于信瑞达石墨的烧结石墨舟皿
信瑞达石墨专业生产烧结石墨舟皿类制品已有 30 年,在开槽托料板反复热循环下的稳定加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控槽位精度与围边尺寸;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
这类舟皿的供货方式是按图定制,无固定现货规格。询价时把料形、炉型与走料方式、使用气氛与温度、是否叠装、批量讲清,我们据此给出牌号、槽形与围边做法、加工精度与包装建议。批量还没定下来的,可先做一小批试样装机试用,确认托料与叠放够用、热循环后还稳之后再放量,试错成本相对可控。
写在最后
烧结石墨舟皿平时不显眼,托得稳、不污染、透气顺,批次一致性才有底子。它真正的考验不在出厂那一刻精不精,而在几十个热循环之后还端正不正、还掉不掉渣。图纸上把围边高度、内框、槽端台肩和热循环后的复检口径写清,比只把槽标细更能省掉后头的返工。具体工况仍建议结合实际参数确认,相关工艺设计与操作应按专业规程与安全要求执行,本文不涉及具体工艺参数的确定。