信瑞达石墨·石墨锅杆·技术专栏
石墨锅杆:底盘坐稳、杆身立直、锥尖对准,一件石墨长杆凭什么三段都要准
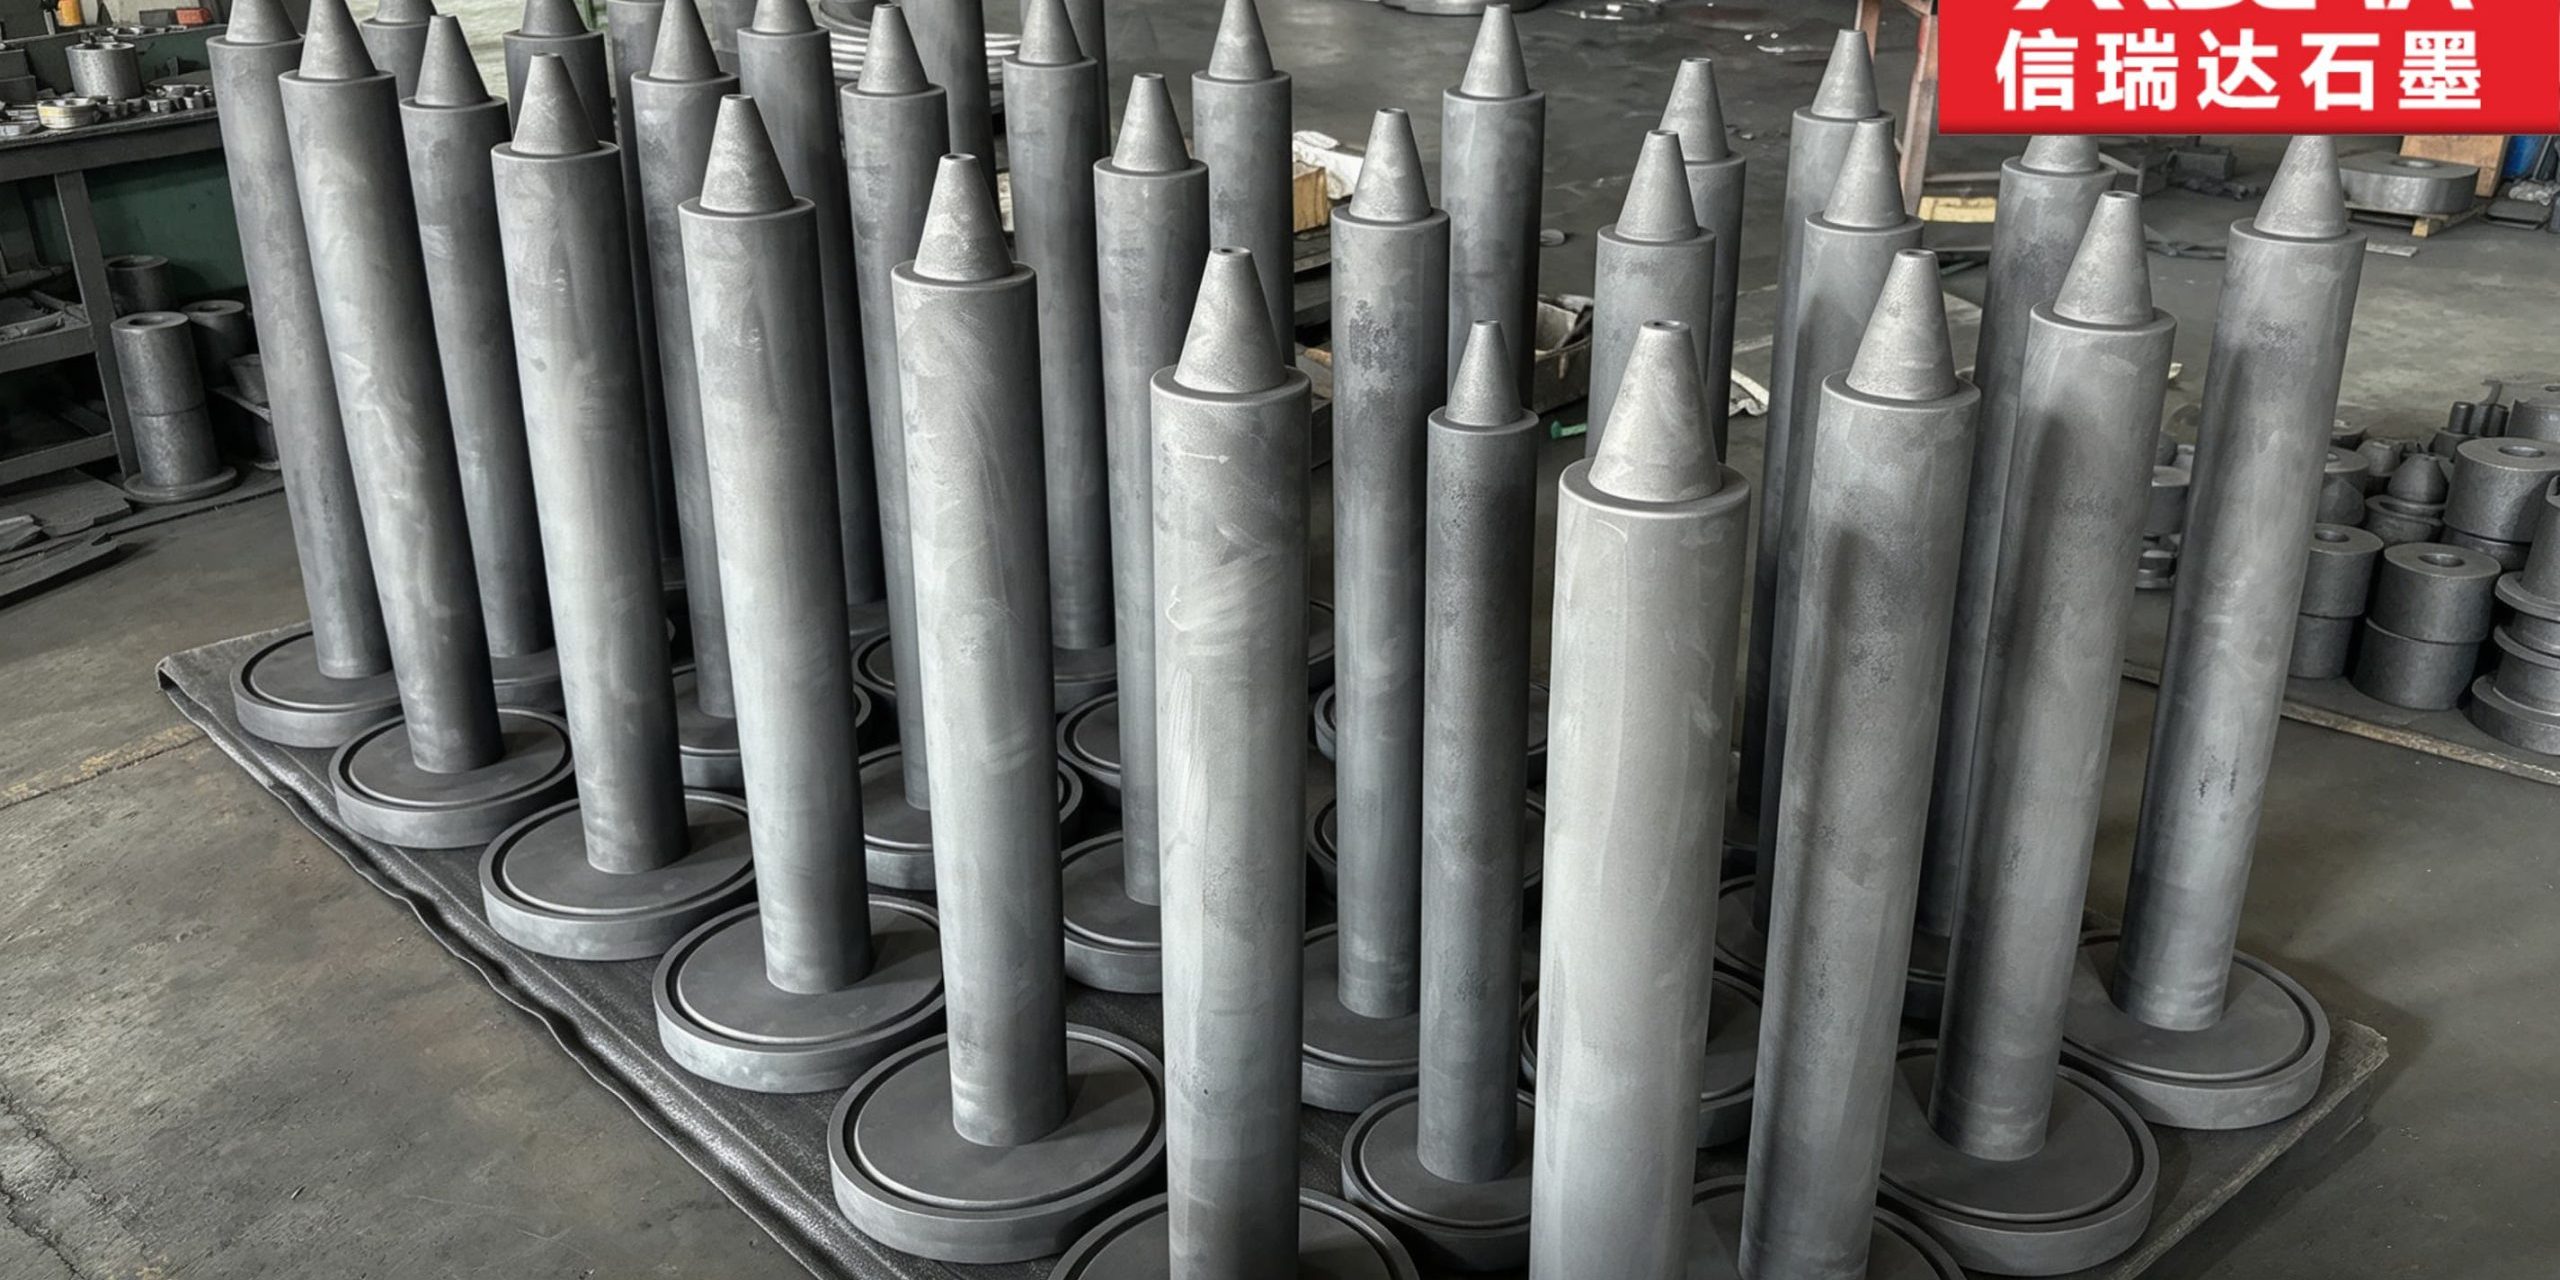
它和常见的石墨棒不是一回事——一根等径的实心长杆,底下连着一块比杆身粗得多的圆盘底座,顶头不是平切、也不是收螺纹,而是收成一段圆锥尖。底座负责坐稳,杆身负责立直,锥尖负责对准,三件事压在一件上,哪一段偏了,整件在炉里就歪。
撰文:信瑞达石墨技术团队 | 分类:锅型设备用石墨长杆件 | 适用场景:熔炼锅、反应釜、坩埚炉、保温炉、晶体生长炉
信瑞达石墨提供石墨锅杆等锅型设备用石墨长杆件的按图定制加工,用于熔炼锅、反应釜、坩埚炉、保温炉与晶体生长炉等场景。锅杆在整套装置里通常既不发热也不盛料,它干的是三件事:用那块宽底盘把整件稳稳坐住、把载荷摊开,用等径杆身把上方部件顶起或隔开一定高度,再用顶头的圆锥把位置对正、把插入导向。听起来像一根普通的石墨棒加了底座,区别就在这“坐”和“对”两件上——普通棒只管传力或占位,锅杆要把力坐住的同时还把位置锁准。
一、先认件:它不只是“一根带底座的棒”
炉子里的长杆件名字不少,石墨棒、支撑杆、托杆、锅杆常被混着叫。它们确实归一类,但图纸上该较真的地方并不一样。先看一张分界表,再讲锅杆自己的活。
| 件名 | 主体形态 | 底端 | 顶端 | 主要活计 |
|---|---|---|---|---|
| 石墨棒 | 等径实心 | 平切或倒角 | 平切或倒角 | 发热、导电、承重占位 |
| 石墨支撑杆 | 杆身加蘑菇头 | 喇叭底座 | 蘑菇承托头 | 承重、传力 |
| 石墨托杆 | 等径杆身 | 插杆或沉孔 | 带沉孔托面 | 承重加定位 |
| 石墨锅杆 | 等径杆身 | 圆盘底座(一体、宽于杆身) | 圆锥尖 | 坐稳、立直、对准 |
锅杆的特殊处就在两端同时带特征:底下是比杆身粗出一截的圆盘底座,顶上是圆锥尖。支撑杆是“上头蘑菇、下头喇叭”,托杆是“一头托面、一头插杆”,锅杆则是“下座圆盘、上收锥尖”。所以锅杆图纸上,底盘下端面的平面度、底盘与杆轴的垂直度、锥尖与杆轴的同轴,往往比单独一个直径尺寸更要紧。
二、形状分三段看,每段都有理由
这类件从底座到锥尖,大致分三段。每一段的存在都不是为了好看,而是为了某一道具体的受力或装配要求。
1. 圆盘底座段:一体加宽的底盘
粗的那一头是和杆身一体的圆盘底盘,面积明显比杆身大。底盘直接落在炉底或锅底上,做成盘而不是光杆收细,用意有三:把接触压强摊小,坐得稳不陷不晃;给整件一个明确的轴向落座面,装的时候不会左右窜;底盘下端面同时是整件检验的基准面,垂直度和直线度都从它量起。[9] 这一段有两个硬要求——底盘下端面的平面度,以及底盘与杆身的垂直度。面不平,上面那层压不实,容易局部受力;不垂直,杆身就是歪着立,越往上偏得越明显。底盘厚度也要够,薄了受压会裂,而石墨不能焊补,裂了只能废。
2. 等径杆身段:立直与传力
中间是一段等径的实心圆柱。它把上方部件顶起或隔开需要的距离,把载荷从底盘传上去。等径圆柱的好处是应力分布均匀、没有截面突变;麻烦在于长径比一大,直线度就成了命门。杆身稍有弯曲,顶头的锥尖轴线就跟着偏,对准这件事就失准。
3. 锥尖段:自对中与导向
另一头逐渐收细成圆锥尖。锥尖起两个作用:一是插入时锥面先接触、自动找正,直柱没有这个功能,对准了轻轻推进就能就位;二是热态胀缩时,锥面接触仍能保持贴合,不容易松脱或咬死。锥度的方向通常是大端朝里、小端朝外,便于从装配侧推进;收得太细要留意剩余壁厚,失稳容易发生在尖部收细处。
一句话点明这一节:底座负责“坐得稳、限得准”,杆身负责“立得直、传得开”,锥尖负责“对得中、插得顺”,两处台阶负责“分得清、连得牢”。任意一段为了省工简化,代价都会在炉子里以偏位、松动或开裂的形式还回来。
三、底座为什么不做成尖或细,而是一块圆盘
底盘是锅杆区别于普通长杆的关键特征,值得单拎出来说。它干的是三件事:
- 坐稳:大面积接触在炉底或锅底不陷、不晃,细长件怕的就是底接触面小,一压就歪;
- 摊载:把上方载荷的压强降下来,避免局部压溃,也减小对下方耐火或金属结构的冲击;
- 留基准:底盘下端面和杆轴是一体的,检验时以它为基准量垂直度和直线度,比另找参照更可靠。
若炉底或锅底有止口、沉台,底盘还能起轴向限位与径向密封的作用。这里有两个要点要单列——底盘厚度和盘根剩余壁厚。底盘太薄,承压时底面会裂;盘根过渡处壁太薄,受压同样会失稳。石墨不能焊补,这两处的余量要在图纸上留足。[9] 另外底盘下端面要和杆轴垂直,否则整件立起来就是斜的,锥尖跟着偏。
四、顶头的圆锥尖是干什么的
锥尖段看着简单,实际要管的量不少。它插进的是上方部件或炉膛上的定位孔、套座,起对中与导向作用。这里有几个常被忽略的点:
- 锥度与杆身同轴:锥尖是细长轴的一段,同轴偏了,插进去整件就偏,对准失准;
- 锥度方向写清楚:大端朝里便于推进,小端朝外便于对中。图纸不注明,加工时凭习惯做,现场装起来可能方向相反;
- 剩余壁厚:锥尖收得越细,根部与杆身过渡处的壁越薄,要校核会不会在承压时失稳;
- 表面纹路方向:锥尖外圆若是环向走刀纹,插拔时纹沟横向刮擦配合面;若是轴向纹路,顺插拔方向阻力小。纹路方向该按用途定,不是车出来什么样就什么样;
- 验收贴近使用状态:把锥尖段插进标准套规量锥面贴合与插入深度,比单量直径更贴近使用;现场常因缺套规做不了,图纸上可约定用“装入后露出量”来表达。
五、杆身段:长径比带来的直线度难题
锅杆往往是细长件,直线度偏差会被放大。杆身弯一点,顶端锥尖轴线就偏出同样的角度,对准失准、配合面单边受力。石墨和金属不同——它的弹性模量不低,但脆,校直会引入新应力,而且不能焊补,弯了基本校不回来。所以这类件的工序顺序是“先直后精”,顺序不能反:先把杆身直线做准,再做底盘和锥尖的精加工。
加工上还有一道坎是振刀。细长件车削时容易振动,振刀一来,杆身直线度和表面质量都受影响,锥尖和底盘的形位也跟着飘。抑制振刀靠的是工艺细节——用顶尖顶牢两端、配跟刀架、选低切削力的参数和锋利的刀具,而不是一味加快走刀。
六、三段在一件上:同轴与台阶是命门
底盘中心、杆轴、锥尖轴要落在同一条线上。偏了哪一段,整件就整体偏,对准和坐稳都会失。两处截面突变——底盘转杆身、杆身转锥尖——是应力集中的起点,长期承重加反复热循环,裂纹常从这里起。[9]
- 一次装夹连走三段:底盘、杆身、锥尖尽量在一次装夹里完成,或全程用统一基准,同轴才有保障;
- 台阶根部倒圆角:截面突变处倒圆角,别留尖角或刀痕台阶,减少应力集中;
- 底盘下端面平面度与垂直度:这是整件的检验基准,基准歪了,后面全跟着歪;
- 锥尖同轴与剩余壁厚:细段既易偏也易薄,要单列验收。
七、为什么这类件用石墨
金属件也能做锅杆,但在真空或惰性气氛的锅型设备里,石墨有它绕不开的长处:[2][3]
- 强度随温度升高而提升:在真空或惰性气氛下,石墨的强度随温度上升而提高,和金属“越热越软”的走势相反,高温下更扛得住;
- 自润滑,插拔不咬死:锥尖段要反复插拔、对中,石墨的自润滑让它在无油状态下也不易咬合,这是金属销轴很难做到的;
- 热膨胀系数小:升降温过程中底座与锥尖的配合关系保持稳定,不会因为热胀冷缩卡死或松脱;
- 高纯石墨不污染物料:对洁净度敏感的熔炼、晶体生长场景,石墨本身不会引入明显杂质;
- 可加工性好:底盘、等径杆身、锥尖能在一件上一次车出,异形定制灵活,贴合不同锅型的装配需求。
代价也要说清:石墨脆,怕磕碰、不能焊补;开口气孔多的料需要浸渍或选高纯致密料;在氧化性气氛里会损耗。这些不是缺点清单,而是选型时要纳入考量的取舍。
八、材料怎么选
同样是石墨,牌号差别直接影响锅杆的稳定性和寿命。选型通常看四点:[4][5]
- 优先高纯等静压石墨:组织均匀、各向同性,受力与热行为更可控,适合做带底盘和锥尖的定位长杆;
- 密度与强度:按承载要求选择,密度偏低在持续载荷下更容易出现蠕变变形;
- 抗热震性:锅型设备若频繁升降温,要选能适应热冲击的牌号,减少开裂风险;
- 纯度:按熔炼或晶体生长场景对污染的敏感度来确定,高纯场景对应更高的纯度要求。
补充一句:材料指标(密度、抗压强度、热膨胀系数等)随牌号与规格变化,具体以对应牌号的技术条件为准。
九、加工时要盯住的几处
锅杆好不好用,图纸和加工细节占了大半。结合它的结构,加工的着力点集中在下面几处:[9]
- 底盘下端面平面度与垂直度:基准面要平且与杆轴垂直,否则整件立斜、锥尖偏;
- 三段同轴:底盘中心、杆轴、锥尖轴要落在同一条线上,验收要专门看;
- 两处台阶圆角:截面突变处倒圆角,减少应力集中,别留尖角或刀痕;
- 锥尖锥度与同轴、剩余壁厚:细段既易偏也易薄,要单列;
- 杆身直线度:长径比大的锅杆,杆身稍有弯曲,锥尖就整体偏,热场跟着歪;
- 棱边倒钝、表面均匀:车削纹路均匀,棱边倒钝去毛刺——石墨脆,尖锐毛刺在装卸和热循环中容易带出掉屑;
- 纹路方向按用途定:锥尖外圆、底盘端面的纹路方向要写进技术要求,别等车出来再改。
设计侧还有一点:让石墨主要处于受压状态。石墨抗压尚可,抗弯与抗冲击偏弱,锅杆的结构和装配方式应尽量让它“坐”住,而不是“折”住或“拉”住。同一套定位结构建议用同一牌号,使各件的热膨胀行为一致,避免彼此较劲。
锅杆常成批使用,同批件的一致性往往比单件精度更影响现场装配。一批里若底盘厚度或锥尖同轴有漂移,装起来就会有的偏、有的紧。加工上通常一次对刀连走一批、中途复校,并按尺寸分档交付——同档的件混用不挑件,比逐件硬压公差更划算。首件和末件对比,能兜住刀具磨损带来的单向漂移。
十、从图纸到成品
这类件的加工流程通常分五步:定工况(锅型、使用温度区间、载重、气氛)→ 定牌号与坯料规格 → 分段车加工(圆盘底座、等径杆身、锥尖段)→ 按图核对关键形位尺寸与配合 → 去毛刺清洁、分类标识交付。
十一、主要用在哪些锅与炉上
| 锅型设备 | 锅杆的主要作用 |
|---|---|
| 熔炼锅、保温炉 | 坐底支撑、隔开高度、对正上方部件,常成组使用 |
| 反应釜(惰性气氛) | 支撑定位、导流导向,避免金属污染物料 |
| 坩埚炉 | 立于坩埚旁或底部,参与定位与隔离 |
| 晶体生长炉 | 参与热场定位,对同轴要求高 |
| 其他高温锅型 | 按图承接各类锅型石墨长杆件 |
具体装在哪个部位、干哪件活,要看图纸和使用方的装配要求,上面列的只是行业里常见的几种安排。
十二、使用边界要记牢
热加氧气,是石墨的禁区。石墨在有氧环境下会被氧化消耗,所以锅杆应在真空或保护气氛下工作;炉温高、又有氧的场合,损耗会明显加快,若工况无法避免接触氧化性气氛,可以与我们沟通涂层等减缓氧化的方案。氧化性气氛里,先损耗的往往是棱边、锥尖这些比表面积大的地方,它们薄了,对准和贴合就会跟着松。
- 脆性材料,怕磕碰:装炉、转运、拆装过程中避开机械碰撞与冲击载荷,细长的杆身段尤其忌磕在硬物上;
- 预留热膨胀余量:安装结构要留出升降温的胀缩空间,过约束会让杆子受额外的弯曲或拉应力;
- 定期检查:长期使用后留意杆身是否弯曲、底盘端面是否仍平整、锥尖是否磨损,发现问题成组更换;
- 氧化先损棱边:日常检查可把锥尖与底盘棱边列为重点,发现棱边发圆或尺寸变大就该考虑更换,别等整套松了才处理;
- 配合面保持洁净:底盘端面、锥尖若有掉屑、积料,会造成局部受力不均,对准也会偏。
十三、信瑞达石墨能提供的
信瑞达石墨专业生产石墨锅杆等锅型设备用石墨长杆件已有 30 年,在等静压石墨选材、细长件车削与直线度、同轴度控制上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控直线度与三段同轴公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
十四、写在最后
锅杆看着是一根“底下坐盘、顶上收锥”的石墨长杆,实则把三件事合在了一件上:用宽底盘把整件坐稳、把载荷摊开,用等径杆身把上方部件立直、隔开高度,用圆锥尖把位置对正、把插入导向。底盘落座限位的、杆身立直传力的、锥尖对中介限的,三段各有各的活,缺一段都会让整套装置的配合关系失稳。石墨在真空或惰性气氛下“越热越强”、自润滑使插拔不咬死、膨胀小使热态不松不卡、不污染物料的特点,恰好契合这类定位长杆的需求;而把它用好的关键,仍落在选材、结构避应力、统一牌号和按图加工这些细处。这也是信瑞达石墨在石墨锅杆等锅型长杆件上持续打磨的方向。