信瑞达石墨·石墨内螺纹堵头·技术专栏
石墨内螺纹堵头:中心那道牙不是用来拧的,是留给拔它的那根拉杆
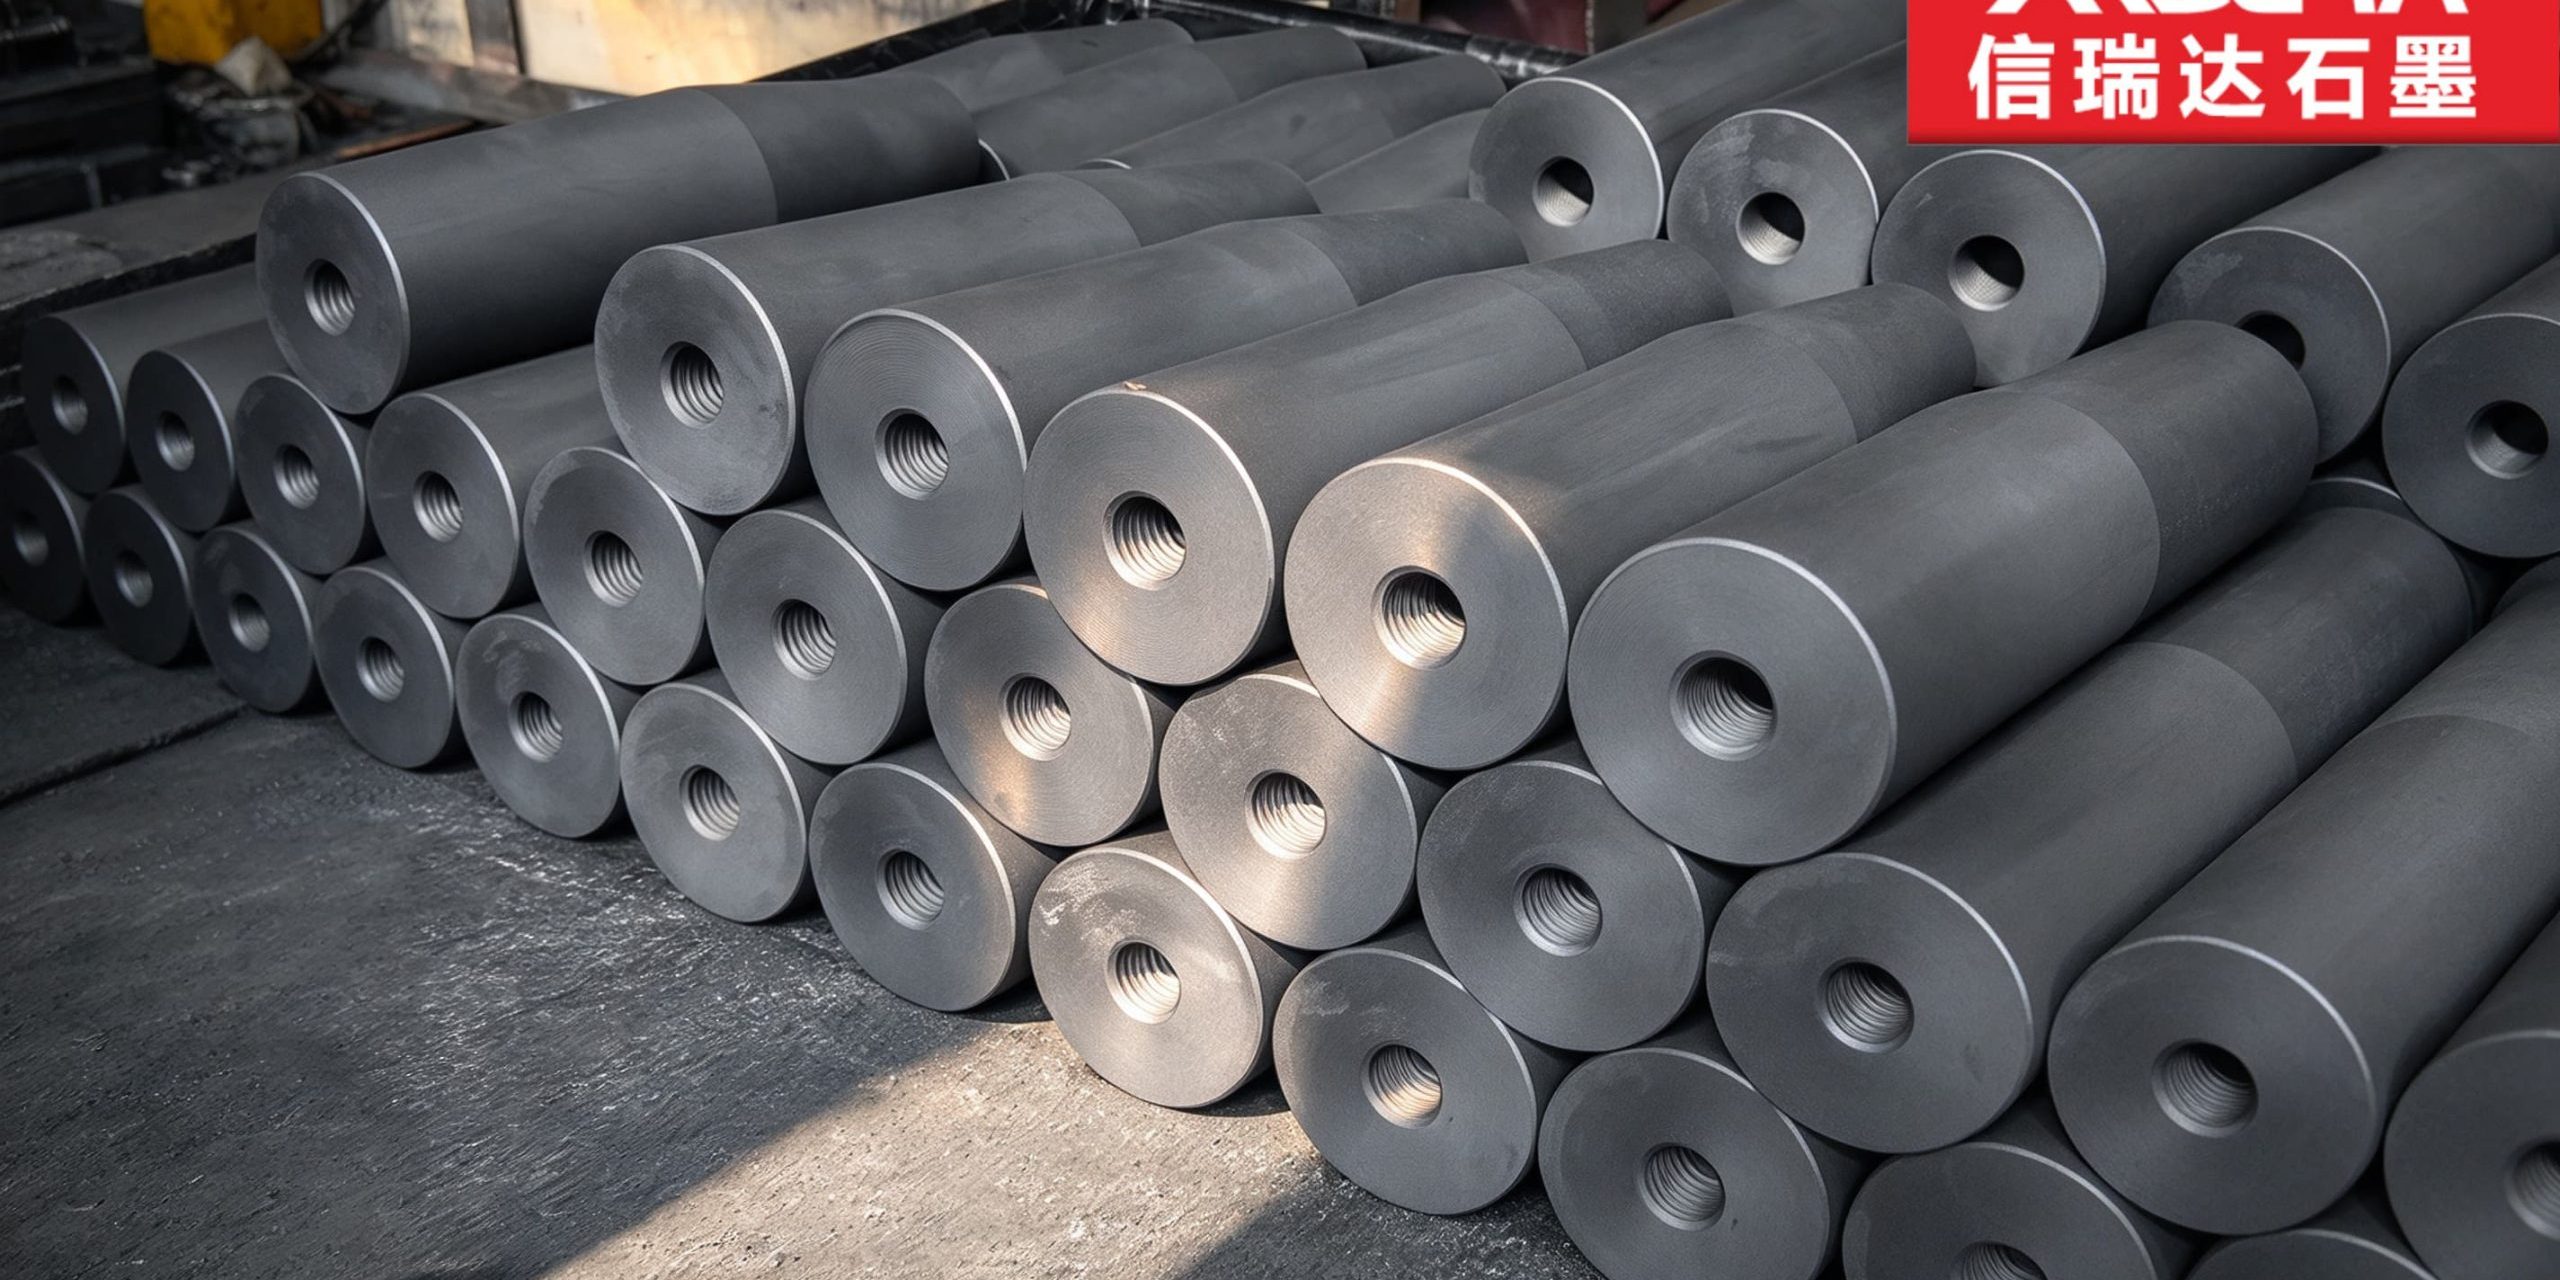
这类堵头的本体是一段圆柱,端面近乎平头、端缘带小倒角,中心是一段不打通的内螺纹孔。它不靠锥度楔紧,靠外圆与堵口的配合把口封住;中心那道内螺纹也不参与密封,是给拉杆留的接口——检修、清料、换型时,把带螺纹的拉杆拧进去,靠它把堵头拔出来。这篇讲清它和锥形堵头、通名堵头有什么分别,圆柱本体与中心螺纹孔各自管什么,同轴、孔底壁厚、牙型这几处为什么是这类件的成本所在,以及图纸上值得提前写清的几项。
信瑞达石墨 · 技术专栏
一、先归位:它不是“堵头”这两个字的全部
堵头是一大类封堵件的统称,里面按形状分出好几支,各自的讲究并不相同。拿到一件具体的堵头,先看清它是靠什么把口封住的、又靠什么把自己取出来,后面才谈得上尺寸与检验。
| 类型 | 靠什么封住 | 靠什么取出 | 图纸该较真的地方 |
|---|---|---|---|
| 锥形堵头、堵锥 | 锥面楔紧,靠轴向压入量换贴合 | 从大头一侧敲出或顶出,有的带尾部台阶 | 锥角与配合面的贴合、大端与小端的同轴、压入量 |
| 带法兰或台阶的堵头 | 端面压紧,法兰或台阶定住轴向位置 | 从法兰一侧撬出、顶出 | 端面平面度与垂直度、台阶高度、螺栓孔位置 |
| 石墨内螺纹堵头(本篇) | 圆柱外圆与堵口的配合 | 中心内螺纹孔配拉杆拔出 | 外圆配合、内螺纹与外圆同轴、孔底剩余壁厚、牙型与孔口 |
三者看着都是“塞进一个口里”,代价却不在一处。锥塞靠的是压得进去多少,多一点少一点直接改变贴合;圆柱塞靠的是外圆与堵口这对配合关系,压入量不是它的主要变量,变量在外圆的尺寸与形状本身;带法兰的靠端面贴合,压紧力由法兰摊开。也正因为圆柱塞不靠楔紧,取出这件事就不能指望“敲一敲松了再夹”,它得在件上预先留一个能受力的接口——这就是中心那道内螺纹孔的来处。
还有一类常被混进来谈的,是用于金属液流口的堵锥:它管的不是“封住”,而是“控住流速”,拔起一点,流量就变一点。那类件的讲究在锥面与流口的环缝上,属于另一条线,这里不展开。
二、形状为什么是这样:圆柱本体加一段不打通的内螺纹
圆柱本体。堵口是圆的,塞子做成圆柱,配合关系就简单——这一段外圆和那一段孔壁相对,间隙给多少、给到哪一段,说清楚就行。不做锥面,是这类位置并不打算靠压深来调节贴合:装到位就是到位,靠的是配合本身,而不是靠多压进去一点。圆柱还有个好处,同一批里互换时不必逐件配深度,尺寸一致就能换着用。
端面近乎平头,端缘带小倒角。平头端面是与堵口里的台阶或底面相对的那一面,塞到底时它要坐得住;端缘那圈小倒角不是装饰,它同时管三件事——装入时起引导作用,不让锐边先啃到堵口;转运与码放时是崩口高发处,倒钝了才经得起磕;清料时也不容易在缝里挂住残留。
中心那段内螺纹孔,是这件上真正有设计意图的地方。它不打通,从端面往里走一段就停住。它的用途只有一个:给拉杆留接口。堵头装上以后,外圆与堵口贴合得越紧,取出时越费劲;石墨又脆,撬、敲、别这类动作对它都不友好。把取出方式预先做进件里,等于把这件常出事的那一刻提前安排好了。
代价一并摆出来:中心掏了一段孔,件就不再是实心的。孔底到另一端之间剩下的那一段料,是拉杆受力时真正被拉着的部位;这一段留薄了,拔的时候容易从孔底拉脱,塞子留在口里反而更难办。所以这道孔不是“能掏多深掏多深”,孔深与壁厚要一起定。
三、这一档为什么用石墨
堵头大多用金属或工程塑料,但有些位置金属扛不住、塑料也受限:温度高、介质腐蚀性强、怕介质被污染,或者处在真空、惰性、还原性气氛里。这类位置常会想到石墨:
- 耐温上限高,在真空、惰性或还原性气氛下能较长时间承受较高温度而不软化变形;
- 耐多种酸碱介质腐蚀,对不少化工与湿法工位友好;
- 纯度较高时不向介质引入外来杂质,对怕污染的工艺关键;
- 热膨胀系数小,受热后尺寸变化可控,配合关系不容易被热胀破坏;
- 易加工,外圆、端面、内螺纹这类回转特征都能按图做出来;
- 自润滑,装入与拔出时的摩擦阻力相对小,对取出这件事也有帮助。
边界要讲透:石墨在空气等氧化性气氛中、温度持续偏高时会发生氧化损耗,外圆与端面一点点走薄,配合随之变松。它能稳妥使用的是真空、惰性或还原性这类环境;氧化性强的工况要另行评估,把石墨用在它不占优的地方,等于为用不上的特性付了溢价。
四、要盯的几处,各管一件事
把一件石墨内螺纹堵头拆开看,几个关键量各担一份职责:
- 外圆与堵口的配合。这是“堵得住”的全部依据。外圆本身要圆、要直,圆锥度与鼓形都会让贴合从整段接触掉成局部接触,漏就从那里起。这一类不靠压深补,尺寸与形状要一次做准。
- 内螺纹孔与外圆的同轴。这是这类件真正的命门。拉杆拧进孔里,如果孔是偏的,拉力就成了偏心力——轴向的力里夹着横向的一掰,石墨没有塑性,掰的那一下不体现在变形上,直接体现在裂上。同轴做准了,拔的时候是顺着轴线走的。
- 孔深与孔底剩余壁厚。前面说过,这一段是拉杆受力时真正被拉着的部位。孔掏深一点,牙的圈数多、拉杆咬得牢,但剩下的料薄,拉脱风险上去;孔掏浅一点,件更结实,咬合圈数却不够,拧紧时容易在牙上崩。两个方向各有代价,要按拉拔方式与介质工况一起定。
- 牙型与螺距。石墨上的螺纹不宜照搬金属的那一套。牙型偏尖,牙顶是崩口起点;螺距偏细,牙浅、咬合弱,还容易在反复拧入中磨坏。常见的做法是牙型做得钝一些、螺距放粗一些、牙深留够,并按配合的拉杆来定公差,而不是按标准紧固件的口径套。
- 孔口倒角与孔底清根。孔口那圈倒角是拉杆的引导,拧入时对准得快,也不啃牙;孔底清不干净,残粉占掉深度,拉杆拧不到位,咬合圈数就少了名义上那一截。
- 端缘倒角与端面。装入引导、防崩、防挂料,三件事都在这一圈上。
- 成组一致。这类件常按批交付,一根堵头对应一个口,同一批若外圆与孔位飘忽不定,就会出现“这根严那根松、这根好拔那根难拔”的情况。尺寸一致与单件精度要一起管。
五、加工难在哪
这类件不大,工序看着也只是车外圆、平端面、钻孔、挑扣,可难处都藏在细节里:
- 同轴靠一次装夹。外圆、端面、中心孔、内螺纹,理想状态是在同一次装夹里走完。翻一次身就换一次基准,孔与外圆的关系就容易接不上——而这一项恰恰是拔件时出问题的根源;
- 小件装夹讲究垫实。件小、壁薄,夹紧力稍大就变形或者留下暗伤,夹着量到的尺寸和松开后不是一个数。薄壁段尤其要避开夹点;
- 内螺纹靠成形刀或螺纹铣,让刀要补偿。刀细、伸得长,走到深处刚性不足,牙型容易走样;挑扣时进刀量与次数要控制,牙顶崩一口,整段牙的咬合就打折;
- 盲孔排屑与清粉。孔不打通,切屑与石墨粉往下堆,堆在牙里和孔底。加工端要吹净再检孔深,使用端每炉也要清——粉堵在牙里,拉杆拧不进去,现场就容易改成硬撬;
- 端缘倒角不能省。装入引导与防崩都靠它,倒角一旦漏做,崩口会在转运与装配时集中出现;
- 逐件检验而非抽检。小件上同样的公差值占尺寸比例更大,等效更严;而且这类件一根对一个口,出一件不合格就有一个口用不了。外圆、孔深、螺纹通止,常是逐件过的;
- 成批码放要垫隔。按批交付时常成排摆放,端面对端面磕碰会伤到孔口倒角与端缘,中间宜垫隔。
六、常见用在哪
这里只列几类常见角色,具体工位按设计走,不替使用方下判断:
- 炉体与管路堵口:高温炉、真空炉、烧结炉上的工艺口、测温口、备用口,装上封住,检修时借中心螺纹拔出;
- 导流与放流口:冶炼、有色与化工流程里的放流口、取样口,需要封住又需要定期打开;
- 化工与湿法工位:腐蚀性介质流经或停留的管口,靠石墨的耐蚀性顶住;
- 怕污染的工艺口:介质对杂质敏感的工位,靠高纯牌号不引入外来杂质;
- 试验装置与小批试制:研发阶段按工况做几件,验证封得住、取得出,再放量。
用到哪类炉、哪种介质,看具体结构,不宜仅凭形状猜它的用途。
七、边界要说清
它不是通吃件,几处边界要讲在前面:
- 氧化性气氛、温度持续偏高时会氧化损耗,外圆与端面走薄,配合变松,该换就要换,裂了不能焊补也不能校直;
- 石墨脆,取件忌敲击与点接触。中心内螺纹正是为了避免硬撬而设的,配拉杆使用,别用錾子别、用锤敲;
- 内螺纹是取出接口,不是受力连接:它不承担预紧、不用来吊起整件重物,拧入时按配合手感到位即可,硬拧会把牙拉坏;
- 对冲击与韧性要求高的位置并不合适,金属件仍有它的位置;
- 密度、强度、热导率、耐温上限等物理指标随牌号与规格变化,以对应牌号技术条件为准,不能只凭一个品名认定性能。
也要说清边界。这类件待的位置多半温度高、介质不温和,氧化性气氛、温度持续偏高时会氧化损耗,外圆与端面一点点走薄——该换就要换,裂了不能焊补也不能校直。中心那道内螺纹是取出接口,不是受力连接,别拿它当吊点或预紧用;取出时配拉杆拧入拔出,忌敲击与硬别。对冲击、韧性要求高的位置,金属件仍有它的位置。
八、图纸与订单上,建议写清这几项
这类件按图定制,图纸或订单里宜写清:
- 外圆直径与公差,以及配合口径(间隙还是过渡,配合基准面在哪一段);
- 内螺纹的规格、牙型、螺距、孔深,以及它与外圆的同轴要求;
- 孔底到另一端的剩余壁厚,或孔深的允许范围;
- 孔口倒角的形式与尺寸;
- 端面平面度与端面相对外圆轴线的垂直度;
- 端缘倒角的形式与尺寸;
- 配套拉杆的螺纹口径(若由使用方自备,螺纹要按拉杆实配);
- 石墨牌号与主要指标倾向(纯度、密度、灰分等按介质与温度取舍);
- 数量与批一致性口径,以及到货后的检验方式(是否逐件、检哪几项)。
写明这些,比事后争论“这根堵头行不行”省事得多。某项拿不准时,把实际工况讲出来,由加工方按经验建议合适口径,也是一条路。这里补一句提醒:上文提到的物理指标随牌号与规格变化,以对应牌号技术条件为准。
九、关于信瑞达石墨的石墨内螺纹堵头
信瑞达石墨专业生产石墨内螺纹堵头已有 30 年,在圆柱本体与中心内螺纹孔的同轴加工、孔底壁厚控制与端部倒角处理上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控外圆配合尺寸、内螺纹与外圆同轴、孔深与剩余壁厚、孔口与端缘倒角这些关键公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
写在最后
石墨内螺纹堵头样子简单,讲究却在两处:一处是外圆,它决定堵不堵得住,圆柱塞不靠压深补,配合尺寸与形状要一次做准;另一处是中心那道内螺纹,它决定取不取得出,孔与外圆的同轴是命门,孔底剩下的料够不够、牙型钝不钝、孔口有没有引导,都落在这件事上。比较稳的做法是:下单前把介质、气氛与取出方式讲清,把外圆配合、同轴、孔深与剩余壁厚、倒角这几项写进图纸;到货后逐件过一遍外圆、孔深与螺纹通止;使用时配拉杆拧入拔出,别用敲击与硬撬。具体工况与验收方式,仍建议结合实际参数与图纸确认。