信瑞达石墨·金属浇铸石墨模具·技术专栏
金属浇铸石墨模具:两只腔、一道隔筋、一根杆,图上常被空着的三处
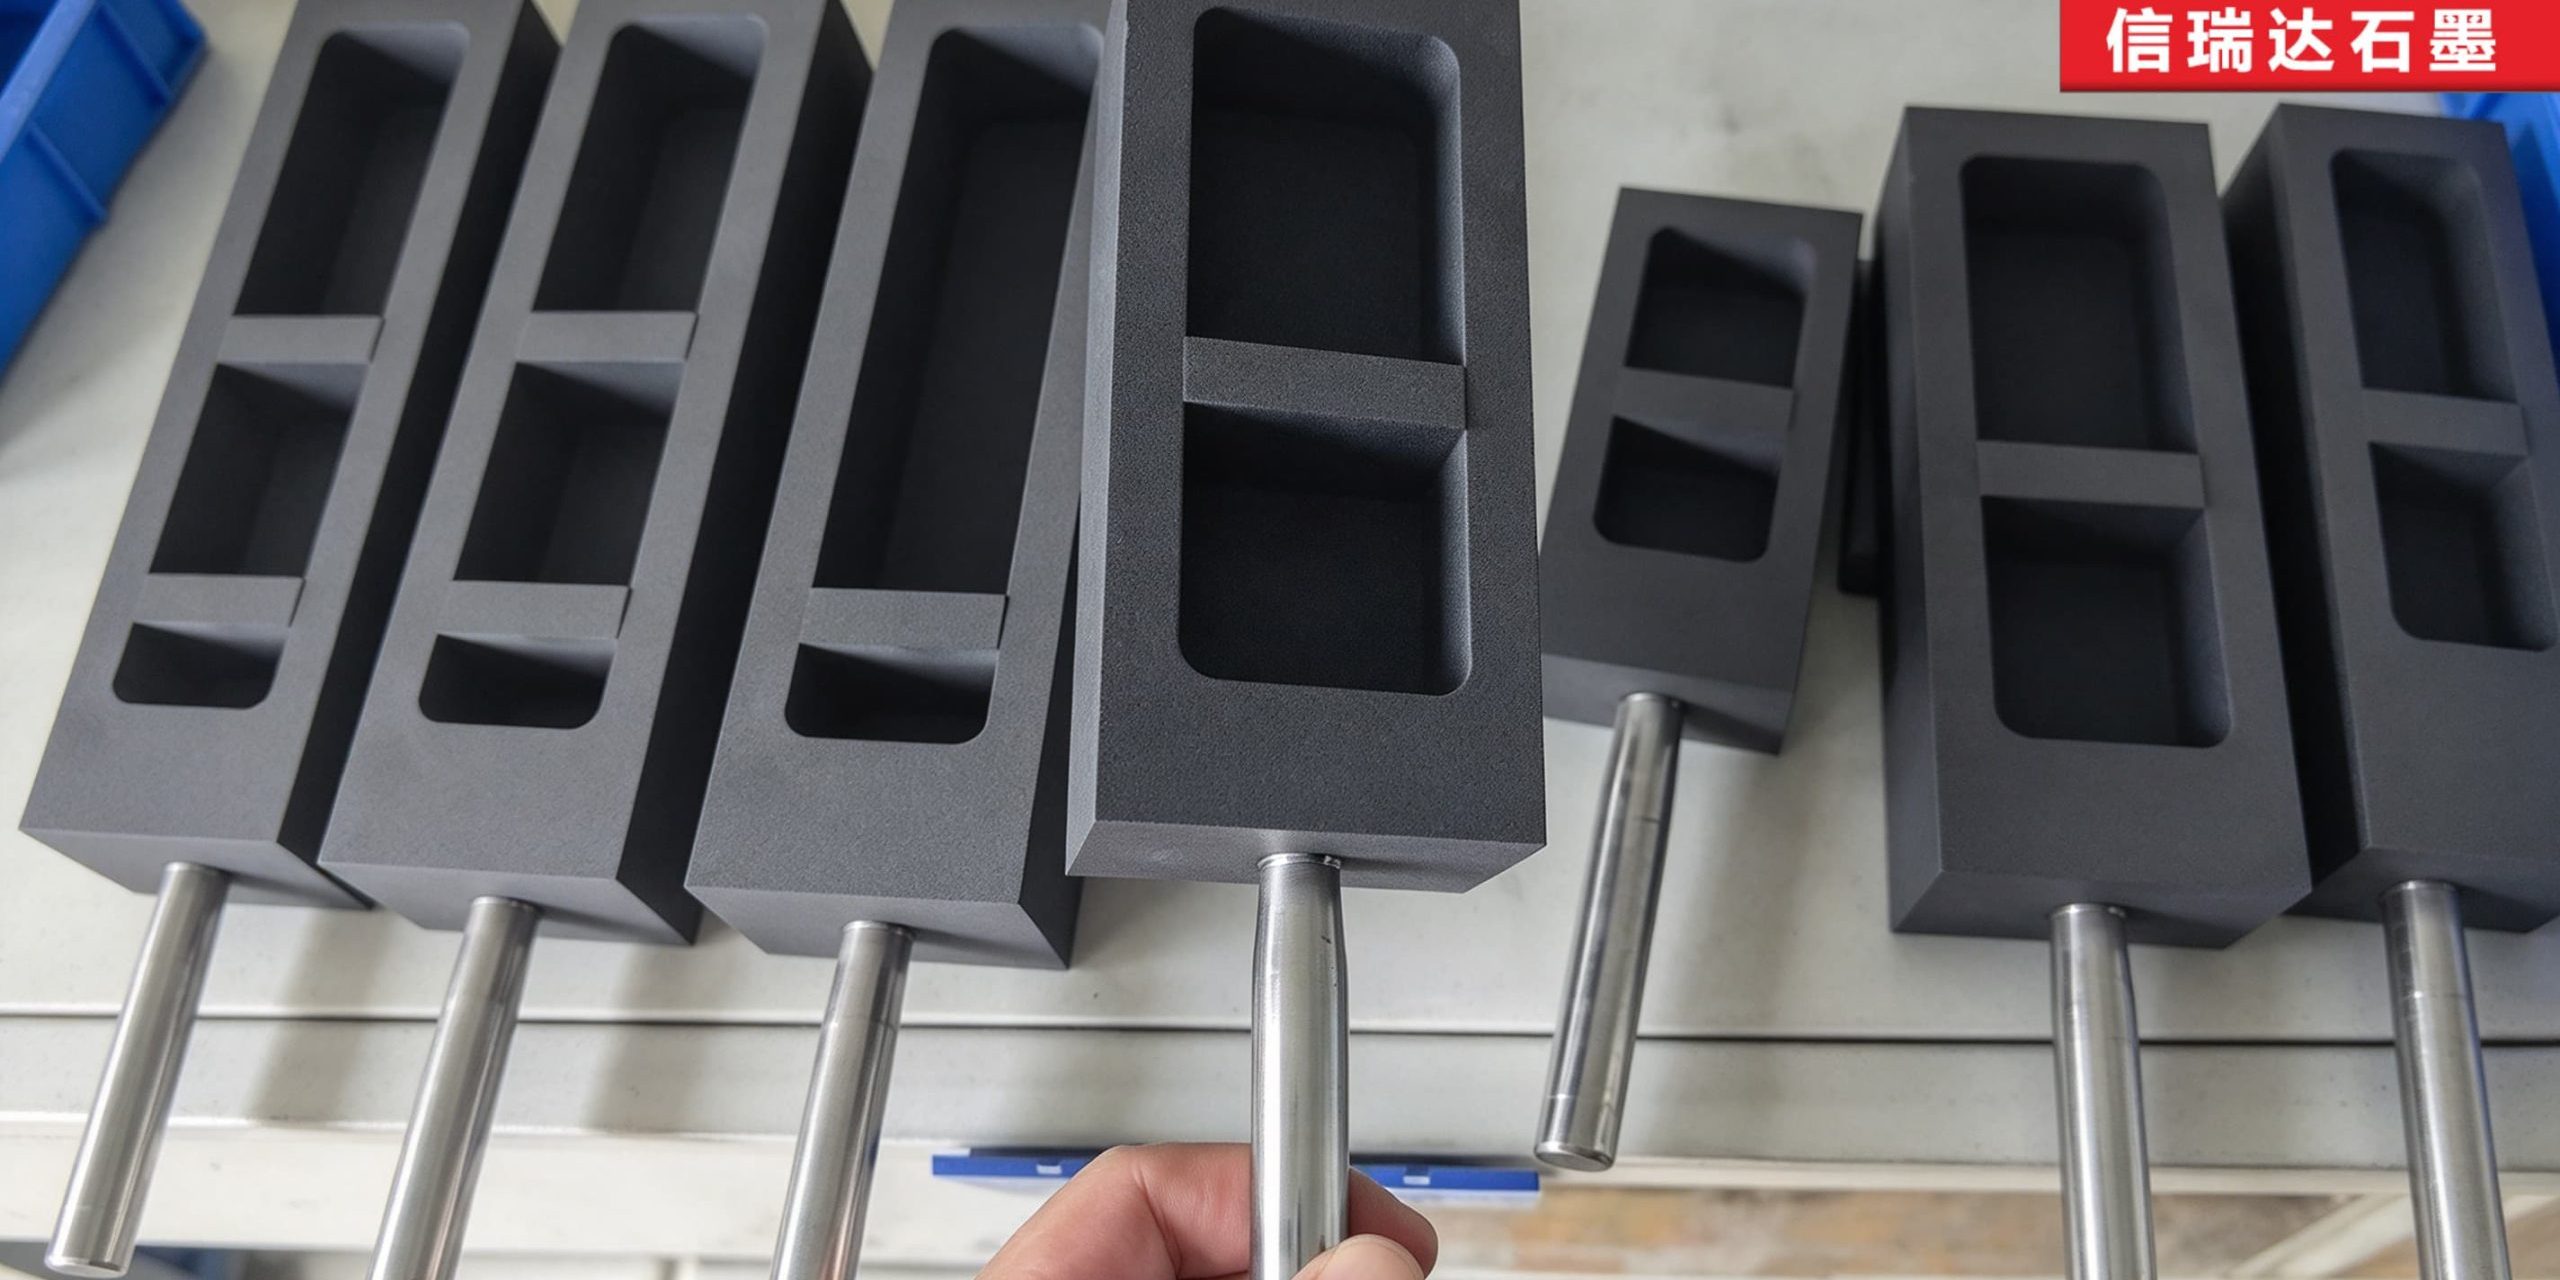
一块料上开两只矩形腔,端面接一根金属操作杆——这类浇铸模看着简单。可图上往往只标了腔的长宽深;隔筋多厚、口沿台阶量到哪个面、杆孔打多深、孔底还剩多少壁,这几处空着,做出来不是裂就是晃。
撰文:信瑞达石墨分类:石墨应用 / 浇铸模具
浇铸模的活,常被当成“把腔开准”。腔的长宽深当然要准,但对块式双腔、端面带操作杆这一类,真正决定用得住用不住的,是三处图上不常写全的地方:两腔之间那道隔筋、口沿那一圈台阶、以及端部那个杆孔。
这篇按一只模的实际使用顺序讲:先归位它属于哪一类、与筒式和整板多腔差在哪;再把三处约束摆开;然后分别讲两腔一致、隔筋、口沿台阶、腔壁与脱模、杆孔与杆根受力;末了落到加工顺序、牌号、使用边界与图纸十项。
一、先归位:块式双腔、立式筒模、整板多腔,是三套账
同样叫浇铸模,形态不同,账就不同。
- 块式双腔:一块长方形料,敞口一面开两只矩形腔,中间留一道隔筋,端面接一根金属操作杆。金属液从上方浇入,靠翻转或倒扣脱模。常见于小批量、单件、取样或贵金属一类的浇铸;
- 立式筒模:金属液从口部落下,沿筒身成形成一根,轴向取出。账在口部台肩、筒身同轴、锥度与深腔;
- 整板多腔:一张大板上排很多腔,另有浇道分流。账在腔间一致与浇道先后。
归位不同,后面所有决定都要从“这只模是拿在手里、还是坐在台上”派生。块式带杆这一类的两个基本动作是“拿”和“翻”,隔筋与杆孔之所以要紧,正因这两个动作。
二、一只模上,真正要谈的是三处
把三处按“管什么、图上常缺什么、缺了会怎样”排一遍,该在图纸上较真的地方就清楚了。
| 哪一处 | 它管什么 | 图上常缺什么 | 缺了会怎样 |
|---|---|---|---|
| 两腔之间的隔筋 | 分界兼结构,同时是两只腔的壁 | 厚度单列、两侧是否等高 | 薄了崩、裂,两腔并通 |
| 口沿台阶 | 挡溢、定位、脱模着力、抗崩 | 高度量到哪个面、根部圆角 | 溢料、定位不准、口沿掉角 |
| 端部杆孔 | 金属杆与石墨的接头 | 孔径配合、孔深、孔底剩余壁厚、杆轴与模体的关系 | 晃、拔、孔口崩、热态胀裂 |
腔的长宽深是“看得见的三维”;这三处是“看不见的约束”。三维做准了只算合格,约束没定,装上就出事。
三、两腔:两只一样,比开得出腔难
两腔一模,出的是一对锭。这一对要一样:同重、同厚、同长。腔深差一点,锭厚就差;腔宽差一点,锭宽就差。
- 同一次对刀、同一顺序:两腔共用一块料,理论上比两只单腔模更易一致;但两腔分别下刀,刀具磨损会让后做的腔略小、略浅。宜同一次对刀、同一顺序走刀,中途不换刀;
- 腔深与腔底:腔底不平度决定锭的底面。腔底有台阶或圆弧时按图纸做,别把“平底”当默认;
- 腔壁斜度:这是脱模的路。敞口块式靠翻转脱模,斜度大口朝上,方向反了越拔越紧;沿腔长要一致,怕“腰”——中间鼓,锭就卡在中段;
- 容积与锭重:腔的容积决定锭重。两腔容积一致,靠深度与宽度同时一致,不能拿一个补另一个——用加深补宽度不足,锭的厚长比就变了;
- 两腔中心距与对称:决定两只锭取出的先后与夹持着力,也决定隔筋厚度从哪来。
四、中隔筋:整块里偏薄、偏热、比较容易被拉裂的一道墙
隔筋是两腔之间那堵墙。它同时是两只腔的壁,浇铸时两侧一起被金属液加热,热量集中、散热慢,是一个热节。
- 越薄的代价:省料、省空间、两只锭更靠近;但强度掉、两侧热应力叠加,崩边与裂纹多从这里起;
- 不能只看常温强度:浇铸是瞬时高温,壁厚突变处应力集中,棱边先崩。隔筋厚度宜单列成项,别并进“腔壁厚”一笔带过;
- 顶部那一线:隔筋顶(口沿那一线)要倒钝或留圆角,尖角先崩;隔筋与腔底的转角,清根难与锭棱变圆是一对取舍,按图纸;
- 两侧等高、等厚:一侧偏厚,两只腔的容积就不同,两只锭的重量跟着不同;
- 不是越厚越好:隔筋厚了,强度上去了,但热容也上去,两侧熔体的冷却被它拖住,两只锭的凝固不同步,缩孔与表面缺陷跟着来。厚度是强度、热容、容积三者之间的折中。
五、口沿台阶:一圈台阶,四件事
- 挡溢:台阶高出腔口,溢出的金属液被挡住,不漫到模面;
- 定位:台阶给盖板、挡板或浇口杯一个落位面(若工艺需要);
- 脱模着力:翻转或撬取时,台阶给工具一个着力处,不必去撬腔口的薄边;
- 抗崩:口沿是冲击与磕碰的高发处,台阶加厚等于留了修整量与抗崩的余量。
台阶高度要写“量到哪个面”:是量到腔口,还是量到模面,两者差一个台阶深。不写,做出来不是挡不住溢料,就是台阶过高挡住浇注。台阶根部是厚度突变处,宜圆角过渡,别留直角。
六、腔壁、腔底与取出:翻转脱模这条路
- 脱模靠翻:敞口块式靠翻转或倒扣脱模,锭的自重加上腔壁的抱紧力一起作用。直壁抱得紧,斜度给得不够,翻转也脱不下来;
- 斜度方向:大口朝上。反向就是倒锥,越拉越紧;
- 纹路方向:横向或环向的刀纹,脱模时横着刮锭面;顺脱模方向走刀,锭面更顺,粘模也少;
- 腔底转角:太尖,清根难、易崩;太圆,锭棱变圆。按图纸定,别自行圆整;
- 脱模手法:翻转轻磕、顶出、夹取。禁硬物猛敲腔口与隔筋,这两处是薄弱处,一敲就崩。具体以使用方工艺为准;
- 翻转的支点:翻转脱模时,模体绕口沿或端部转,隔筋与口沿承受的是冲击与剪切。动作宜轻磕、慢翻,别从高处落。
七、端部杆孔与杆根受力:这只模的暗账
杆是这只模的“手”:把模从“放在台上浇”变成“拿着浇、翻转脱模”。杆一松、一拔,模就没法用。接头与孔口,是这一类件上容易被略过的一笔。
- 接头有几种做法:过盈压入、粘接、螺纹、横销或穿销。各有适用面与代价,具体以图纸或使用方要求为准;
- 三种典型失效:
晃——配合偏松,或反复冷热后,金属杆与石墨孔的胀缩差把配合走松;
拔——插入深度不足,或孔底崩了,端起时被拉出;
裂——孔口应力集中,加上杆传来的弯矩,石墨从孔口崩开或裂开。 - 孔底剩余壁厚,常被漏掉:图上常只给“孔深”,不给“孔底到端面的剩余壁”。孔打深了,端部那点实体变薄,端一受力就崩;孔打浅了,杆插入不足,抗弯差、易拔。这一项宜单列;
- 热膨胀差:金属杆的线膨胀远大于石墨。浇铸受热时杆胀、石墨孔受拉;冷却后杆缩、配合变松。温度反复,接头就是一个疲劳点。设计时按工作温度留量,不按室温配死;
- 杆孔轴线与模体的关系:杆在端面中心,还是与某一腔的对称面重合?偏了,拿起来重心偏,倾倒时金属液也偏流;
- 孔口要倒钝:孔口崩边既是裂纹起点,也是杆松动的开始;
- 杆根那一下的弯矩:端起时,杆根承受“模体+金属液”重量产生的弯矩。石墨抗弯弱,孔口是应力集中点,弯矩都压在这一圈上。倾倒时杆又是支点或转轴,扭矩同样落在孔口。所以杆径、孔深、孔底壁厚三者互相牵制:杆细了晃,孔浅了拔,孔深了壁薄崩;
- 杆孔不要与腔底碰头:杆孔若打到与腔底相遇,孔底剩余壁厚就不是一个独立尺寸,而是被腔深牵着走。设计时把两处的距离单列,别让它们碰上;
- 操作与设计的口径要一致:宜双手托模体、杆只作辅助定向,别单靠一根杆悬挑整只满模。若现场确实要单手持杆倾倒,孔深与孔底壁厚就得按这个受力重新给,而不是按“能插进去”给。
八、加工顺序与基准
这类件的误差,多半不是单刀做不准,而是基准换乱了。
- 基准先建立:先做模面(敞口那一面)与端面,再以模面和端面去定腔与杆孔。基准中途换,误差会叠;
- 顺序建议:粗铣面 → 精磨模面 → 开腔(两腔同一次对刀、同一顺序)→ 隔筋与口沿台阶 → 杆孔 → 倒钝与清粉 → 复检;
- 杆孔放在靠后:杆孔一打,端面基准被打断,之后再以端面定位腔就失去依托;放末尾,孔口崩边也不影响腔的加工。但杆孔与腔的相对位置靠端面、模面传递,这一组基准要在开腔之前定死,不能等到打孔时再找;
- 粉屑垫假尺寸:石墨切屑是粉,垫在夹具面与量具面上,量出来就不真。隔筋薄、腔深,粉排不出会二次切削。量前复吹,落到工序里;
- 薄隔筋会让刀:两腔分别镗铣时,隔筋受力让刀,结果是隔筋变厚、腔变窄。对称交替走刀、控制切深,把这个偏让匀;
- 夹持别夹隔筋:夹在实心端或模面上,夹完复量;
- 粗精分开,中间放一放:厚块掏腔后,残余应力释放会让模面与腔口起变化。粗加工后放一段时间,再做精加工,形位更稳。
九、牌号与表面怎么配
- 颗粒细度:腔壁要光、要不粘料、要不掉粉,细颗粒更合适;粗颗粒的孔隙会挂住金属与渣,清不净就一层层积;
- 成型路线:厚块、反复热循环的场合,宜选各向表现接近的路线,抗热震与抗开裂更稳;模压料的方向性,要在取料与开腔方向让开;
- 灰分与纯度:按金属的敏感度取。贵金属怕成色受影响,活性金属怕反应,这几类往低灰分走;普通有色金属不必一律高配。材料物理指标随牌号与规格变化,以对应牌号技术条件为准;
- 浸渍慎用:树脂浸渍能提高强度与耐湿,但高温下浸渍物会分解,把碳氢带进熔体。怕污染的场合通常不用,或只处理非工作面。这是这类模与普通结构件不同的地方;
- 表面不施釉:靠致密度与腔壁光洁度控制粘料。抗氧化涂层会磨、会剥落,磨下来的东西进熔体同样要考虑。
十、使用边界
- 氧化:高温与氧气同时在场会氧化损耗。口沿、隔筋顶、杆孔口这些薄处先变薄。真空、惰性气体与还原性气氛下更稳;
- 热震:厚块内外温差大,热应力也大。预热、控制升降温速率、别冷模直接浇,对寿命的影响不亚于材料本身;
- 粘模与反应:多数金属对石墨润湿性差,但有几类会与碳反应生成碳化物,粘连与侵蚀都从界面开始。这类金属要事先评估,必要时加隔离;
- 杆接头会变:热循环后配合会变,要定期检查杆有没有松、孔口有没有崩;
- 磕碰:隔筋与口沿是薄弱处,禁硬物猛敲、禁撬腔口薄边;
- 属于消耗件:腔壁与隔筋会随使用逐步变薄、腔体逐步变大,按周期测量并留更换计划;
- 不能焊补:石墨崩了、裂了不能焊,只能降级或报废。
边界提示:这类模的报废,按现场常见来路多在三处:隔筋崩裂、口沿掉角、杆孔口崩或杆松。三处都不在“材质不好”上,而在隔筋厚度、台阶与孔口的棱边、以及杆的受力方式上。反过来说,定制阶段把这三处问清——隔筋要多厚、台阶量到哪个面、杆怎么固定、端起时靠不靠杆——比在牌号上多花一档钱有用。
十一、图纸上宜先写清的十项
- 材质牌号、成型路线、灰分要求;
- 腔的数量与排列(沿长向还是并排)、两腔中心距;
- 每只腔的长、宽、深,腔壁斜度与方向;
- 腔底形状(平底、台阶底、圆弧底)与底部转角;
- 两腔之间隔筋的厚度(单列,不并入腔壁);
- 口沿台阶的高度、宽度、量到哪个面、根部圆角;
- 模面平面度、腔口平面度、两腔深度的极差;
- 端部杆孔:孔径与配合、孔深、孔底剩余壁厚、孔轴线与模体的关系、孔口倒钝;
- 杆的固定方式(过盈、粘接、螺纹、销)与材质(供方配杆时);
- 批量与验收方式、是否成套、包装与搬运要求。
这十项里,第五、第六、第八项是这类模常被空着的。空着不等于不重要,只等于把决定权交给了加工方——而加工方并不知道现场是怎么拿、怎么翻、怎么浇的。
十二、关于信瑞达石墨
信瑞达石墨专业生产金属浇铸石墨模具类制品已有 30 年,在两腔一致性、薄隔筋控制与端部杆孔的基准排布上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控腔深与腔宽的一致、隔筋厚度、口沿台阶高度与杆孔的孔底剩余壁厚;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
这类模的供货方式是按图定制,无固定现货规格。询价时把用途与金属种类、腔数与腔型、隔筋与口沿台阶的口径、端部杆的固定方式与受力方式、气氛与温度、批量讲清,我们据此给出牌号、隔筋厚度与公差口径的建议。图上还没定的那几处,可以先一起过一遍再下料;批量没定下来的,可先做一两件试装试浇,确认配合与热震表现之后再放量,试错成本相对可控。
写在最后
这类浇铸模,把话说到底就一句:腔是明面上的活,隔筋与杆孔是暗处的账。腔开得再准,隔筋一崩、杆孔一松,这只模就废了。
如果您的模带两腔或更多腔、中间有隔筋、口沿带台阶、端部要接操作杆,可以把腔型、隔筋与台阶的口径、杆的固定方式与端起方式来图,我们按图评估基准怎么排、隔筋留多厚、杆孔放在哪道工序、孔底留多少壁,也可以先做一件试浇验证。