信瑞达石墨·水平连铸石墨模具·技术专栏
水平连铸石墨模具:轴线放平之后,为什么“周向的匀”比“轴向的直”更难守
水平连铸里的石墨模具,也是让金属液从通道里走过去、边走边凝、另一端把铸坯水平拉出的那一类,常被叫作石墨结晶器。但“水平”这两个字不是随手定的方向:轴线一放平,重力就垂直于通道,凝固壳在圆周上不再对称,模子要守的东西也跟着从轴向挪到周向。这篇文章从这笔重力账讲起,再说外圆作支承基准、两端接口与通道上的几何,最后落到图纸与验收上值得提前写准的几处。
信瑞达石墨 · 技术专栏
一、先归位:水平连铸这副模子,跟“站着铸”不是同一套账
水平连铸里,石墨模具装在浇注端与水冷套之间,金属液从一端进来,在通道里冷却凝出壳,另一端由牵引机构沿水平方向把铸坯拉出去。它在产线上是常驻的一段,不是一件被反复取放的工装。
连铸按铸坯的走向大致分成几路:铸坯竖直往下走的是垂直连铸;先沿弧线、再逐渐转平的是弧形连铸;自始至终沿水平方向拉出铸坯的,就是水平连铸。几路的模具都叫石墨结晶器,图纸看上去可能都不复杂,用起来的账却不一样。
之所以选水平,多半是受厂房高度、牵引与二次冷却的安排、以及所铸金属的影响——垂直连铸要占很高的厂房空间,水平连铸沿地面铺开,对铜及铜合金一类的棒、管坯生产比较合得来。这个方向一旦定下,模子要对付的主线也跟着定了:重力不再顺着铸坯的走向,而是垂直于通道。后面几笔账,都是从这一条长出来的。
二、轴线一放平,先多出一笔“重力账”
垂直连铸里,铸坯自重顺着牵引方向,重力对凝固壳在圆周上的影响大致是对称的;水平连铸不是这样——重力垂直于通道轴线,凝固壳在圆周上的生长条件就不一样了。
下半个圆周上的壳,一面要往外长,一面又被重力往下带,容易贴向模壁的下半部;上半个圆周上的壳则对着液面,补缩与散热的条件都不同。两边一对照,凝固壳在周向就出现厚薄不均,铸坯断面偏向椭圆或偏心的倾向跟着就来了。
所以这类模子的内腔,不能按一条理想的等径圆去理解。它要给两件事同时让路:一件是金属凝固时的收缩,另一件是重力带来的周向不对称。通道在圆周方向上的形状与收敛,是配合这两件事做出来的,不是随手画的正圆。具体怎么给,跟所铸金属、铸坯断面与拉坯节奏有关,宜以图纸与使用方要求为准。
还有一层温度上的账:下半个模壁与金属液接触的时间、被熔体加热的程度,与上半个不一样,模壁在周向也存在温差。热应力因此不只是沿壁厚方向里热外凉,周向也占一份。这是水平工况给材料多出来的一项考验。
一句话:垂直连铸盯的是铸坯往下走得直不直,水平连铸多了一道题——同一圈壁上的壳,上边和下边长得不一样。这一道题答不好,铸坯的椭圆与偏心就藏在这一圈里。
三、通道要“平”,直线度与同轴在长件上被放大
水平通道有个绕不开的要求:中心线得是平的。垂直连铸的“直”由重力自己不添乱,水平连铸的“平”却要一路守住——长一点的下垂、蛇一点的弯曲,都会把铸坯的走向与断面关系带偏。
通道越长,这件事越明显。内孔本身的直线度、内孔与外圆基准面的同轴,这两项在短件上差一点也许还能凑合,在长水平件上会被长度放大,反映到铸坯上就是走向偏、壁厚一边厚一边薄。
加工端也有一笔对应的账:通道相对内径较长时,刀杆悬伸长、刚性下降,切削力一推刀就让开,内孔容易出现一头大一头小的锥度与振纹。常见做法是分级进刀、控制单刃切深,或从两端对进,把一段很长的切削拆成几段完成。这也是长通道的水平件比短件贵出不少的一处原因。
四、外圆这一笔:支承、托辊与装夹基准
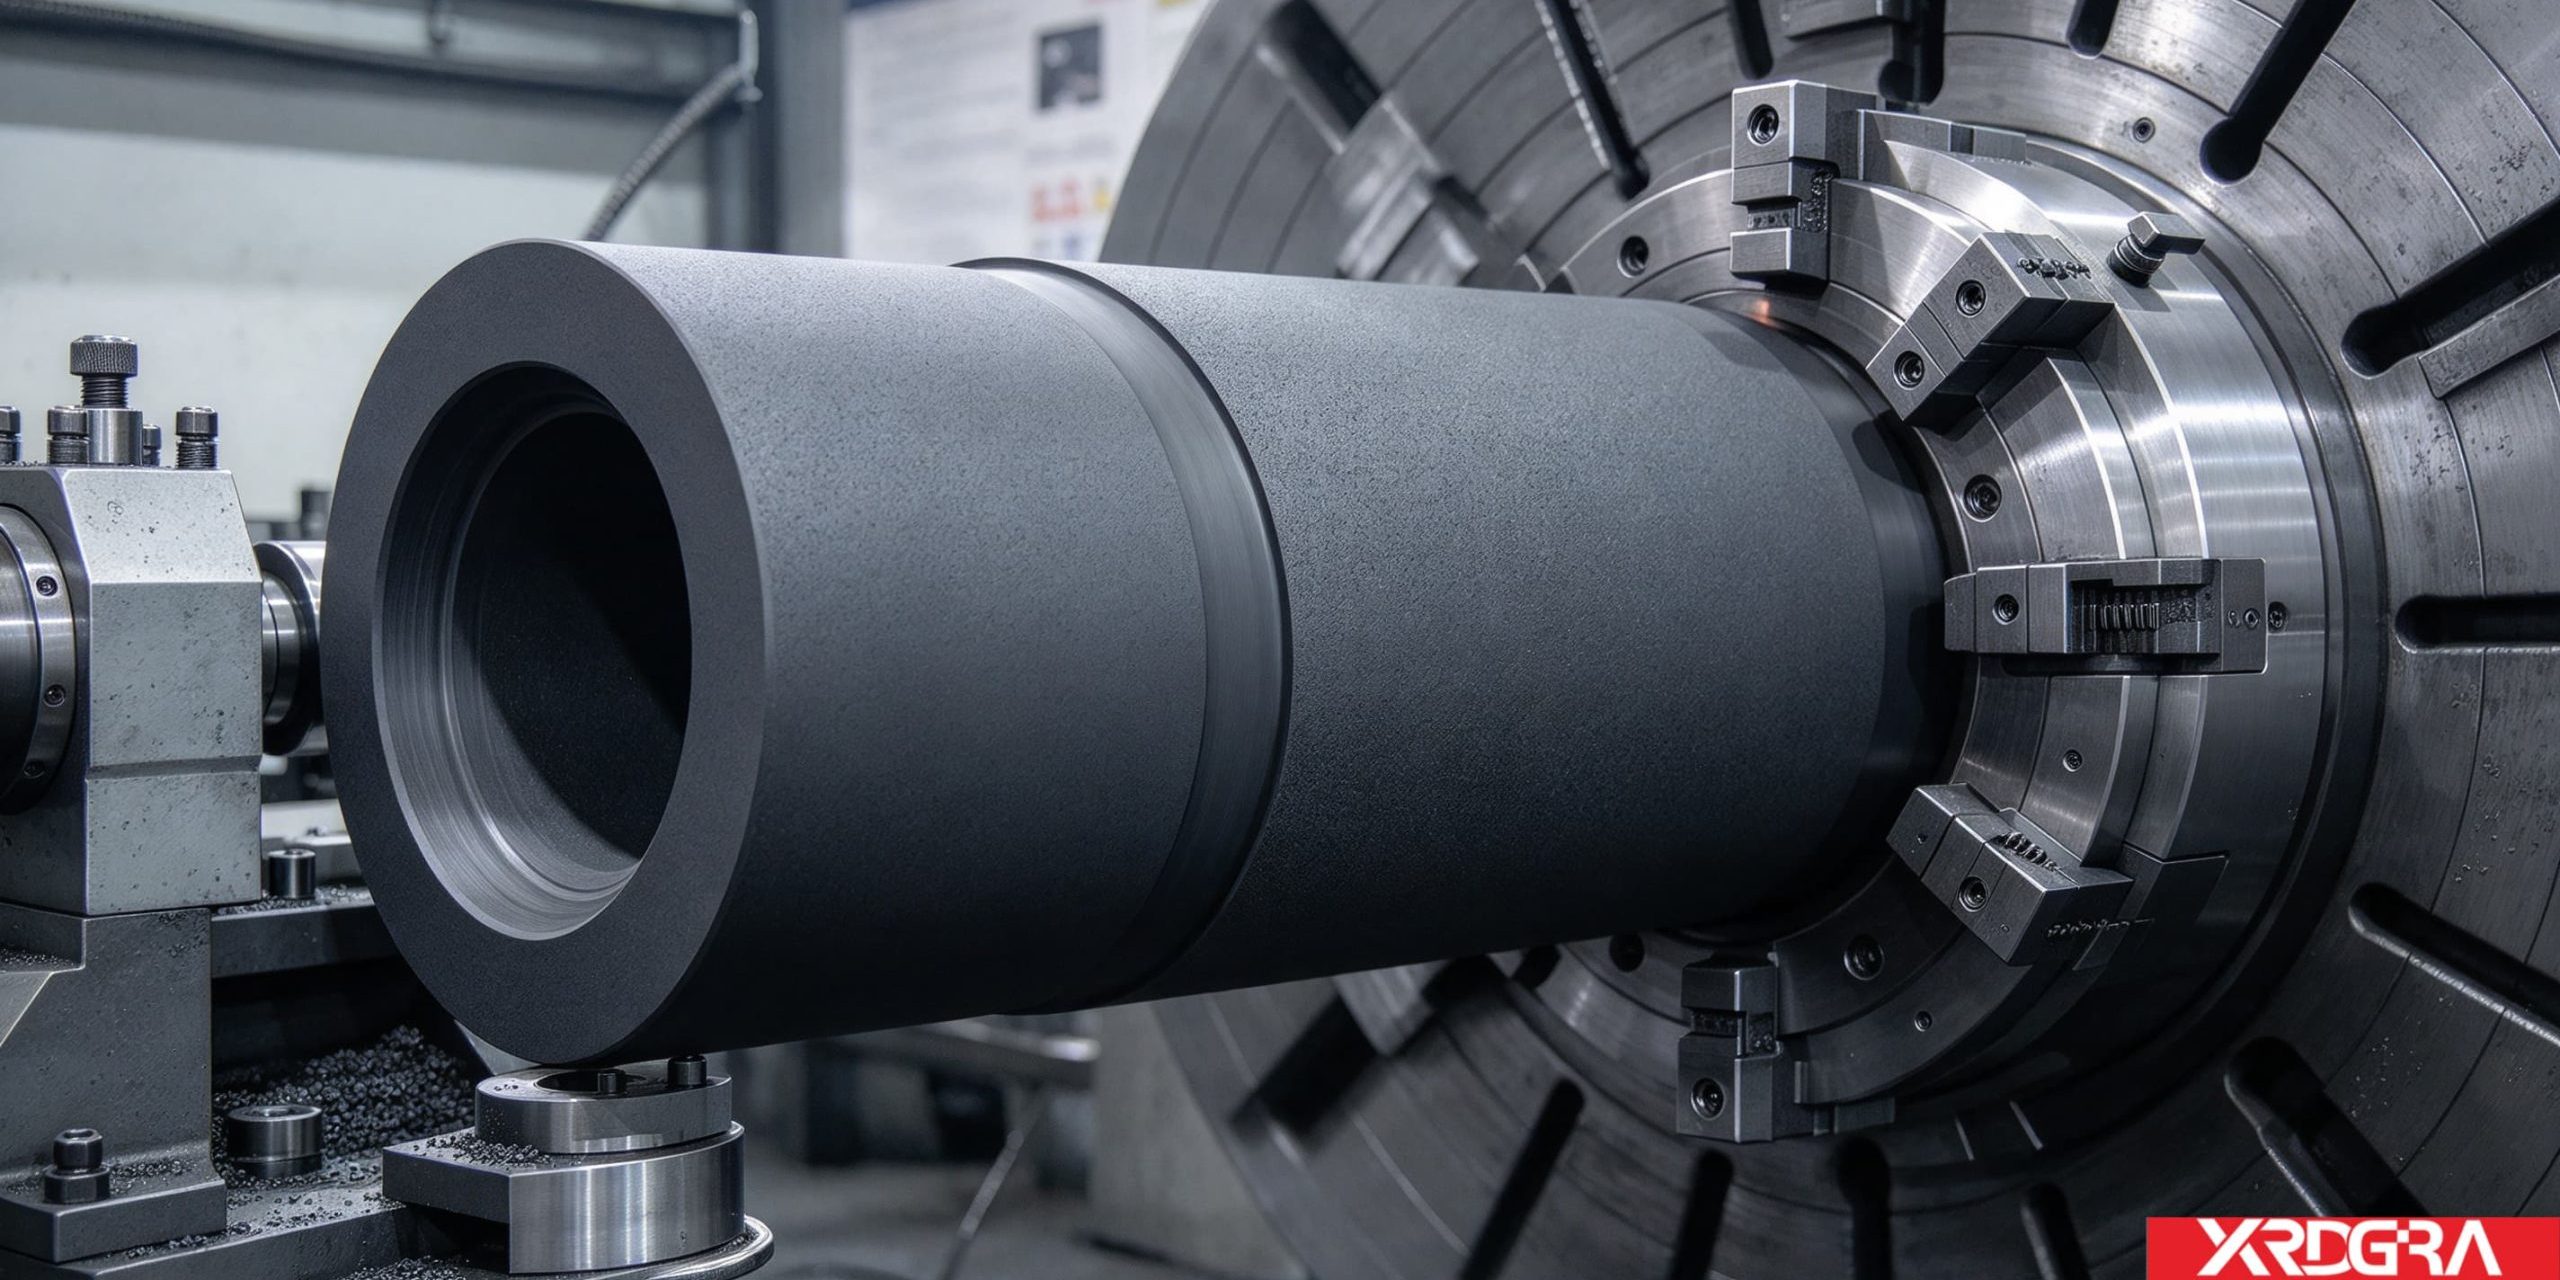
这类件的外圆是在车床上车出来的。外圆在这类件上不只是“外形”,它同时是支承面与装夹找正的基准——这一点在水平工况下比在直立工况更要紧。
水平铺设的模子,自重与铸坯的重量都要靠外部支承兜住:托辊、支座或两端法兰。支承贴在外圆的圆柱面上,外圆的圆度、外圆与内孔的同轴就直接决定了通道中心线能不能保持水平。外圆不圆,支上去就是整条线的偏。
装夹与找正常见一个误区:拿内孔去卡、去撑。内孔是这类件要紧的工作面,用内孔做定位基准,找正的过程本身就可能在孔壁上留下压痕或划伤。更稳的做法是以外圆与端面定位,把内孔留在加工序里做出来;夹持力还要控制——石墨怕局部点压,夹得太紧,薄壁处会被压变形,松夹之后未必回得来,这时量出来的尺寸并不算数。工序上多用软爪、端面压紧或专用工装,把力分散开、避开关键面。
五、两端接口与通道上那几处几何
外形尺寸对这类件是次要的;真正决定铸坯做得顺不顺的,在通道与两端接口上那几处。
- 内孔与外圆的同轴:决定通道中心线能不能水平,也是支承与装配的共同基准,宜单独标注并约定检验方式;
- 内孔的圆度与断面形状:铸坯断面直接由它定,圆度偏差与周向的不均会被一路复制到铸坯上;
- 通道沿程的收敛(锥度)与方向:凝固收缩要给通道一点收敛来配合,水平工况下还要叠加重力带来的不对称,方向做反了,轻则磨伤铸坯表面,重则抱死拉不动。方向与方式要在图纸上写清,不能留给加工的人去猜;
- 内壁的表面纹路:内壁不是越光越好,而是纹路方向要对。沿出坯方向的纹路与横向纹路,对铸坯表面的影响不同;横向刀痕容易在铸坯上留下环形痕迹,也可能是起裂的起点;
- 两端端面与内孔的垂直度:进料端要和水冷套、中间包对接,出坯端要接牵引与二次冷却,端面贴合与垂直度关系到密封与对中;
- 孔口与端面的过渡:浇注端要让金属液进得顺,出坯端不能让铸坯的壳被刮伤,两端的倒钝、圆角与过渡都要在图纸上落到具体位置;
- 通道长度与壁厚:长度关系到凝固区间有多长;壁厚一头是导热路径与热容,一头是耐磨的可用厚度,两者按产线节奏与预期更换周期一起定。
这几项彼此有牵连,宜放在一张图纸上一并对齐,而不是一项项单独提。某一件具体以哪几项为关键、按哪个尺寸验收,仍要以图纸与使用方要求为准。
六、这件为什么在机床上“转”出来
这类件的成型路径不长,但工序集中:一副规整的料,先车外圆立基准,再把通道从里面加工出来。两道工序之间那个“同轴”关系,是这一件能不能用的分界。
外圆车削与内孔镗削是两笔,但目标只有一个——让内孔与外圆落到同一条轴线上。常见走法两种:或先以外圆与端面为基准把内孔做出来;或先镗内孔、再用芯轴撑住内孔车外圆。两条路线各有适用的件型与代价,关键是把基准一路接力下去,不要来回换基准。
内壁的纹路是做出来的。走刀轨迹与进给方式决定了内壁纹路的方向与疏密,既然图纸关心的是“纹路朝哪个方向、到什么程度算越界”,加工端就得把走刀与刀具磨损放在一起管:同一把刀连着做多件,磨损是累积的,件与件之间的孔径会往一个方向走,这也是这类件要逐件量内孔的原因。
清粉与口部处理不能省。石墨粉屑在配合面上是隐患,孔内积粉既污染熔体,也影响装配贴合,通道越深越费工。口部的倒角与过渡宜在同一序里做掉,避免二次装夹破坏已经对好的同轴关系。
还有一层常被忽略:石墨件的切削热进去慢、出来也慢,件在机床上量着合格,放置一段时间之后尺寸还会动一点。关键尺寸的判定,宜给件留出接近使用状态的稳定时间,不必一下机床就下定论。
七、材料这一档怎么定
- 成型方式先看均匀性:水平工况本身就在放大周向的不均,材料的各方向差异更容易被叠进去,等静压成型的料在各方向比较一致,用在长通道、对周向均匀敏感的水平件上更合适;模压成型成本相对可控,用在通道短、受力方向单一的件上更划得来;
- 密度与强度对着耐磨看:水平工况下内壁是长期的磨耗面,密度与强度偏低时更容易出现掉粒与沟痕;
- 导热对着激冷看:初凝壳多厚、组织长成什么样,与热量被带走的速度有关,石墨的导热能力在这一环上有优势;
- 抗热震对着周向温差看:水平工况在壁厚方向与周向各有一份热应力,材料对冷热交替的容忍度直接关系到它能用多久;
- 不粘与自润滑:铸坯贴着模壁往外走,粘模意味着拉伤与阻力,这一条比浇铸成型更要紧;
- 热膨胀小、可加工性好、对熔体的污染少:配合关系在升降温中更稳定,通道几何能靠机加工做出来,选用高纯料时对熔体的杂质引入很少。
也要把话说回来:钢铁连铸的主流仍多用铜质结晶器,石墨结晶器在有色的铜、铝及其合金连续铸造中用得较多,具体按金属种类、铸坯规格与产线方式来定。石墨的这几项特点要放在具体气氛与工况里看,脱离工况谈性能没有意义。石墨的密度、强度、导热与耐温上限等指标随牌号与规格变化,具体以对应牌号的技术条件为准。
八、换模判据,以及几条边界
水平连铸的模子不是“一次用坏”的,它是被用到一个边界值就换下来修或换掉的。这项判据值得在图纸之外单独约定。
内孔尺寸漂出铸坯公差、内壁沟痕影响到铸坯表面、周向不均使铸坯出现椭圆或偏心的倾向抬头,都是该动手的信号。所以除了“做出来的尺寸”,还值得一并约定“用到什么程度算到头”,这属于预防性更换的范畴。
几条边界一并说清:
- 氧化性气氛:石墨在含氧气氛下随温度升高会逐渐氧化损耗,这类件多用在不含氧或含氧较少的气氛、真空环境,或短时敞口的可控工况中;
- 消耗件属性:反复热循环下会缓慢氧化与磨损,用到一定程度即需更换,属正常消耗;
- 脆性与截面突变:厚薄过渡、尖角与窄壁处,在急冷急热下容易开裂,升温降温宜平缓,上机与装配时避免直接撞在薄处;
- 吸湿与预热:石墨有一定吸湿性,受潮后骤热容易开裂,宜干燥存放,并按规范预热后再使用;
- 装配受力:夹紧力集中在薄处或口沿上,是现场开裂的常见来源,宜让受力面摊开,必要时加垫片。
九、图纸与订单上,建议写清这几项
- 关键尺寸与基准:哪些是关键尺寸、以哪个面为基准、未注公差按什么执行、与哪个配合面配合,下单前先对齐;
- 同轴与垂直度:内孔与外圆的同轴、两端端面与内孔的垂直度,宜单独标注并约定检验方式;
- 通道几何:内孔的圆度、沿程收敛的方向与方式、内壁纹路的方向与程度,这几项直接影响铸坯做得顺不顺;
- 材料与牌号:按所铸金属、气氛与洁净度要求选档,并把对应牌号的技术条件一并明确;
- 用量与更换判据:把“用到什么程度算到头”约定下来,便于计划性更换;
- 检验口径:按批抽检还是逐件检验、量哪几项、用哪类量具,宜事先约定;
- 表面与清洁:去毛刺、倒钝与清粉的要求,涉及真空、洁净或熔体的件尤其要写;
- 包装与运输:长件、薄壁件宜分格、分层或独立包装,运输中的相互碰撞是一些隐蔽崩边的来源。
十、关于信瑞达石墨的水平连铸石墨模具
信瑞达石墨专业生产水平连铸石墨模具已有 30 年,在长通道件的成形路线选择、深孔加工与同轴基准的确定上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控关键公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
对这类件,我们通常建议先把几件事确认清楚:铸的是什么金属、铸坯断面与规格、通道的走向与长度、使用气氛与温度区间;哪些是关键尺寸与配合面、基准取哪一个;以及用量大小与更换周期。这几项定下来,才好据此匹配石墨牌号,并把成型方式、加工顺序、清角要求、检验口径与包装方式一并落实。通道长、要求集中的件,宜先把通道几何与同轴基准在图纸上对齐,再谈加工与交付节奏,试错成本相对可控。
写在最后
水平连铸石墨模具这类产品,判断它值不值,不看外圆车得多圆亮,而看通道中心线平不平、内孔与外圆同不同轴、周向那份不均有没有被照顾到。同一副模子,站在垂直连铸的思路上看和站在水平工况上看,要守的东西并不一样——前者盯着轴向的直,后者得同时盯住周向的匀。询价时先把铸坯规格、通道走向、关键几何与用量说明白,再谈牌号与价格,后面的返工与扯皮会少很多。