信瑞达石墨·带螺纹的石墨环·技术专栏
带螺纹的石墨环:螺纹为什么不直接车在大件上,而要单独做一个小环?
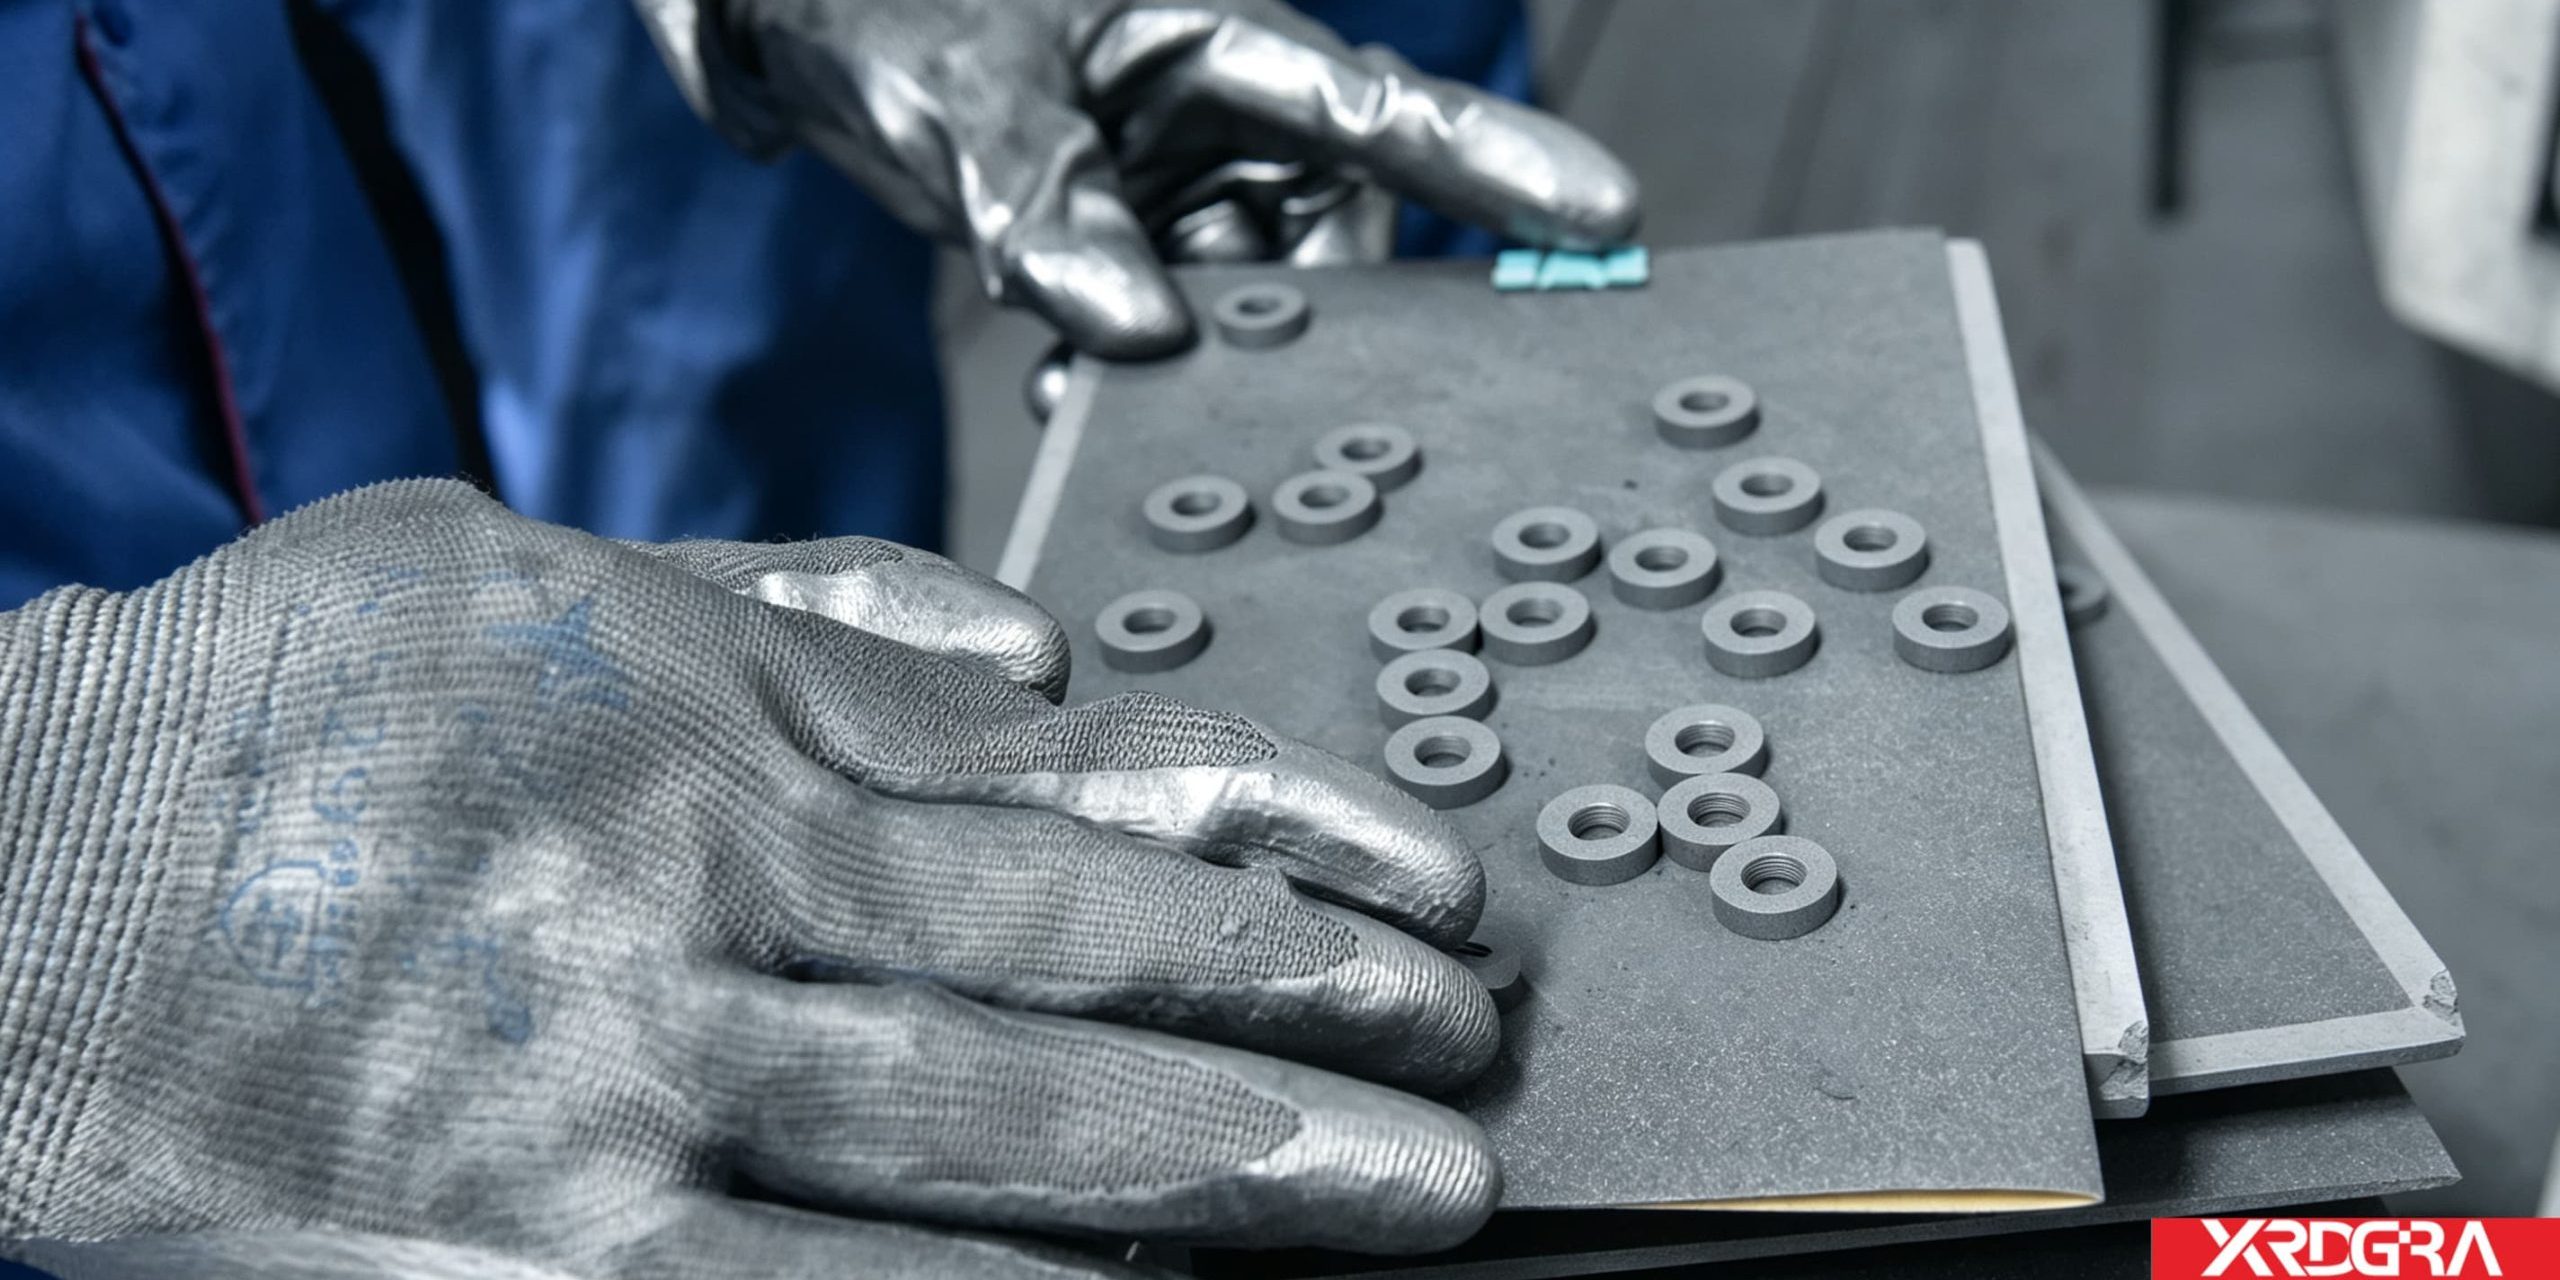
这类件外形不起眼——外圆、内孔、两个端面,内孔或外圆上车出螺纹,成批出现时像一堆小圆环。它干的却不是垫片的活,而是螺纹连接件的活:把两段同轴件接住、把某一件在轴向上压住定住。这篇文章讲清它的职责范围、螺纹为什么值得单独做成一个小环、小环上的内螺纹难在哪些工序、配副与间隙怎么定,以及加工验收和装拆使用要盯的几处。
信瑞达石墨 · 技术专栏
一、先把它归到哪一类:螺纹件,不是垫片
外形像垫圈,职责却是螺纹连接件,这个区分决定了对它的技术要求。
这类石墨环的形态构成比较固定,就是四件事:外圆、带螺纹的内孔(也有做成外螺纹的)、两个端面,以及为装卸方便在外圆上做出的一段夹持位。用到功能上大体分三档:连接——把两段同轴的石墨件接起来;锁紧——把某一件在轴向上压住、定住,不让它松动或窜位;定位与限位——控制另一件在轴向上的位置。少数工况下它还会兼作导电或隔热的过渡段,这要看具体装配关系。
既然承担的是螺纹的活,检验它的标准就落在螺纹上,而不是外形:螺纹能不能顺利啮合、旋合长度够不够、升温降温之后还拧得动、退得出来。一件环装不上或拆不下,问题通常不在材料牌号,而在螺纹这一段的关系上。至于它是内螺纹还是外螺纹、外圆上是否带扳手位、是否还要兼密封或绝缘,具体以图纸与使用方要求为准。
二、在石墨上做螺纹,理由是什么,代价是什么
金属做螺纹是天经地义的事,石墨做螺纹则要看它的特性是否吃得住这件事:
- 可加工性好。车、铣、攻丝都能按图做出来,牙型可以做完整——这是螺纹件能落在石墨上的基础。
- 自润滑。螺纹副比较怕的一件事是"咬死":旋合面互相粘着、研伤,越拧越紧却退不出来。石墨本身在常温和中温下带润滑性,与配对件旋合时不容易发生粘着,这是它相对金属螺纹件的一项实际优势。
- 热膨胀系数小。受热后中径与螺距的变化量有限,配合关系保持得住,不会一升温就把螺纹胀到拧不动。
- 耐高温、化学惰性。真空或惰性气氛下可长期服役,不污染炉内与工件表面,对洁净要求高的场合比较友好。
- 无磁,并可视牌号做电绝缘。有些场合需要非磁性件或需要把导电回路断开,石墨件在这里用得比较顺手。
代价同样要摆明:
- 脆。螺纹牙本身就是应力集中处,牙尖(尤其外螺纹的顶牙)容易崩;拧紧力矩要控制,不能照金属件的习惯使力。
- 牙面承载不如金属。螺纹靠牙面接触传力,接触面积与旋合长度要留够,否则容易滑牙。
- 属消耗件。反复装拆、热循环之后螺纹会磨损变松,这是这类件的正常寿命特征,不是质量事故。
- 有气氛与湿度前提。氧化性气氛下持续高温会氧化损耗,氧化之后牙面磨损加剧;另外石墨会吸湿,长期存放后按规程干燥与预热。
三、螺纹为什么要单独做成一个环,而不是直接车在大件上
这是一个很自然的问题:既然要螺纹,为什么不在那根件上直接车出来,非要另做一个小环配上去?原因有四层。
- 螺纹往往是一根件上先出问题的那一段。崩牙、滑牙、研伤,几乎都发生在这里。做成独立环之后,坏的是环——换一个环接上就行,本体继续用。把易损段从大件里分离出来,是这类环比较实在的一层经济意义。
- 螺纹这一段可以单独配牌号。螺纹要的是牙型完整、边棱不爱崩、耐磨;本体要的是强度、导热或耐蚀。分开做,就能各自按重点挑料,而不用一种料兼顾两头。
- 适合成批做、成批验,互换性更好。小环形状规整,可以按批组织生产:一次装夹、成批出件,螺纹用通止规逐件过;同一批件彼此互换,现场装机不用挑件配对。这比在一根长件的端部单独攻一道螺纹更容易控制一致性。
- 装配上多一档调节。换用轴向长度不同的环,就能在不改动其他零件的前提下调整轴向位置与预紧条件,现场调机与维修都方便。
反过来,代价也清楚:多了一道配合面。环要在某处定位、靠端面或台阶受力,配合面比整体件多一层,累积误差也多一层,热态间隙要在这处一并算进去;环壁一般不厚,旋合时的径向力会把薄壁撑开一点,螺纹中径随之变化,拧起来的手感与力矩不好统一,批量一致性就成了一道要专门管住的题。
一句话概括这一节:把螺纹独立成环,是用"多一处配合"换"易损件能单独更换、单独选料"。这笔账在消耗件上通常是划算的,但前提是那处配合面从一开始就被当作关键尺寸来管。
四、小环上的内螺纹,难在哪几道工序
外行看小件,容易觉得"东西小,加工也简单"。实际相反——小直径内螺纹是这类件上比较花工时的一段。
- 内螺纹本就比外螺纹难做。切削区看不见,排屑不畅,刀杆细而悬伸长、刚性弱,切削时容易让刀。结果是牙底不饱满、牙型偏、牙深不够,而这些缺陷平时看不出来,要通止规一过才暴露。
- 石墨是脆性材料,牙口怕碰。螺纹入口(起扣端)与牙尖是崩边高发处,通常要做倒角并修牙去毛刺。这不是外观修饰——崩下来的碎屑留在螺纹槽里,旋合时会一路研伤牙面,把一对本来配合良好的螺纹磨坏。
- 薄壁件,装夹要挑位置。环壁不厚,旋合时被径向撑开的量更大;装夹时若夹在螺纹段或配合面上,还可能压出痕迹,改动配合精度。所以工序上常把内孔与螺纹安排在前面、可能受夹持影响的外形放在后面,或者做专用软爪、成组工装。
- 同轴与垂直这两项,比尺寸更关键。内孔与外圆的同轴度决定旋合后环壁受力是否均匀;端面与轴线的垂直度决定端面能不能贴严——垂直度差,就会出现"螺纹拧到底了,端面却还有一道缝"的情况,受力和密封都跟着打折。这两项是形位公差,量起来比量尺寸费事,但恰恰是这类件的核心项。
- 检验要用靠得住的方式。螺纹以通止规逐件过;石墨件不宜用大力测量,量具的测量力要控制,否则读数会偏,还可能把牙面压坏。批量件的互换性,靠的是"按批做、按批验"这套做法去支撑。
还有一层成本结构值得点出:这类件材料成本占比不高,工时与刀具消耗占比不低。按克重比价,往往比不出真实差价。
五、配副与间隙:和谁配对、把量留在哪儿
同一种环配在不同件上,效果差别常常出在这一节。
- 先定配对材质。配石墨螺纹件时,同材质配副的热膨胀同步、间隙稳定,石墨对石墨的润滑性也好,不容易咬死;配金属螺纹件时,金属强度高、导热快,但两者热膨胀不同步,升温后间隙会变化,且金属牙面容易把石墨牙压溃,需要控制旋合长度与接触面积,必要时加过渡件。两种做法都有适用场合,具体以图纸与使用方要求为准。
- 公差不只看大小,还看偏上还是偏下。同一种公差等级,做成小间隙与做成紧配合,结果完全不同。石墨件在升温后与配对件膨胀不同步,若做成紧配合乃至过盈,热态下容易咬死拧不动,或者把牙顶撑裂。所以这类螺纹通常走小间隙,把热态变化和磨损的余量都留出来。
- 旋合长度要够,也要适度。太短,受力牙数少,容易滑牙;过长,拧入费劲,螺纹吃满反而增加崩牙与热态卡死的风险,装卸也更麻烦。
- 起扣要对正。装配时先轴向对正再旋,歪着往进拧,等于让牙去啃牙,崩边往往就从这一下开始。
六、加工与验收要盯的八处
这类件尺寸不大,但要盯的点并不少。按经验,验收时这几处宜逐项过:
- 螺纹规格与牙型——中径、牙型角、螺距按图,以通止规逐件验收;
- 起扣端倒角与修牙——崩边掉角既掉屑又减承压面积,属判废项;
- 中径一致性与批量互换性——同批件能互换,现场才不用挑着配;
- 内孔与外圆的同轴——决定旋合后环壁受力是否均匀;
- 端面与轴线的垂直——端面是定位与受力面,垂直度差会让端面贴不严;
- 外径、内孔与轴向长度——轴向长度决定装配后的位置与预紧条件;
- 清粉——螺纹槽与内孔都容易藏屑,屑留在里面会研伤牙面,也会给炉内带来污染;
- 标识与包装——按批标识、单独包装防磕碰,螺纹牙口属容易碰伤的部位。
顺带一句建议:图纸上把螺纹规格与公差带、旋合长度、关键配合面(同轴与垂直的基准)、材质牌号以及批量检验口径写清楚,来来回回会少很多。只写一个螺纹代号、不注明配合口径与基准的做法,在现场造成的返工并不少见。
七、装拆、边界与常见使用场合
同一批件装到设备上,效果差别常出在装拆环节,几处值得留意:
- 力矩要控制。脆性材料的螺纹不能照金属件的劲头拧,过拧就可能崩牙;紧固到位即可。
- 拆的时候别硬来。高温运行之后,配对件的膨胀与石墨不同步,螺纹可能处于被夹住的状态,按规程降温后再拆,比在热态下硬拧安全得多。
- 备件按批走。换环属于正常维护动作,建议按批备件,避免单件混批导致配合手感不一。
- 存放与预热规范。石墨件会吸湿,长期存放后按现场规程做干燥与预热。
- 气氛是硬边界。石墨在氧化性气氛中持续高温会氧化损耗,氧化后的牙面磨损明显加快。这类件的适用前提是真空、惰性或还原性气氛,或对螺纹段有可靠的隔离保护。
| 设备 / 场合 | 环在这里承担什么 |
|---|---|
| 真空高温炉 | 加热元件分段之间的螺纹连接、锁紧与轴向定位 |
| 真空烧结炉、钎焊炉 | 发热体接头的锁紧环、发热体与电极过渡段的连接件 |
| 半导体与光伏高温工装 | 热场部件之间的螺纹连接与限位,兼顾炉内洁净要求 |
| 锂电池烧结与粉体高温处理 | 高温工装、料舟连接处的锁紧与位置控制 |
| 化工与冶金高温设备 | 耐温耐蚀场合的螺纹连接件,按介质与气氛选取牌号 |
凡是需要在高温、真空或惰性气氛下把相邻两件用螺纹接住、锁紧或定住的地方,这类环都比较常见。具体要用几件、每条螺纹走什么规格、配合留多大间隙,都要按装配关系与实际工况确认。
八、关于信瑞达石墨的螺纹石墨环类制品
信瑞达石墨专业生产带螺纹的石墨环类制品已有 30 年,在螺纹加工、薄壁小件与异形石墨件按图加工上积累了较多的工艺经验。我们按照客户提供的图纸加工、严控螺纹中径与牙型、同轴与端面垂直度以及配合面尺寸公差,产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。对这类环,我们通常建议先把配对件的材质、螺纹规格与旋合长度确认清楚,再据此匹配石墨牌号、环壁厚度与间隙口径,让成批件在现场能互换、装拆不必挑配。
写在最后
带螺纹的石墨环是件小东西,但它的两个设计特征都有来处:螺纹做成独立的小环,是为了让易损的螺纹段能单独更换、单独选料,代价是多了一道配合面;螺纹走小间隙而不是紧配合,是为了给热态变化和磨损留量,代价是旋合长度和起扣对正变得更讲究。小环上的内螺纹之所以费工时,不在尺寸小,而在看不见、不好排屑、壁薄易变形,以及同轴与垂直这两项难量却关键。把配对材质、螺纹规格和检验口径先定清楚,再谈加工,是较稳妥的路径。具体工况仍建议结合实际参数确认。