信瑞达石墨·多孔石墨承烧盘加工·技术专栏
多孔石墨承烧盘加工:孔钻穿不难,难在钻完盘面还平、孔位还对得上
承烧盘上的孔不是装饰,是给气氛走的通道。可一旦在圆盘上开满孔,平面度、孔位与孔壁就互相牵扯:孔越密,盘越容易拱;夹得越紧,松开越飘。这篇按工序顺序,把装夹、开孔次序、钻孔细节与验收口径讲清楚。
信瑞达石墨 · 技术专栏
一、这道工序交付的是什么
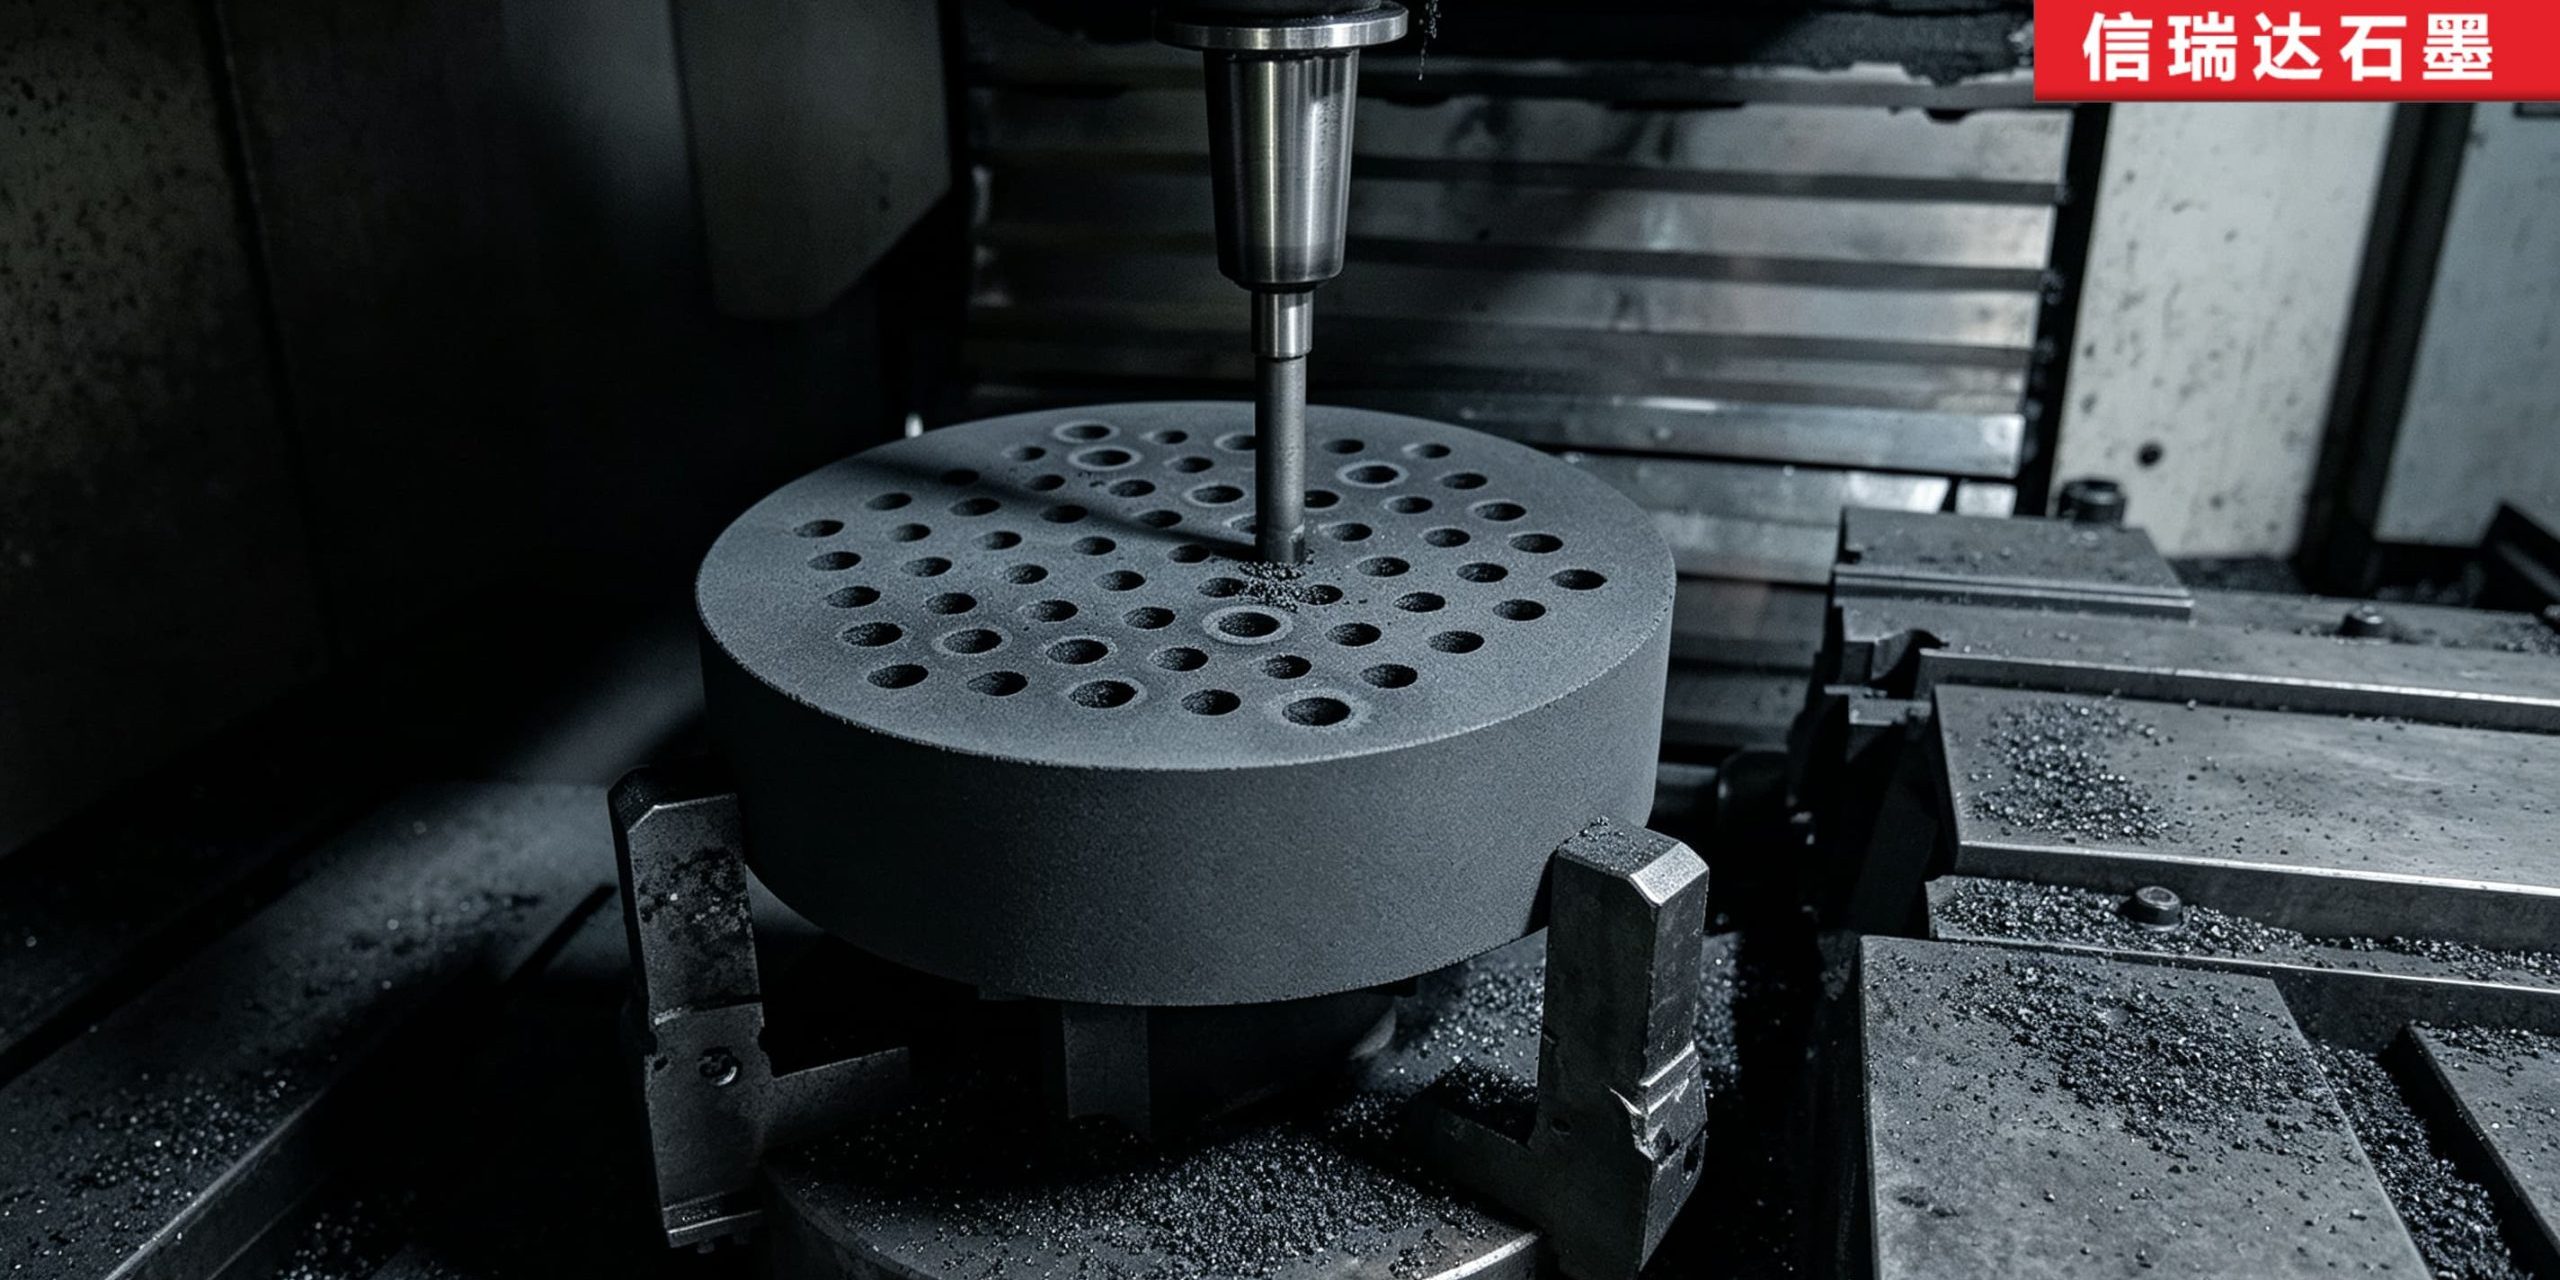
多孔石墨承烧盘,是在一块圆形石墨盘上加工出按规则排布的孔阵列,用来在高温炉里承托坯件,同时让气氛从孔里穿过。
这道工序要交出来的,不只是孔钻通了。它至少包含四样:孔的位置与孔距、孔径与孔壁状态、孔的通透与垂直、以及开完孔之后盘面还平不平。前三样管的是能不能用,第四样管的是用起来出件一致不一致。
这四样彼此拉扯。孔开得越密,盘的刚度掉得越多,平面度越难守;夹得越紧,孔位越稳,但松开后的回弹越大。工序安排的本质,是在这几项之间找平衡,而不是把某一项做到头。
二、先看清这张盘在炉里管什么
承烧盘的孔,不是为了减重,也不是为了好看。它主要有三个用处:让炉内气氛穿过盘面,避免坯件底部憋气;让热量从盘下往上传,减少上下温差;在有些工艺里,还要让挥发物或反应气体有路可走。
所以孔的通透,比孔的具体数量更要紧。孔钻得再多,只要被粉料、毛刺或积碳堵掉一半,透气就打了折扣。孔壁要光、孔口要钝,这两个要求来自使用,不是来自图纸上的美观。
反过来说,孔也不是越多越好。开孔率上去,孔间筋就窄,盘的承载与抗热震都往下走。开孔率怎么取,要按这一炉装什么、坯件多重来定,不能照抄别人的盘。
三、次序:先做面,再开孔
这类盘的加工次序,通常是先把两个大面做出来,再以上面为基准开孔。原因不复杂:孔一旦钻下去,盘面就有了缺口,再想铣面,刀具走到孔口会断续切削,既容易崩边,也容易把已经做好的孔口啃坏。
先做面的另一个好处,是给后续工序一个稳定的基准。盘车平或铣平之后,上下两面平行、面与回转中心垂直,钻孔时以此面压紧、以中心定位,孔位才有依托。
如果盘的两面都要加工,通常粗加工一次、留余量,再精加工一次。中间可以安排一次静置,让切削留下的内应力释放一部分,减少后续变形。这一步做不做、做几次,看盘的直径与厚度,也看使用方对平面度的要求。
四、装夹是头号难题:夹着量准不算准
大直径、相对薄的石墨盘,是典型的夹着量合格、松开就飘的件。压板一压,盘被压弯,此时量的平面度是假的。
石墨有弹性,也有脆性。压板压在盘边,盘中间会微微拱起;松开之后,拱起回弹,平面度就变了。夹紧力越大,回弹越明显。所以这类件不能靠夹死来求稳。
常见的做法有几条:多点、均布、轻压,把夹紧力分散到一圈,而不是集中在两三个压板上;盘下垫实,让支承面贴合,避免悬空处被压下去;粗加工与精加工分开装夹,精加工时只做轻切削,减小切削力对夹持的依赖。
更关键的是验收口径。平面度是在夹紧状态量,还是在自由状态量,结果可能差出一档。这一条要在图纸或订单上写清楚,否则加工端与使用方各量各的,容易扯不清。
一句话点透:这类盘不是做不平,是夹着做平了、松开又不平。验收状态不写清,前面所有功夫都可能白费。
五、孔阵列怎么把位置守住
孔阵列的排布,常见两种:同心圆分布与矩形或错排阵列。不管哪种,孔位都不能从一边往另一边一个个推着钻——那样误差会一路累积,钻到对面,孔距已经偏了一截。
比较稳的做法,是从中心或对称轴出发,向四周分区展开。先钻基准孔,比如中心孔或四个对称孔,再以基准孔为参照分度。这样即使有误差,也是对称分布,不会单向跑偏。
孔距的累积误差,是这类盘验收时容易忽略的一项。单看相邻两孔,可能都在公差内;从头量到尾,偏差已经超了。图纸上除了标孔距,还宜标一个任意两孔或首末孔的位置要求,把累积管住。
钻孔时还要注意定心。石墨表面不像金属那样容易定住钻头,钻尖一滑,孔位就偏。通常先用中心钻或小直径定心钻点一下,再换正式钻头;批量件可以用钻模或样板引导,减少逐件找正的时间。
六、通孔出口的崩边与让刀
通孔钻穿的那一瞬间,是孔口容易崩的时候。钻头快要出穿时,轴向力突然释放,出口那一圈材料没有支撑,容易被顶裂、掉渣。石墨脆,这个现象比金属明显。
常见的对策是在出口垫一块废石墨或木板,给出口一个支撑;或者在接近钻穿时降低进给、减小压力,让钻头慢慢透。孔口崩边一旦发生,补不回来,只能倒角修整,严重的整盘报废。
让刀是另一件事。孔深与孔径的比值一大,钻头中段容易偏摆,钻出来的孔上大下小,或者孔壁不直。对策是分次钻、用长径比合适的钻头、及时排粉,别让粉屑在孔里挤着钻头走。
石墨粉是导电的,孔里的粉要清干净。残留的粉既影响通透,也可能在装配或使用中掉进炉膛,成为污染源。批量件通常用压缩空气逐孔吹,或者超声清洗后烘干。
七、孔径一致性靠什么
同一批盘上的孔,孔径要一致。钻头是消耗品,连着钻几十上百个孔,刃口会磨钝,钻出的孔径会朝一个方向慢慢漂。批量越大,这个漂移越值得提前约定。
控制办法有几条:按批量安排换刀,不等孔径超差才换;首件与末件各测一组孔,比对漂移量;关键件用铰刀或铣刀修整孔壁,而不全靠钻头一次成型。钻孔天然带一点锥度,对通透要求高的孔,光钻不铰往往不够。
孔径的测量也有讲究。用卡尺量孔口,量到的是入口尺寸;孔的中段与出口可能不一样。要求严的件,用内径千分尺或塞规,按上中下几个位置取。测量口径写进验收约定,比事后争论有用。
八、检什么、怎么检
这类盘的检验,通常围绕四项:平面度、孔位与孔距、孔径与孔壁、通透性。
- 平面度:明确自由态还是夹紧态,放在平台上用塞尺或打表;
- 孔位与孔距:用样板、钻模反查,或上三坐标抽测;批量件以首件全检、后续抽检为主;
- 孔径与孔壁:按上中下取点,看锥度与让刀,孔口倒角是否均匀;
- 通透性:逐孔通光或通气,确认没有堵孔、没有贯穿性裂纹。
还有一项常被漏掉:孔间筋的完整性。开孔率高的盘,筋窄,搬运或装炉时磕一下就可能崩掉一条筋。外观检验时把筋逐条看一遍,比只数孔数有用。
九、图纸与订单上建议写清这几项
- 材质牌号与使用气氛:按温度、洁净度、是否接触熔体选档;
- 盘的外径与厚度,以及两个大面的平行度;
- 孔的排布方式:同心圆还是矩形阵列,起始角与分度;
- 孔径、孔距,以及任意两孔或首末孔的位置要求;
- 通孔还是盲孔,孔口倒角的大小;
- 平面度的验收状态:自由态还是夹紧态;
- 批量与检验口径:做多少件、全检还是抽检、抽检比例。
形位公差与尺寸公差的标注,按现行制图规范走。把基准、验收状态和关键项写明白,比堆一串标准编号更管用。
十、边界:加工解决不了的几件事
多孔承烧盘不是所有炉子都适合。开孔率高的盘,承载能力有限,装重坯件时要核算;氧化性气氛下,孔壁薄、边缘多,氧化损耗比整块板快;石墨脆,磕碰造成的崩边与掉筋不可逆。
还有一层实情:这类盘的加工成本,很大一部分压在装夹与检验上,而不是钻孔本身。孔越密、平面度要求越严,工时越长。下单前把使用要求与验收口径对齐,比事后返工划算。批量大的件,宜先做一两件验证装夹与变形,再放量,试错成本相对可控。
关于信瑞达石墨
信瑞达石墨专业生产多孔石墨承烧盘及各类承烧、承载石墨件已有 30 年,在孔阵列加工与大盘平面度控制上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控孔位孔距、孔径一致性与盘面平面度;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。