信瑞达石墨·烧结石墨模具·技术专栏
烧结石墨模具:一块板上开出几十个腔,力分别落在三处地方
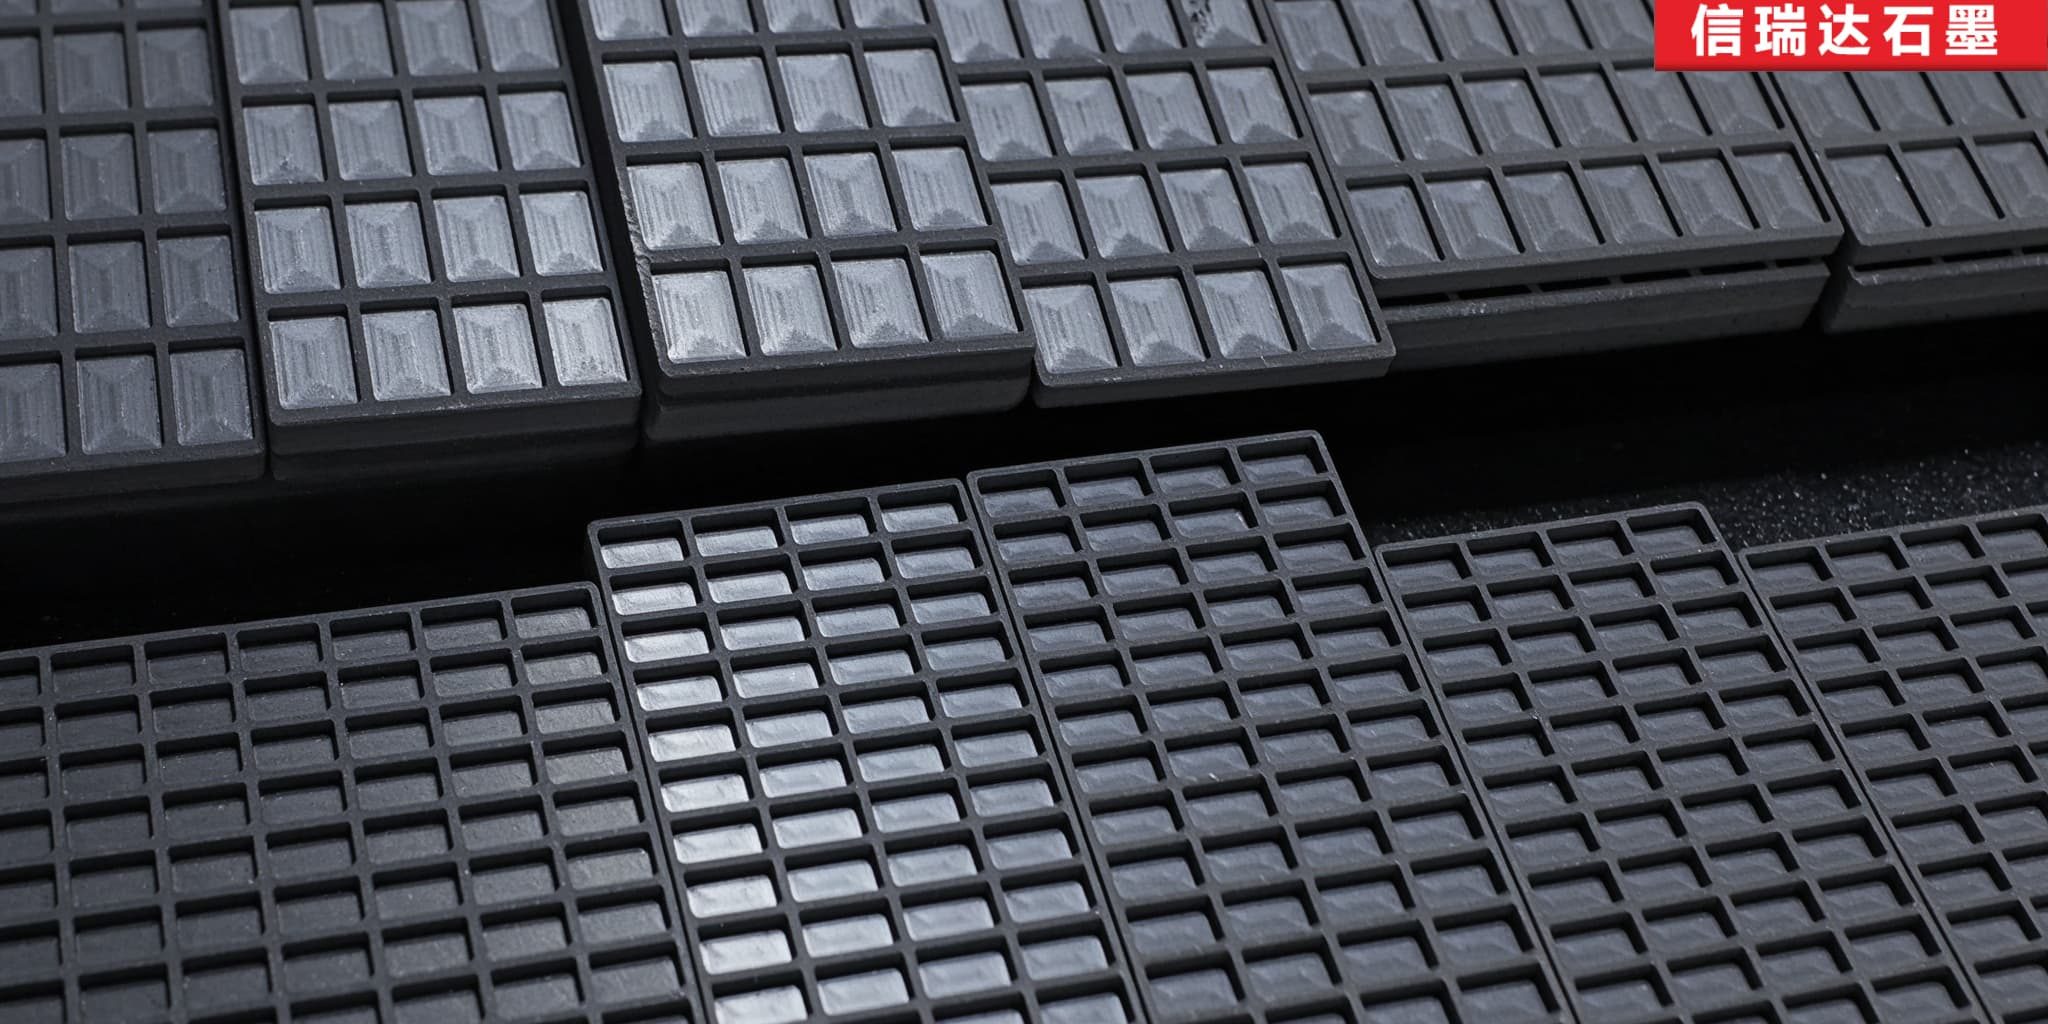
这类件是一整块平板上的型腔阵列:板面上按行列排布着一个个成形腔,装粉、压实、连同板子一起进炉、出炉后脱模。它跟承烧板、承烧盘不是一路活——那两件只负责托住工件,这件既承托、又分份、还定型。文章按一个腔的三处受力面来讲:腔口、腔壁、腔底各吃一种力、各有一套要求,而腔与腔之间的筋和整块板的平面度,决定这一片腔能不能一起交出去。
信瑞达石墨 · 技术专栏
一、先归位:它在烧结工序里干的是哪一段活
烧结工序里的石墨件,可以按参与程度排一排。只负责把工件托起来、自身不受压也不管形状的,是承烧板、承烧盘这一类;负责约束坯件外形、沿轴向把尺寸框住的,是模套与筒状模具体;型腔板处在两者之间,又比两者都多事——它既承托,又分份,还定型。
一件型腔板上,活是分格干的。往板面上一眼看过去是一片一样大小的格子,实际每一格都是一个独立的成形单元:装粉、压实、连同板子进炉、出炉脱模,一件坯料就在这一格里走完全程。板子本身同时承担三件事:把这一批件按相同位置摆好、把压力与热量分给每一格、在烧结过程中给挥发物留出排出的通道。
这就把它和相邻几类件分开了。承烧件操心的是托得住、托得平、不污染;筒状模具体操心的是一个腔的尺寸与配合;型腔板操心的是这一片腔同样准,而且整块板还得是平的。三者的着力点不一样,下面只谈后一种。
二、这一档为什么用石墨做
能做出型腔的材料不少,石墨在这一档被大量使用,是几样特性凑在一起刚好对得上:
- 高温下尺寸稳。受热变形小,腔口尺寸与腔深在整段烧结过程里守得住,一批件的重量与外形才谈得上一致;
- 抗热震。进出炉、升降温常带急冷急热,材料要扛得住这个反复,不开裂;
- 脱模友好。石墨与多数粉料坯体不易粘结,自身也带一定自润滑性,脱模时对坯件的拉扯小;
- 化学惰性。真空或保护气氛下不与料反应,不引入金属污染,对纯度与成色卡得紧的产品比较友好;
- 导热均匀。板体把热量较匀地分到每一格,格与格之间的温差小,一批料的成色才拉得齐;
- 能做出金属模不好做的特征。石墨可车、可铣、可钻、可雕,腔内的分级台阶、小半径转角、口沿上的让位缝,都能按图做出来,这是成型模与硬质合金模不容易做到的;
- 自重轻。一整块板上开几十个腔,装卸与装炉仍然搬得动,也便于把板做成较大幅面。
这些优势有一个共同前提:真空或保护气氛。处在氧化性气氛下持续高温,石墨的损耗会明显加快,这一点在边界那一节专门讲。
三、一个腔上有三处受力面,它们的毛病不是同一种
图纸上常写一句“腔的尺寸按图”,实际一个腔是三段活拼起来的:口、壁、底。三处吃的力不一样,出问题的方式也不一样。
腔口,怕的是崩。装料时刮一下、脱模时蹭一下、搬运时磕一下,力都落在这一圈边上。腔口一旦崩缺,这一腔的出件就带飞边或缺角,崩得深一点还会波及旁边的筋。所以腔口通常要给倒角或圆角,既卸掉锐边的应力,也让脱模时的过渡柔一点。倒角多大不是随手定的:给得小,卸不掉应力;给得大,等于把有效装料面积让掉一圈,还会改变腔口与相邻腔之间的壁厚。
腔壁,怕的是磨。压实时粉料对腔壁有侧压力,脱模时坯件沿壁面滑出去,壁面越糙,脱模力越大,坯件被蹭伤的机会也越多。腔壁因此有一条脱模斜度的问题:斜度给小了,坯件容易抱死、取不出;给大了,同一腔上下两端的截面就不一样,出件尺寸跟着变。腔壁的表面状态与斜度,通常要一起写在图纸上,只写轮廓尺寸是不够的。
腔底,怕的是压。压头把力从上面传下来,腔底是承力的落点,而它下面就是板体。腔底要平,不平则坯件底部厚度不均;腔底的转角要圆,尖角既是应力集中处,也是清粉清不到的死角。有些腔底还带凸台、台阶或局部凹坑,用来成形坯件背面的结构,这类特征的深度、圆角与相对位置,都要按图纸定——具体做成什么样,得看产品,不能凭腔的外形反推。
这三处值得在图纸上分开写:腔口的倒角与崩边要求、腔壁的斜度与表面状态、腔底的平面度与转角半径。全件只给一句“按图加工、符合要求”,现场就只能凭经验分配工时,收尾时往往就把难做的那一处省掉了。
还有一类特征介于腔口与腔壁之间:有的腔沿口或从腔角往外切一道窄缝,用来在脱模时让腔壁微量让位、给挥发物留通路,或者给成型片与顶出件让位。缝宽通常不是严尺寸,缝的位置、深度与缝底状态却是严的。缝开不开、开多深,以图纸与使用方要求为准。
四、腔与腔之间那条筋,撑的是整块板
腔与腔之间剩下的是筋,窄窄一条,作用却不轻,它同时干三件事:承受两侧腔壁传来的侧向力、把热量从板体传到腔壁、把几十个腔连成一块整板。
筋薄了,麻烦从三头来。开腔时刀具在薄筋两侧交替受力,容易让刀、起振纹,筋面出来不平;薄筋本身就是热量通道里偏窄的一段,太薄,腔与腔之间的温差就拉开了,一批料的成色跟着散;筋还是承力件,太薄则压实时的侧压和搬运时的磕碰都容易把它崩掉一块,崩掉一处,相邻两个腔都受影响。
筋厚了,代价也明确:板的总厚是给定的,筋要留厚就得抬板或者压浅腔深。板一厚,热容上去、升降温变慢、自重也增加;腔一浅,装料量就少。所以腔深与筋厚是一对此消彼长的量,按装料量与坯件尺寸算出来的那个平衡点才是合适的,不是越深越好,也不是越厚越保险。
还有一处常被混淆:腔的轮廓公差与腔位公差是两件事。单个腔按图做得再准,只要腔位有偏,筋就会一头厚一头薄。薄的那一侧先出问题——开腔更容易让刀、更容易崩边,热态下也更容易先变形。所以图纸上该说清的不是“腔要做准”这么一句,而是腔位以哪条边、哪个孔为基准,是一次从基准量出来,还是逐腔递推。递推会把每一格的偏差累加到下一格上,一排到头,两端的差别就出来了。
五、一致性:一片腔彼此一致,比单腔极准更要紧
一块板上几十个腔,真正决定这批件能不能一起交出去的,不是每一个腔都合格,而是这一片腔彼此一致。
一致靠的是基准统一、刀具一致、工序节拍稳定,不靠单个腔做到极准。反过来说,一片腔里只要混进个别尺寸走偏的,装粉量相同、出来的件重量就不相同,而这种偏差在装炉前往往看不出来,要等成品分选时才现形。到那个时候,问题已经摊在一整批坯件上。
腔形本身也有工时上的高低。型腔轮廓有回转的,也有非回转的异形轮廓;有平底直壁的简单腔,也有一路收下去、中途分级的腔。分级多、转角多的腔,加工时要换刀、要清角,工时自然压不住。腔底圆角尤其值得在图纸上写明:圆角给多小,直接决定能不能用小径刀具伸进去,也决定腔底转角会不会成为裂纹的起头。
六、板面:开了腔之后,板还平不平
这是这类件真正难住人的地方,也是它和筒状模具体差别明显的地方。筒状件是把料往外掏,剩下的筒壁是完整的一圈;型腔板是把料按格挖掉,一块整板变成了一片格子,挖掉的那些体积原本是板的一部分刚性。
腔开得越多越深,板越来越像一张筛子,平面度的问题就冒出来。板一旦被挖薄挖空,加工时的残余应力、热态下的温度梯度,都会让它想拱。板一拱,带出来的是系统性问题:同一块板上不同位置的腔,实际腔深就不一样了。装同样多的粉,出来的件一头厚一头薄——这不是某一腔没做好,是整块板的状态在变。
所以这类件在图纸上要写的不是一个平面度数值就够,而是这个数值落在哪一面、哪一段幅面上。一个平面度值落在一整块板的幅面上,和落在单个腔底的小范围里,含义差得远。腔深公差、腔位公差、筋厚公差、平面度,各有各的口径;全件套一个精度等级,常常两头都不划算——该严的地方没严到位,不必严的地方白花了工时。
板四周留的框带也不是随手留的。腔挖到一定程度,框带承担了全部重量与全部刚度,它的宽窄要按吊装点与承托点来定,太窄则在起吊和叠放时先出问题。
七、加工端:薄板挖腔,被低估的几处
从一块石墨坯料到一件能上炉的型腔板,大致走这几步:按炉型与产品图纸定板的幅面、厚度与腔形排布;磨平两侧大面,把平面度先立住作为后续基准;粗开腔,留出精加工余量;精加工腔形、腔深与分级台阶;切缝、倒角、清理;逐腔复核腔深腔位,整板复核平面度,清粉吹净。
工序看着常规,被低估的有五处。
- 装夹先于切削。板薄,夹紧力一大就弹,加工完一松开又弹回来,平面度就没了。夹持方式与加工顺序要跟着腔的分布安排,支承点、压点尽量落在筋上或框带上,让受力与腔的分布错开。薄板件在这上面花的时间,往往不比切削少。
- 基准统一。一片腔要分几次装夹、几次翻面干。基准换一次,腔位就漂一次。稳妥的做法是先把一组基准面与基准孔做出来,后面所有腔位都从它量起,而不是各道工序各自找正。
- 小径刀具与轻切削。窄缝、腔底小圆角、异形腔的小转角,都得用小径刀具。刀具细、伸得长,刚性好不了,让刀与振纹就在这个环节冒出来——缝不直、腔壁有波纹,多半出在这里。走刀要轻、要走多次,效率自然上不去。
- 崩边。石墨脆,腔口、缝口、尖角都是容易崩的位置。崩掉一处腔口,那一腔的出件就不合格;崩在腔与腔之间的筋上,还会连带影响相邻的腔。装夹不当时,崩边常发生在精加工快完成的时候,代价可见。
- 清粉。腔多、缝窄,压缩空气吹不进的地方就是隐患。石墨粉尘落在腔内或筋缝里,装炉后会落到坯件上,对成色敏感的产品是直接的污染源。这类件通常要逐腔吹净、必要处复核一遍。
也正因为这些环节都随图纸走——换一个产品就换一次腔形、腔深与排布——这类件通常是按图定制的,不是常备库存的标准件。
八、主要用在哪些地方
| 应用领域 | 型腔板承担的事 |
|---|---|
| 粉末冶金 | 一份粉料一格,成形与装炉定位合在一块板上 |
| 硬质合金 | 对腔的一致性与腔壁表面要求较高,脱模后直接进入烧结 |
| 磁性材料 | 成型与承烧合一,控制单件重量与外形的一致性 |
| 陶瓷与电子元件 | 素坯成型与定型,腔的尺寸分布影响烧结后的成品尺寸分布 |
| 超硬材料与磨具 | 磨料与结合剂分腔装填,多腔同炉烧成 |
| 多孔件与载体成型 | 腔内配合成型件,参与孔结构与外形的一并成型 |
凡是需要把一份份料按格装起来、一起送进炉子、再一起取出来的工序,这类型腔板都有出场机会。具体到某台设备该用多大的板、腔怎么排、单腔什么形状、缝开在哪里,都要结合产品图纸、粉料特性、收缩规律与装炉方式来定,这类件基本不给通用值。
九、使用边界:气氛、积粉、磕碰、配合
石墨怕的不是热,是热加氧气的组合。这一条对型腔板同样成立,也是它多用于真空炉与保护气氛炉的原因。
石墨在空气等氧化性气氛、温度持续偏高时会发生氧化损耗。腔口、缝口、腔底转接这些比表面积大的位置往往先受损,腔口一旦变大变钝,出件的尺寸与重量就跟着飘。真空或惰性气体保护能避开这个问题;若要在含氧环境使用,需要对损耗有预期并做相应防护。
除此之外,还有几件事要盯:
- 积粉与结垢。烧结过程中挥发的成型剂与粉料残渣会逐渐沉积在腔壁与缝里。清了,腔尺寸能保持;不清,等于腔在慢慢变小,小到一定程度,装粉量不够,坯件重量先掉,缝也可能被堵住失去作用。建议按炉次定期清腔清缝,必要时复检腔口尺寸。
- 磕碰。石墨脆,腔口、缝口与板角尤其怕碰。装取、清腔时磕掉一处腔口,那一腔的出件就不合格,可用的腔数也跟着少一格,防磕碰的重点位置正是这几处。
- 配合与热膨胀。板与料框、垫板、压头、成型件之间要留出合理间隙。间隙偏小,热态下顶死、卡滞甚至把板顶裂;间隙偏大,坯件的尺寸与位置就会漂。板与配对件在热膨胀上要尽量协调。
- 装粉量的一致性。腔做的是位置与形状的一致性,实际装进去多少还得靠现场形成稳定的操作。装粉量一乱,腔再准也拉不齐出件重量,这一件事在加工端解决不了。
再就是它的消耗属性。型腔在反复清腔、热循环与脱模摩擦之后会慢慢失准。与其硬撑到整批出件开始波动,不如按消耗件定期检查、到点更换——一块板的代价,通常比它连带影响的那一批坯件要轻。
密度、强度、热导率、耐温上限等物理指标随牌号与规格变化,以对应牌号技术条件为准。腔形、腔深、腔位、筋厚与缝的位置深度,均以双方确认的图纸或使用方要求为准。
十、关于信瑞达石墨的烧结石墨模具
信瑞达石墨专业生产烧结石墨模具已有 30 年,在平板型腔阵列这类石墨件的按图加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控腔形轮廓、腔深、腔位、筋厚、缝宽与整板平面度这些关键公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
可承接烧结石墨模具及各类多腔石墨工装件的定制,支持来图来样与小批试样。较稳妥的推进方式,是先把产品图纸、粉料特性与收缩规律、装炉方式与气氛条件说清楚,再据此匹配石墨牌号与腔形方案;图纸或工况尚不明确的,先做单件或小批验证,把腔深、平面度与脱模状态跑通一轮,再整批放量,试错成本相对可控。
写在最后
烧结石墨模具看着就是一块板上挖一片坑,难点却在几个方向互相牵扯:腔口怕崩、腔壁怕磨、腔底怕压,三处要的东西不一样;腔越深、格越密,筋就越薄,板就越难守住平面度;单腔做准不等于一片腔一致,一片腔一致也不等于整块板还平。把这些做稳,一半靠加工端的基准统一、轻切削、分段复检与清粉,另一半靠图纸与验收口径——把三处受力面的要求分开写、把腔位基准与量法写清、把平面度落在哪个幅面写死。采购时把产品图纸、粉料特性与装炉方式先摆出来,再谈腔形、牌号与检验口径,是较稳妥的路径;具体工况仍建议结合实际参数与图纸确认。