信瑞达石墨·石墨电极压板·技术专栏
石墨电极压板:压得住是底线,压不裂才是这门活
电极压板这件东西,功能一句话就说完了——把电极压紧在某个面上。可真正在车间里报废的,很少是“没压住”,而是“压住了,也裂了”。这篇从一件石墨压板的受力方式讲起:弧面为什么是它的身份特征,几个孔各在做什么,预紧该给多少、怎么给,以及图纸上哪几项不写清就会两头扯皮。
信瑞达石墨 · 技术专栏
先把结论摆前面:金属压板可以靠自身的塑性变形把不平的接触面“让”平,石墨不让——它没有屈服段,力集中在哪里,就在哪里直接崩。所以石墨压板的成败,一半取决于加工出来的贴合面能不能真贴住,一半取决于装配时那只手拧到什么程度为止。这两件事,前者是精度问题,后者是工艺纪律问题,而两者往往被当成同一件事:“拧紧就行了”。
一、先归位:同一根电极上,几个石墨件各管一件事
电极这一趟流程上,会用到多种石墨件。名字相近,受力方式却完全不同,混着谈就容易把要求张冠李戴。
| 件 | 管什么 | 主要受力 | 失效常怎么表现 |
|---|---|---|---|
| 电极支架 | 把电极托在某个高度与位置上,让它别倒、别滚 | 受压为主,兼有磕碰冲击 | 角部崩缺、支承面压溃 |
| 电极接头 | 两根电极之间的连接与导电通道 | 拉压交替,螺纹根部受剪 | 螺纹牙磨损、根部起裂 |
| 电极压板 | 把电极压紧在夹持器、导电座或工装的接触面上 | 受压+受弯,孔边受剪 | 弧面压溃、孔边崩裂、板体断裂 |
这张表里,压板这一行的特点是“它同时受两种力”:压紧力本身是压力,但只要压紧力的作用线不落在弧面的正中、或者贴合不实,这份压力就会转成一个弯矩。石墨的抗压能力尚可,抗弯能力要差一截,受弯正是它不擅长的事。后文多数问题,根子都在这里。
二、这一段为什么用石墨
压板明明可以用钢做,为什么要用石墨?答案不在“强度”,在它要接触的对象和所处的环境。
- 导电且接触电阻相对稳定:这类压板常处在电流路径上,石墨本身导电,与电极同材质,接触面上不容易形成高阻的氧化夹层。
- 耐高温:电极附近温度不低,钢件在这个位置上会退火、会氧化起皮,石墨在惰性气氛或真空下能撑住更高的温度。
- 不与电极粘连、不咬死:同为石墨,热态下接触面不会像钢与石墨那样出现粘结或冷焊,拆装时不用撬、不用砸。
- 热膨胀小且与电极相近:升温后压板与电极之间的相对位移小,预紧力不会因为两者胀得不一样而跑掉太多。
- 可加工出弧面:石墨切削性好,弧面、沉孔、台阶这些形状都能一次做出来,不需要专门的成形工艺。
代价同样明确:脆、抗弯弱、孔边怕剪、不能焊补、螺纹不耐反复拆装。这几条决定了它的结构设计与装配方式,也决定了它不适合被当成“金属压板换成石墨”的简单替代。上述性能随牌号与规格变化,具体以对应牌号的技术条件为准。
三、核心矛盾:压得住,还要压不裂
压紧这件事,本质是把力从螺栓传到一个面上。金属件的做法是:先把螺栓拧到某个扭矩,接触面局部屈服、被压平,实际接触面积随之扩大,力也就摊开了。石墨没有这个过程——它不会屈服,只有“还撑着”和“崩了”两种状态。于是同一份预紧力,落在金属压板上可能刚好,落在石墨压板上就是局部压溃。
更麻烦的是,压溃往往不是从受力点正中开始的。石墨件的破坏通常发端于三处:贴合面的边缘(那里是接触突然中断的地方,应力在这儿集中)、孔的周边(材料被挖掉,截面突变)、厚度变化处(沉孔台阶、减薄段)。这三处恰好都是加工时容易被当成“顺手带过去”的位置。
所以这类件的技术要求,不能只写“压紧面贴合”,而要写清贴合到什么程度、用什么方法验、允许的不贴合出现在哪里。中间允许有一点不贴,边缘不允许——这条差别,写与不写,实际使用结果相差很远。
四、弧形面:这件东西的身份,也是贴合率的考场
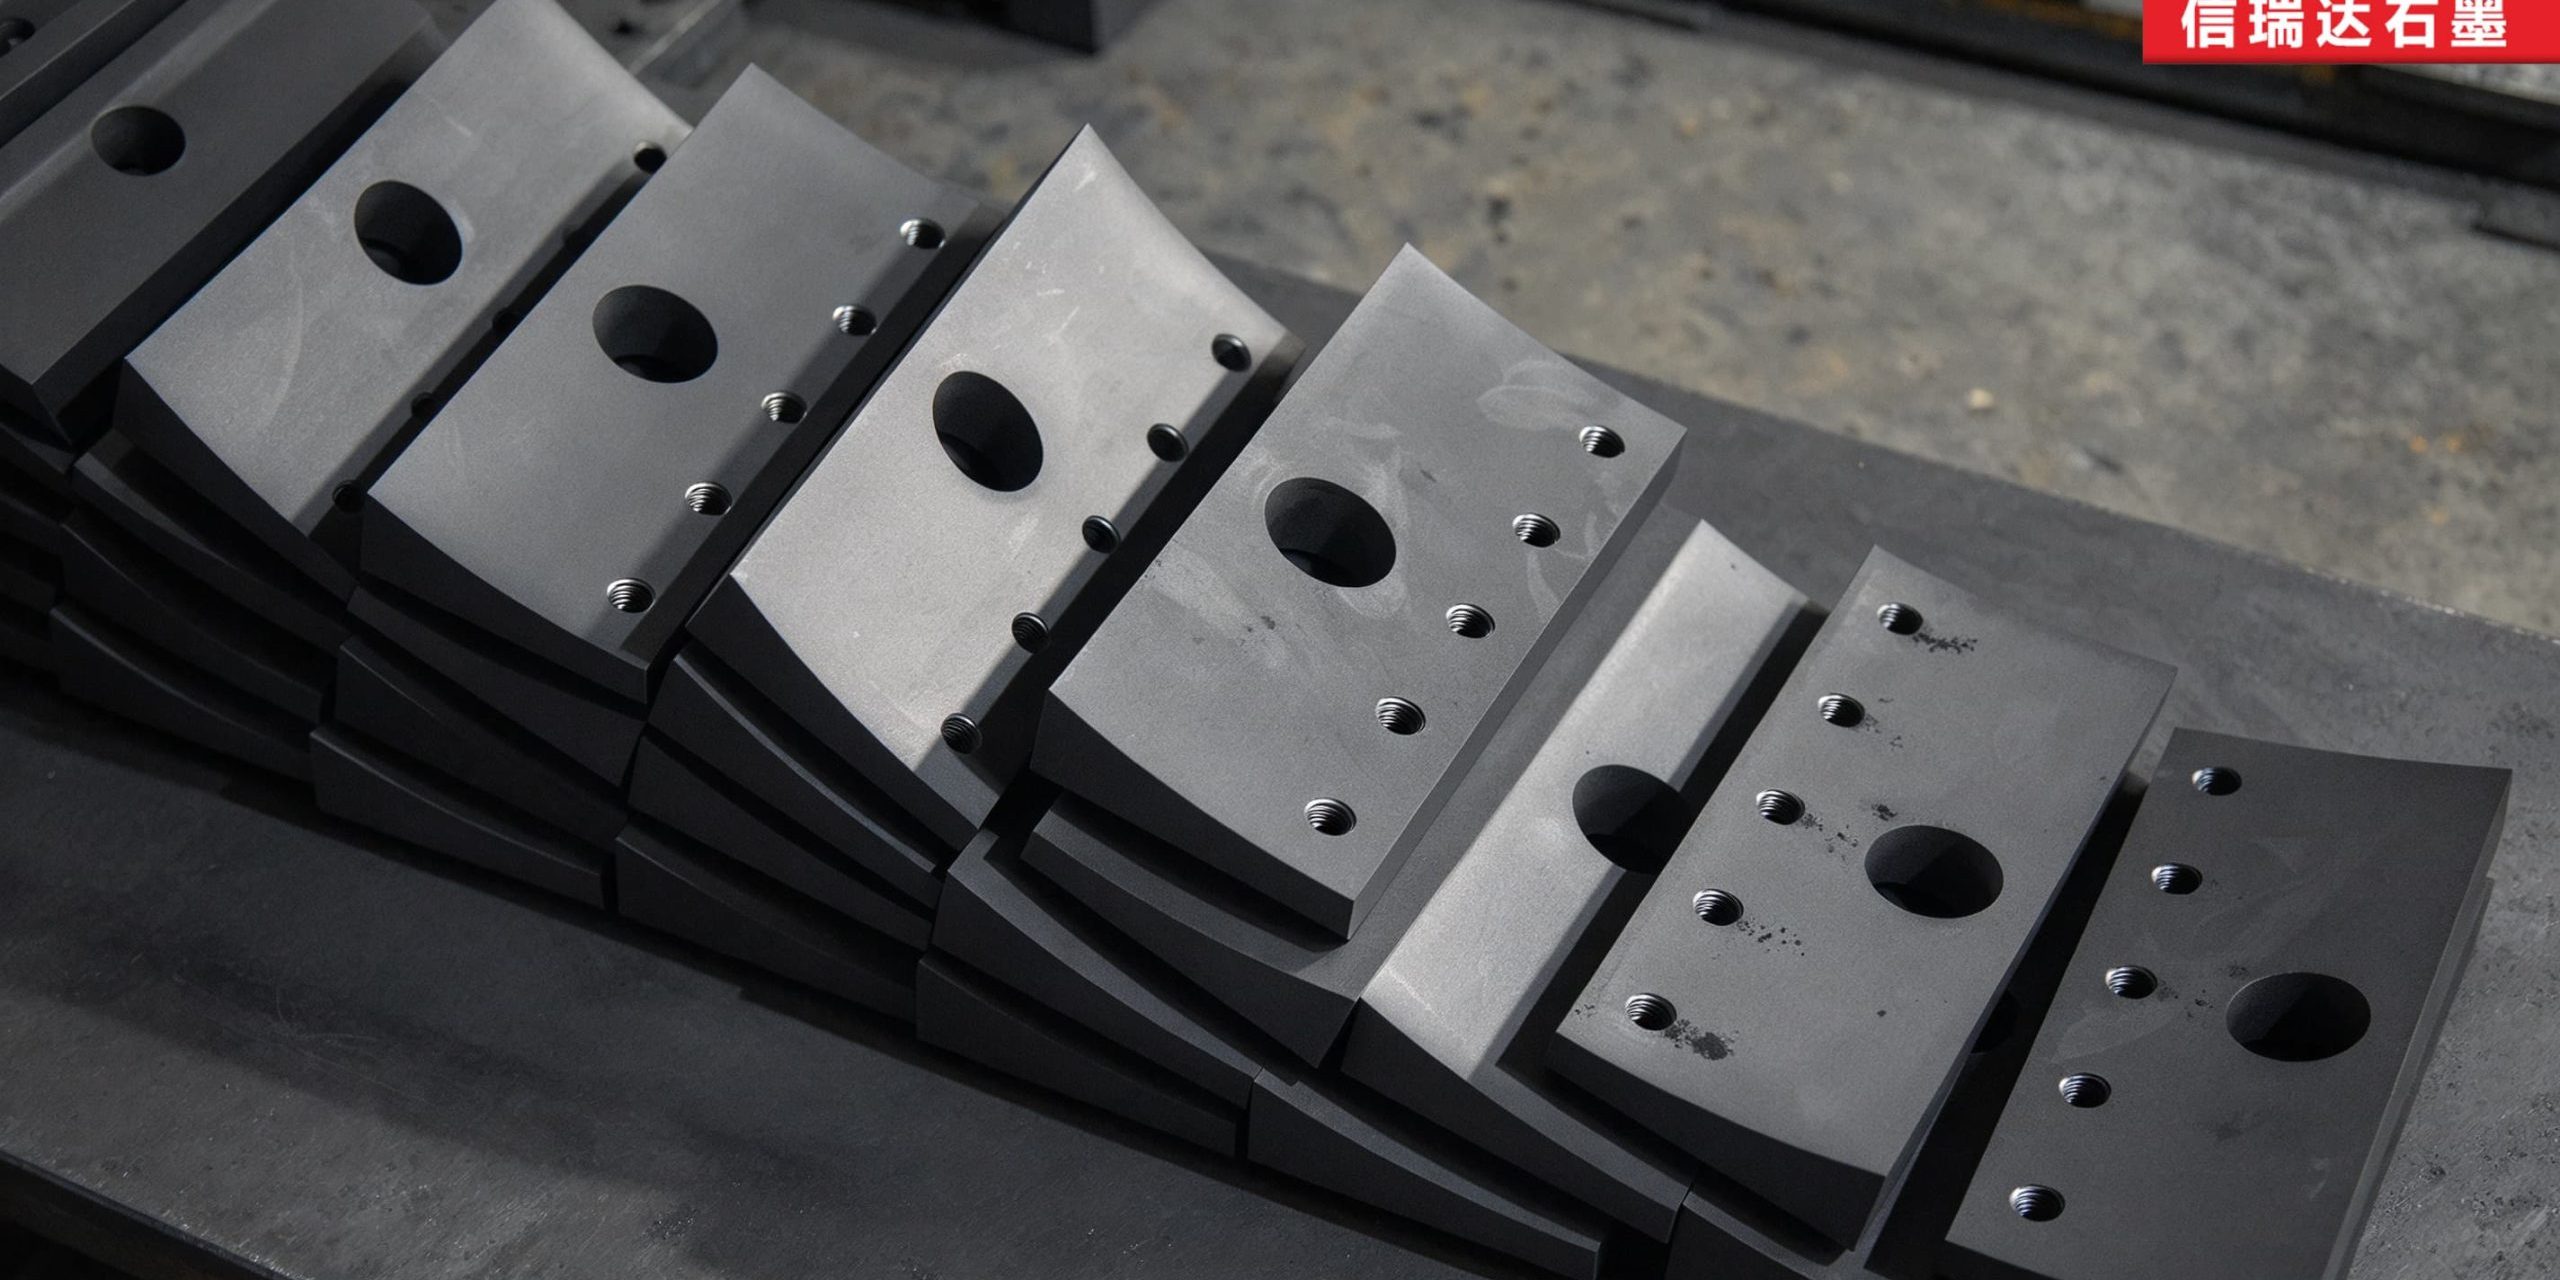
压板上那道弧,是它区别于其他石墨垫块、垫片的地方。弧面的作用只有一个:把平面压紧改成柱面贴合。电极是圆的,压板要贴上去,接触就得是弧与圆的接触。而弧面加工的每一处偏差,都会变成力分布的不均。
- 弧半径按谁定:按被压件的外圆定,而不是按压板自己的外形定。半径偏小,压板只在弧的两端碰到电极,中间悬空,力集中在两条线上;半径偏大,只在中间碰到,两端翘起,边缘成了悬臂,一压就崩边。两种偏差的方向相反,表现却都是“拧紧了反而裂”。
- 贴合率怎么验:靠眼睛看不出来。常用做法是涂色对研或直接与电极试装,看接触印痕分布在哪儿、占多大比例。这类检查要落到纸面上,否则供方按“弧面铣出来了”交,需方按“贴不住”退,谁都觉得自己有理。
- 弧面沿长度方向的直线度:长条压板如果弧面沿长度有波浪或中段凸起,实际接触就只剩中间一小段,等于把一个面压成一窄条。这一项在单件上量不出来,要靠在平台上或与标准圆柱对研才看得见。
- 弧面与底面的关系:弧面的圆心线要与压板的安装底面平行,螺栓压下去的方向才垂直于接触面。这个平行关系一旦偏了,压力就带一个切向分量,压板会被推着走,孔与螺栓之间产生侧向挤压——孔边崩裂多半是这么来的。
- 弧面两端的收口:弧面在端部不能留成尖棱,要倒钝或做小圆角。尖棱在装配时先接触、先受力,往往是崩缺的起点;崩掉一小块之后,剩余接触面积变小,压强升高,接着崩第二块。
五、几个孔,各在做什么
压板上的孔看着都一样,作用却分三类,混用会把不该受力的地方变成受力点。
- 螺栓过孔:让螺栓穿过去,螺栓拧进的其实是对面的金属件。石墨在这里只做“被穿过”的角色,不承受螺纹力——这是石墨压板较稳妥的用法。
- 沉孔:把螺栓头藏进板体,让压紧面保持平整;同时把螺栓头的压力摊到一个更大的环形面上,避免螺栓头直接压出一个坑。沉孔的深度与直径要够,深度不足螺栓头凸出,会顶到对面的件;直径不足,螺栓头压不到底,力全落在孔壁上。
- 螺纹孔:直接攻在石墨上,用于把压板固定在座上,或者装定位、限位的小件。这类孔能用,但有两处要认清:石墨螺纹的牙型保持能力有限,反复拆装会磨圆;孔底那一圈材料是薄弱环节,攻丝过深或孔壁过薄,拧紧时就会沿着孔向外裂。
无论哪一类孔,孔边距都是这类件设计里容易被低估的一项。孔到板边的距离不够,压紧时孔与边之间那一条材料先被拉断,崩口顺着边走出去。孔边距不是加工能补救的东西,它在图纸上就定了——这也是为什么接单时值得把孔位与外形一起核一遍。
六、加工端:几笔容易漏的账
这类件形状不复杂,问题多出在“装夹”和“顺序”上,而不是刀路上。
- 先把基准做出来,再谈弧面:常规顺序是先做安装底面与外形,以底面为基准做孔,再以孔或外形定位做弧面。反过来先做弧面,弧面本身是个不容易夹持的形状,后面再找正就全凭手感,弧面与孔的关系也就守不住。
- 夹弧面会把弧夹伤:夹持弧面时,卡爪接触的是一条线,局部压强大,容易在弧面上留下压痕甚至崩口。常规做法是夹外形平面,弧面那一侧留空或做软垫;实在要夹弧面,接触处要垫铜皮或硬木,且夹紧力收着给。
- 薄板件会“让”:压板厚度不大时,铣削力和夹紧力都会让它轻微变形。夹着量合格、松开再量超差,是这类件的常见现象。夹紧力不宜过大,关键尺寸宜在松开状态下复核。
- 弧面走刀要顺着弧走:沿弧线连续走刀,纹路与受力方向关系不大,但接刀痕会留下一条凸棱。凸棱正好落在接触面上,等于人为造了一个高点,装配后被压溃的就是这条棱。
- 孔口去毛刺与倒钝:石墨孔的孔口容易留一圈毛边,毛边在装配时被压碎,碎屑夹在贴合面里,等于给压板垫了一层。孔口倒钝,既护孔边,也避免这个隐患。
- 粉状切屑会垫出假贴合:石墨切屑是粉,落在弧面上很难看出来,试装时就成了“看起来贴合、其实垫着粉”的假象。试装前要吹净,试装后再吹一次。
- 成套件的编号:同一台设备上往往一组压板配着用,各件厚度、弧面略有差异。加工时按组做、按组编号,装配时才不会出现“这块厚一点、那块薄一点,压出来的力不均”。
七、装配端:预紧怎么给,才不会在石墨上留下那道裂
这类件的报废,有一部分并不发生在加工阶段,而发生在初次装配。现场常听到的两句话是“再紧一点才保险”和“敲一下让它到位”,这两句在石墨件上都要收着听。
预紧力不是越大越好。压紧力的作用是让接触面贴实、建立稳定的导电与受力路径,够用即止。超过这个点,继续加力不会让接触更好,只会让孔边与弧面边缘的局部应力继续升高。石墨没有屈服段来“泄压”,力加上去就留在那里,直到某一处超过它的强度。
要给,就分次给、对角给。一次拧到底,先拧的那个螺栓会把压板压得偏斜,后拧的螺栓再压时,压板已经别住了,力分布完全不可控。分成两到三轮、按对角顺序逐步加力,让压板每次只走一点点,接触面才有机会均匀贴合。
热态下预紧力会变。压板与钢制夹持件的热膨胀系数不同,升温后钢件胀得更多,压板被夹得更紧。冷态拧得刚好,热态可能已经过头。这一点在需要经历升温循环的工况下要提前算进去,冷态预紧留出余量,或者采用弹性元件吸收这部分增量。
不能用锤击就位。石墨件对冲击的承受能力很有限,敲击的力集中在接触点上,表面看着没事,内部可能已经起了裂纹,运行一段时间后才断。装不进去要找原因——孔位、毛刺、变形——而不是加力。
一条现场能用的规矩:初次装配时先不拧紧,把压板轻轻靠上、用手推一推,看它是否晃动、弧面与电极之间有没有明显的缝隙;确认贴合之后再按对角分轮加力,每轮之间回头看一眼弧面边缘有没有起白痕或掉粉。弧面贴合不好,拧得越紧越危险——这条比任何扭矩数值都管用。
八、图纸与订单上,建议写清这几项
- 被压件的外圆直径与圆度范围,弧面按此配做;若被压件本身有磨损或公差,要在图纸上注明按哪个尺寸配。
- 弧面半径、弧长或包角、弧面沿长度的直线度要求,以及贴合率的验收方法与合格判据。
- 弧面圆心线与安装底面的平行要求;底面作为基准面的平面度。
- 各孔的类型(过孔、沉孔、螺纹孔)、位置、孔径与孔深,以及孔到边、孔到孔的距离。
- 沉孔的直径与深度,以及螺栓规格、垫圈是否使用。
- 板体厚度及允许的公差;若为成组使用,注明组内件数与厚度一致性要求。
- 石墨牌号与状态:强度与纯度取向、是否需要浸渍、表面是否允许有加工纹路。
- 使用工况:是否处在电流路径上、大致温度区间、气氛(真空、惰性还是敞开)、拆装频次。
- 验收方式:自由态还是模拟装用态、逐件全检还是抽检、是否要求供方提供贴合印痕记录。
这九项里,第 1、2、8 项会直接改变选材与工艺;第 4、5 项决定这件东西装不装得上;第 9 项决定出了问题能不能说清是谁的责任。实际接单中,空得比较多的正是第 1 项和第 2 项——只说“配某某电极”,不写配的是新件还是旧件、允许多少不贴合。
九、关于信瑞达石墨的石墨电极压板加工
信瑞达石墨专业生产石墨电极压板类制品已有 30 年,在这类带弧面、多孔位的压紧件上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控弧面半径、弧面与底面的平行关系以及孔位与孔边距;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
就这类件而言,接单前我们一般会先和被压件对一遍:配的是新电极还是已经在用的电极、外圆的实测范围是多少、弧面按哪个尺寸配做。这几句对齐之后,弧面与孔的加工才有明确的落点;成组使用的件按组编号交付,装配时不需要现场再挑。
写在最后
石墨电极压板是个小件,要求却不小:它要把力稳稳地传过去,又不能在自己的薄弱处先裂开。弧面决定力怎么分布,孔边距决定它从哪里开始坏,预紧方式决定它能不能撑过初次装配——这三件事,两件在图纸与加工里定,一件在现场那只手上定。
如果您的现场正遇到压板装配后崩边、或者弧面贴不住导致压不紧的情况,可以把被压件的外圆尺寸、压板的现有图纸与装配方式发过来,我们按实际工况一起看问题出在哪一环。石墨在氧化性气氛与持续高温下会氧化损耗,这一点在多孔、薄壁的压紧件上表现得比厚件更快,选型时也要一并算进去。