信瑞达石墨·真空石墨烧结炉·技术专栏
真空石墨烧结炉:打开炉门先看那圈黑色炉胆,它凭什么扛住高温又不污染料?
真空石墨烧结炉,是在真空或保护气氛下把工件加热到高温、完成烧结等工序的设备。炉壳、真空系统和电控是它的"外壳",真正决定能不能把料烧好的,是炉膛里那套石墨热场——保温筒、发热体、承料台以及各类石墨连接件。这篇文章把炉子长什么样、石墨件在炉膛里分几层、各起什么作用、加工时盯哪几处、用在哪些行业,以及使用边界一并讲清楚。
信瑞达石墨 · 技术专栏
一、一台真空石墨烧结炉长什么样
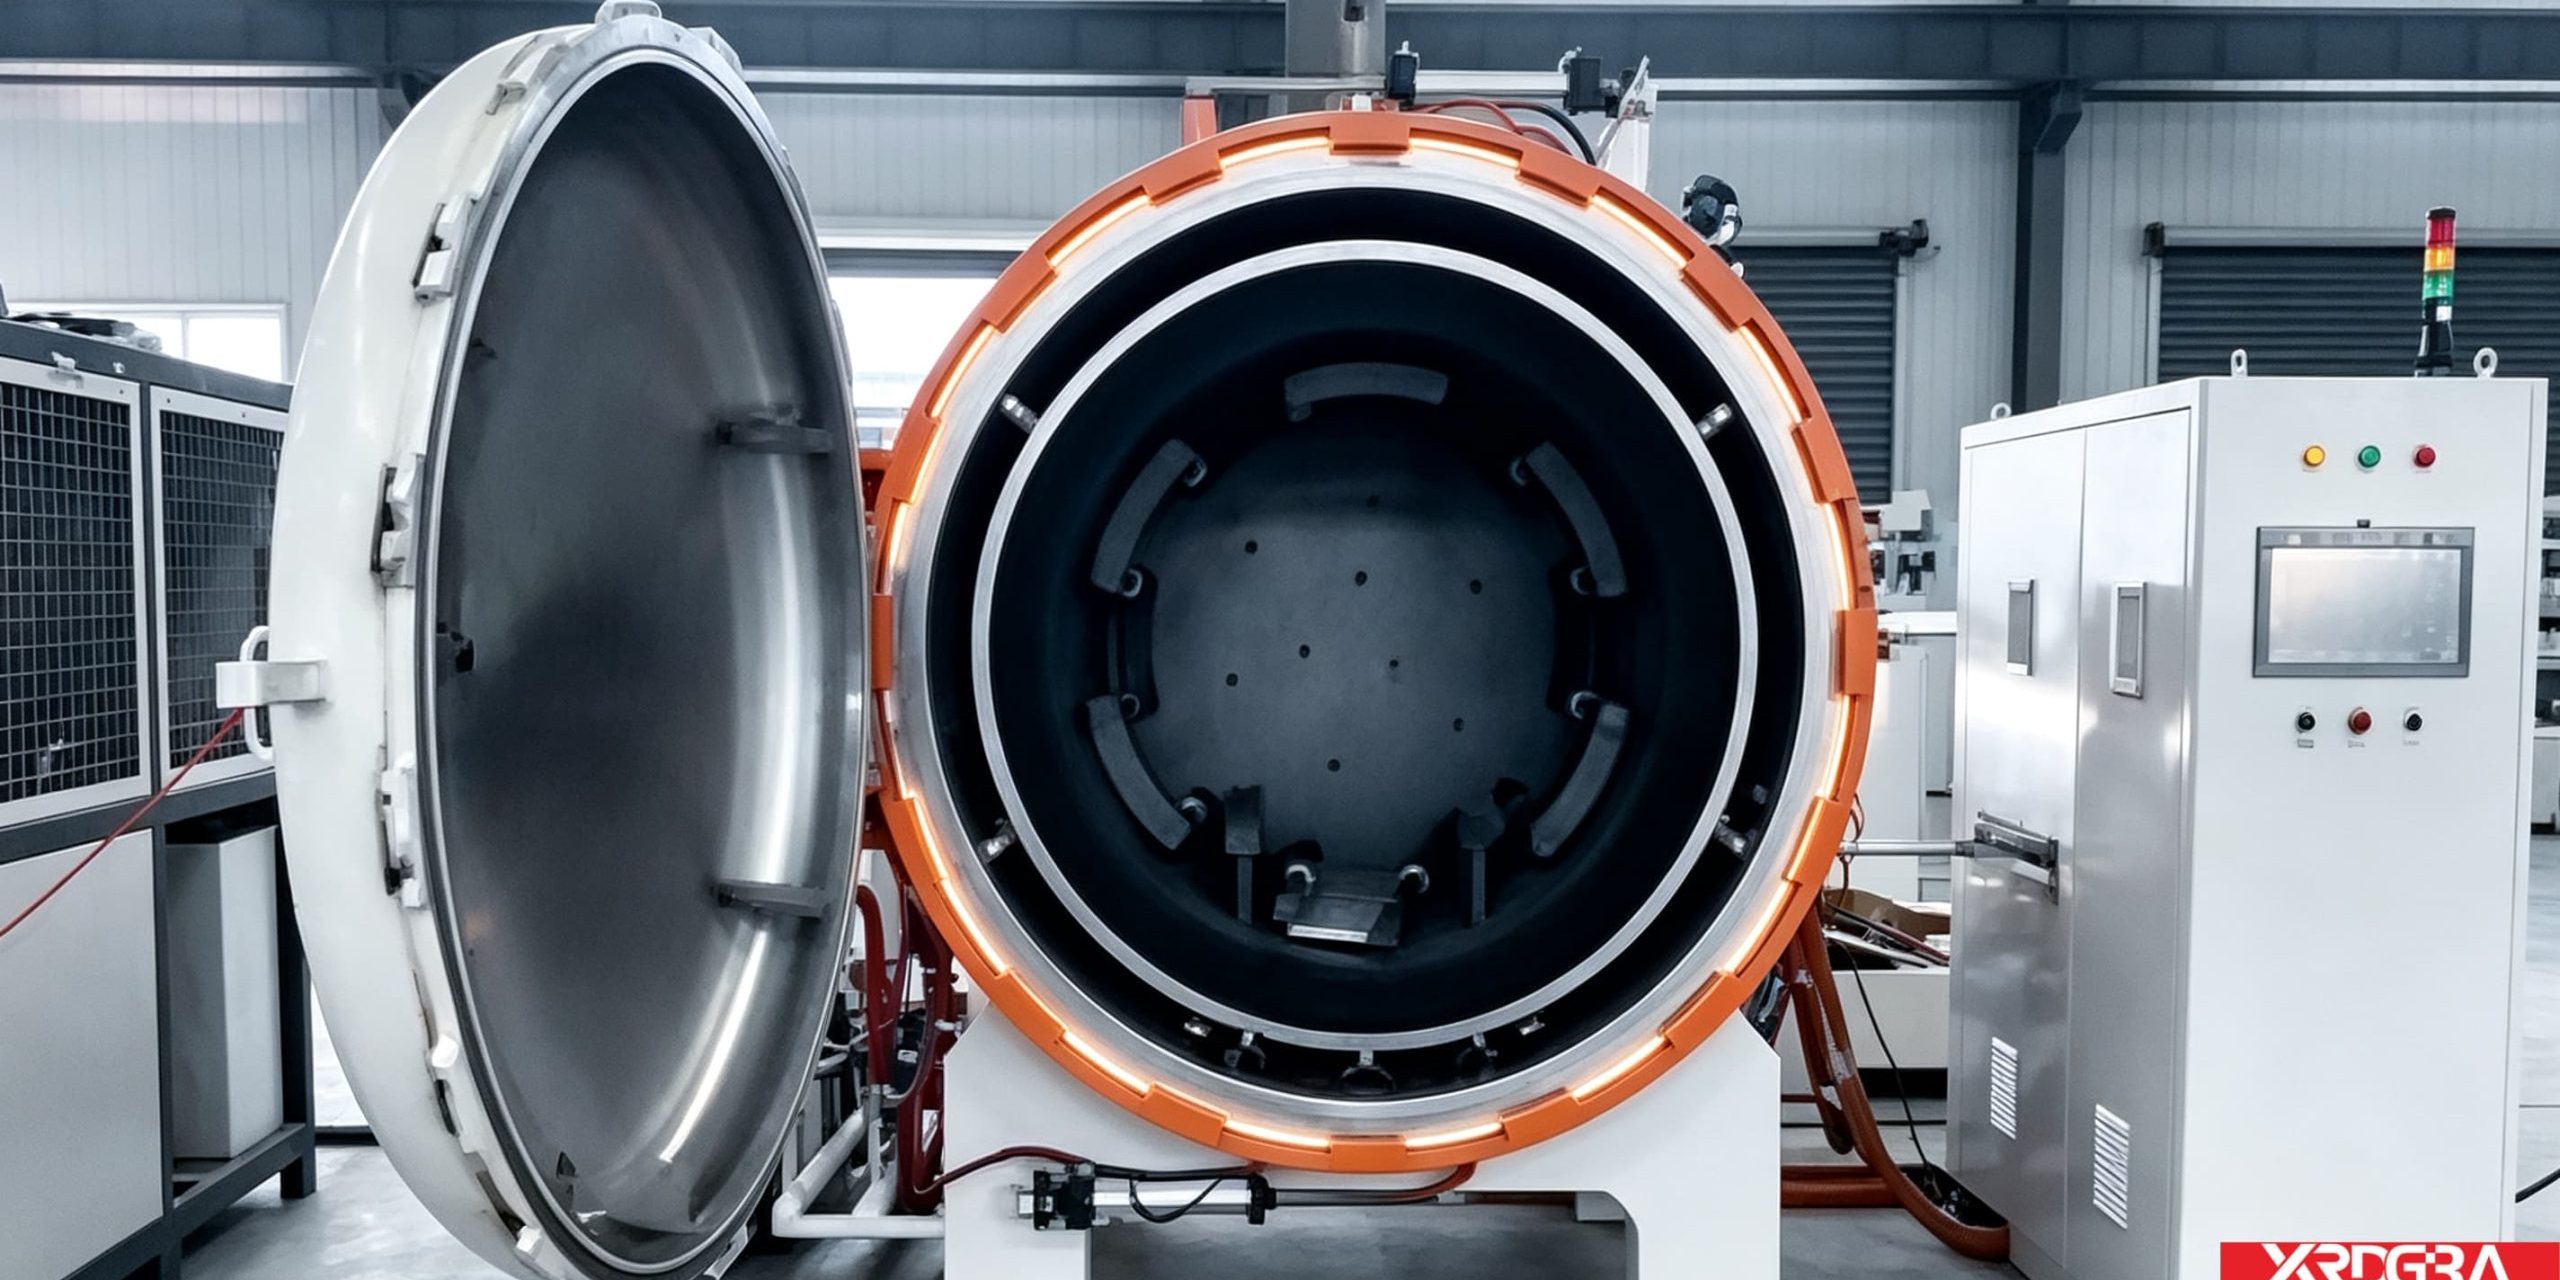
从外形上看,这类炉子通常是卧式圆筒形炉体:前端是一扇可开启的圆形炉门,门上带手轮与锁紧结构;炉口一圈密封结构把炉膛与大气隔开;炉门内侧与炉膛内壁衬着深色的石墨保温层,形成一个圆筒状的"炉胆";炉膛中心则是承料与发热区域,工件就放在那里被加热;炉体一侧配套控制柜,负责抽真空、通电加热与温度控制。
按用途归,它是一台在真空或惰性气体保护下工作的热处理设备,常见工序包括粉末冶金烧结、硬质合金与磁性材料烧结、陶瓷与金刚石制品烧结、真空钎焊、退火与石墨化等。而它的炉膛之所以被叫作"石墨炉",是因为炉膛里几类关键件——发热、保温、承料——都由石墨来做。石墨在这台炉子里既当"火",又当"被子",还当"托板"。
二、为什么炉膛里要用石墨来做热场
炉膛内部对材料的要求很集中:要耐得住高温、扛得住反复冷热、还不能把料弄脏。石墨在这几项上比较对路:
- 耐温能力突出:在金属发热体难以长期承受的温度区间,石墨仍能保持结构稳定,这是它做发热体与炉胆材料的基础;
- 热膨胀小、抗热震:炉子常年冷热循环,材料不易开裂、不易变形,尺寸相对稳定;
- 真空中不放气、不污染:真空环境下材料本身释放的杂质少,对高纯料、成色要求紧的工序比较友好;
- 易加工成复杂形状:圆筒、圆盘、棒料、螺纹、开缝结构都能按图加工,便于按炉型做出配套件;
- 可做成不同形态:既可用等静压高纯石墨做筒体与发热体,也可用石墨毡、硬质石墨毡做保温层,兼顾保温与轻量;
- 成本相对可控:相比难熔金属方案,石墨件的原料与加工更容易实现,更换也相对方便。
需要说明的是,这些优势都建立在真空或保护气氛这个前提下。一旦处在氧化性气氛,石墨件的寿命就会打折扣,这一点后面专门讲。
三、炉膛里那套石墨热场,分开看是几层
把炉膛从外往里拆,一套石墨热场大致是这样几层,各自的分工并不相同:
1. 炉门内侧的隔热层
炉门是炉膛上比较大的一个散热口,门一关就靠门内的石墨隔热层把这道口子封住,减少热量从这里散出去,同时也给门体的密封结构挡住直接的高温辐射。
2. 石墨保温筒(炉胆)
贴着炉膛内壁的那圈深色圆筒,是炉子的"被子"。它用低热导的石墨材料把热量尽量留在中心区域,让外壁温度明显低于炉膛内部,既省电,也保护炉壳与密封件。保温筒的厚度、拼缝与搭接方式,直接关系到热损大小。
3. 石墨发热体
这是炉膛里的"火",常见形态是纵向开缝的发热筒,也有发热棒、发热板等形式。通电后靠自身电阻发热,把炉膛升到工艺温度。发热体的壁厚是否均匀、开缝是否一致,决定了各段电阻是否一致,也决定了炉膛温度分布是否均匀。
4. 承料台与料盘
托住待烧工件的那一部分,可能是承料台、料盘,也可能是带凸点的烧结盘。它们负责把工件托稳、让受热与气氛更均匀,平面度是这类件的关键指标。
5. 连接与配合件
还有一类容易被忽略的件:电极连接件、支撑柱、隔板、垫块等。它们不显眼,但负责把发热体接上电源、把承料台架到合适高度、让各层之间保持应有的间隙。热场里"打配合"的默契,多半就体现在这些件上。
四、热场用石墨件,加工时要盯住哪几处
- 发热体的均匀性:壁厚与开缝尺寸要控稳,否则各段电阻不一致,容易出现局部过热、局部温度不足,炉膛温度分布也就跟着差;
- 保温层的拼缝:多层保温筒的接缝应错开布置,避免形成直通的散热路径,把"被子"的保温效果削弱;
- 圆度与同轴:保温筒、发热体、承料台要尽量同心,偏心会让局部偏热,也容易造成装配干涉、装配困难;
- 承料台的平面度:托料是否平稳、工件受热是否均匀,很大程度取决于这一项;
- 孔位与配合尺寸:电极位置、测温与观察孔位、支撑柱高度,都要按图加工,热场里几件之间的间隙也要留够;
- 表面与毛刺:加工面的毛刺、崩边要清理干净,避免掉屑落在料上造成污染。
五、一套石墨热场是怎么做出来的
热场件通常是按炉型定制的,典型流程大致如下:
- 定工况:先明确炉型与炉膛有效尺寸、使用温度区间、气氛条件、工件形态与承重;
- 选牌号:按纯度、密度、强度、热导等要求匹配材料,筒体与发热体、保温层、承料件往往各选各的料;
- 分别加工:保温筒、发热体、承料台、连接件按图逐件加工,控好各自的公差与形位要求;
- 配合核对:按炉型做尺寸复核或预装,确认各件的同轴、间隙与装配顺序,避免到现场装不上;
- 分级交付:按炉次或按件交付,并附关键尺寸核对结果,方便现场对号入座。
这里的关键仍是按图加工。同样是真空烧结炉,炉膛大小不同、工艺温度不同、工件不同,热场各件的尺寸与配置差别都不小,所以这类件多数属于定制件,而不是标准库存件。
六、主要用在哪些地方
| 用途 | 典型应用 |
|---|---|
| 粉末冶金 / 硬质合金 | 压坯与合金制品的真空烧结,对温度均匀性要求较高 |
| 磁性材料 | 烧结与热处理,看重不污染、气氛可控 |
| 陶瓷 / 金刚石制品 | 高温烧结与致密化,需承载稳定、无掉屑污染 |
| 光伏 / 半导体 | 高纯石墨热场件作发热、保温与承载配套 |
| 碳材料 / 石墨化 | 高温石墨化处理,热场件需耐受更高的温度区间 |
凡是需要在真空或保护气氛下把工件加热到高温、又看重温度均匀与洁净度的工序,这类炉子都比较常见。具体到某一台炉子该配多大的炉膛、发热体怎么开缝、保温层做几层,要结合炉型与工艺来定。
七、使用边界,比炉膛大小更需要先想清楚
石墨怕的不是热,是热加氧气的组合。真空石墨烧结炉之所以叫"真空",有一半原因就落在这里——把氧气抽走,石墨的热场件才能长久地用下去。
石墨在空气等氧化性气氛、温度持续偏高时会发生氧化损耗,保温筒会变薄、发热体截面会减小,碎屑还可能落到料上造成污染。真空或惰性气体保护正好避开这个问题,所以这类炉子的热场件在这类环境中用得更久。
除此之外,还有几处工程上要留意:一是炉内气氛的洁净度,抽真空的到位程度、惰性气体的纯度、炉内水分含量,都会影响石墨件的实际损耗速度;二是冷热循环,频繁的急冷急热会加速热疲劳,升降温速率宜按工艺平稳执行;三是机械损伤,热场件多数偏脆,装取工件与更换件时要避免磕碰、撞击;四是配合性,石墨件与炉体金属件、与相邻石墨件在热膨胀上要尽量协调,避免受热后卡滞、错位或悬空;五是更换节奏,热场件属于消耗性部件,按实际损耗情况成组更换,往往比单件换更省事。
八、关于信瑞达石墨的真空炉热场件
信瑞达石墨专业生产真空石墨烧结炉用石墨热场件及各类石墨制品已有 30 年,在圆筒类、圆盘类与异形石墨件的按图加工上积累了丰富的工艺经验。我们按照客户提供的图纸精准加工、严控尺寸公差与形位要求,产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。
针对这类炉子,我们可承接保温筒、发热体、承料台与料盘、电极连接件、支撑柱与垫块等石墨件的定制加工,也支持来图来样、按炉型配套。比较稳妥的做法是先明确炉型、有效尺寸、使用温度区间与气氛条件,再据此匹配材料牌号与加工精度,让热场各件在对应工况中彼此配合到位。
写在最后
真空石墨烧结炉好不好用,炉壳与电控只是门槛,真正的功力在炉膛里那套石墨热场:保温筒管住热损,发热体管住温度分布,承料台管住托料,连接件管住配合。石墨件的优势在耐高温、抗热震、真空中不污染,可按炉型做出成套件;但氧化防护、气氛洁净度、冷热循环与配合设计同样不能省。把炉型、温度、气氛和工件先定清楚,再谈各件的材质与精度,是较稳妥的做法。具体工况仍建议结合实际参数确认。