信瑞达石墨·方形石墨坩埚·技术专栏
方形石墨坩埚:装熔体的容器做成方的,图的是什么?
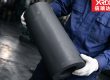
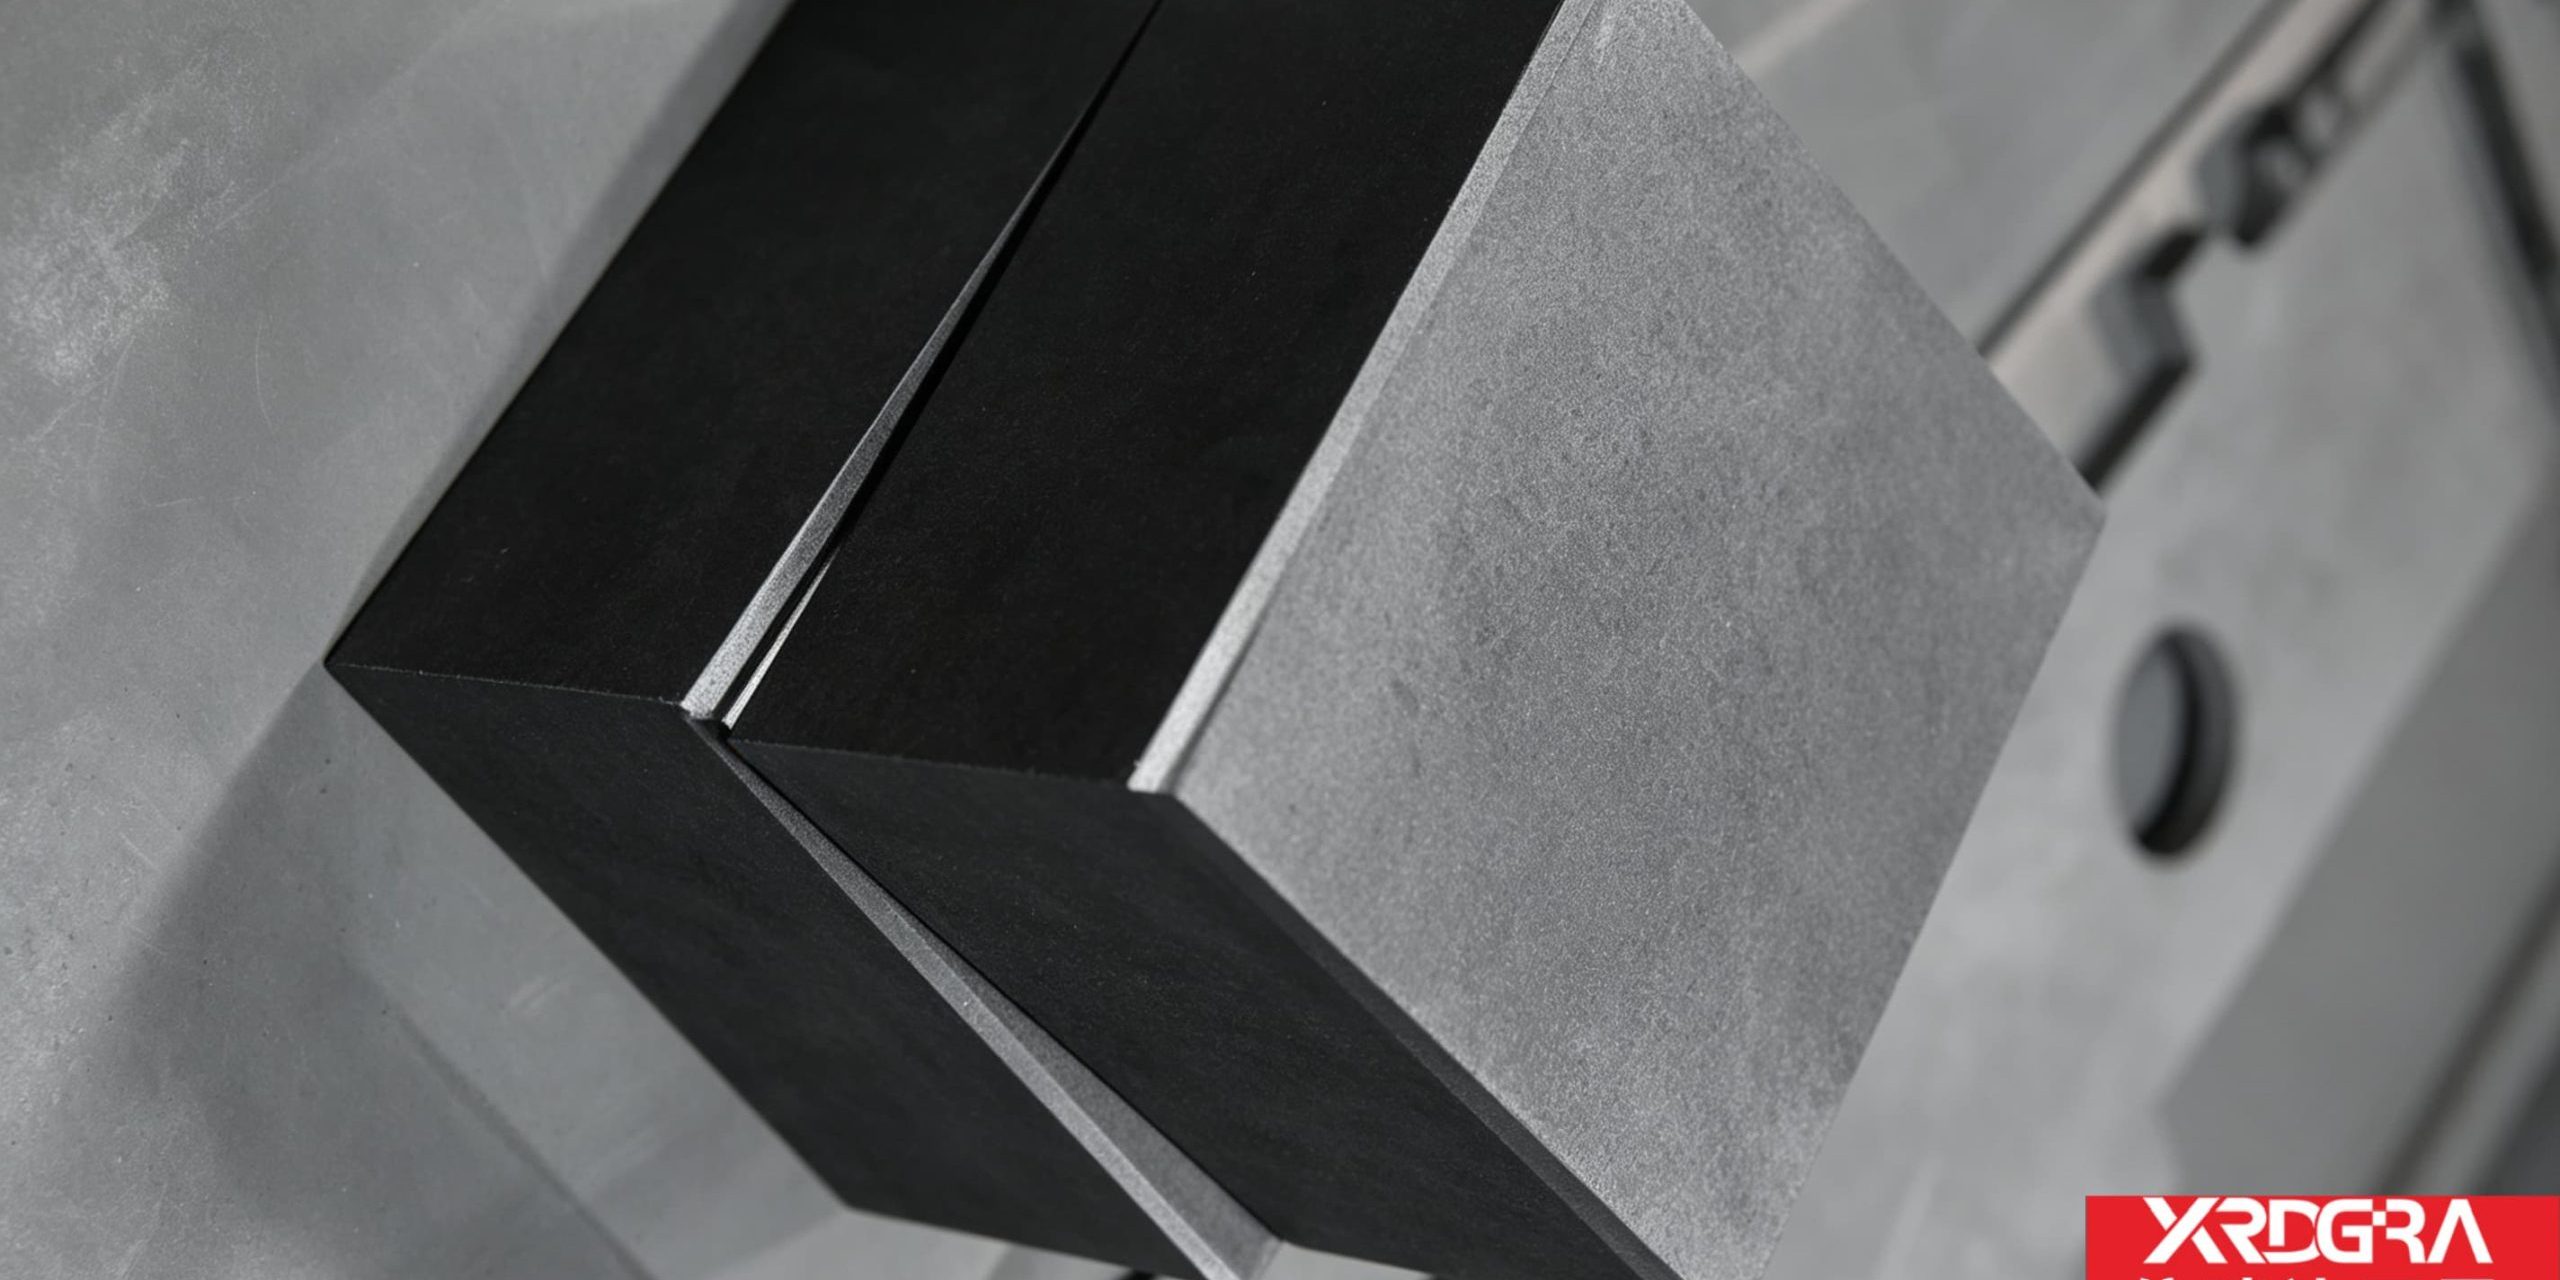
照片里这件是方形石墨坩埚:四壁平直、口沿齐平、内腔转角做小圆角过渡,外壁留有加工纹路,整体是一个规整的方形容器。坩埚在多数人印象里是圆的,做成方形是另一条思路。这篇文章把它是什么、方形到底图什么、这个形状上有哪几处讲究、方形件加工比圆件难在哪、材料怎么选、用在哪些地方,以及使用边界一并讲清楚。
信瑞达石墨 · 技术专栏
一、方形石墨坩埚是什么
方形石墨坩埚,是内腔做成方形或长方形的石墨坩埚,用来在高温下盛装熔融金属或物料,做熔炼、保温、熔化、承载。它的基本结构与圆坩埚一致:壁、底形成容纳熔体的腔体,口沿承接盖板或便于夹持;区别只在外形——一个把腔体做成回转体,一个把腔体做成方腔。
这个外形差别不是随意的。圆坩埚工序成熟、受力均匀,是被长期验证过的形状;方形坩埚出现,多半是被设备与工位逼出来的:炉膛是方的、托板是方的、模具与坯料是方的、一炉要摆好几只,这时候圆形的"边角余量"就浪费了。所以两者不是谁替代谁,而是各归各的场合。
还有一点值得说清:方形坩埚按壁与底的关系,有整体掏料与分体拼装两条路。整体掏料是从一块石墨坯料上把方腔直接加工出来,结构一体、没有接缝;分体拼装则是壁板与底板分别加工后通过粘接或螺纹等方式组合。照片这件外形上更接近一体式,壁厚沿高度方向看比较规整。具体形式要看图纸与用途,两条路的取舍后面会讲。
二、方形到底图什么
把坩埚做成方形,好处集中在"空间"和"取放"两件事上:
- 空间利用率更高:方形容器在方形炉膛、方形托板上并排摆放时,之间的缝隙小,同样容积能多摆几只,或者同样摆几只能把坩埚做大一些。对以"装一炉料"为计量单位的场景,这部分余量是直接的成本差;
- 便于夹持与自动取放:四壁是平的,夹钳、机械手、抓取工装容易找到贴合面,不容易打滑;圆坩埚靠夹持点受力,方形件可以沿整面贴合夹住;
- 与方形配合件好对接:炉内的方形托板、方模套、方坯料、方形承烧件,与方坩埚在边界上贴合得更好,定位与堆叠都比较直接;
- 与方坯形状匹配:做方锭、方坯、方形烧结坯的场合,方腔出方料,后续切磨余量小;
- 便于叠放与分区:方形容器天生适合上下叠放与并排分区,炉内布局好排;
- 内腔容积按需分配:长方形腔体可以按料的形状做长宽配比,把炉内有效空间用得更充分。
要坦然说明的是,方形也带来了代价:内腔的四个转角是应力容易集中的位置,同一壁厚下方形件的受力状态不如回转体均匀,急冷急热时转角与底角更容易出问题。所以方形坩埚做得是否好用,很大程度上就看转角、壁厚和底角这几处处理得怎么样。
三、这个形状上有四处讲究
1. 内腔转角——做小圆角,别做尖角
照片里能看到内腔转角并非尖锐的直角,而是留了一点圆角过渡。这是方形件里很关键的一处细节:尖角处应力集中明显,加热与冷却时容易成为裂纹起点;留出圆角后,应力分布相对平缓,转角处的材料也更耐反复热循环。圆角的大小通常按图纸来,过小起不到缓解作用,过大又会牺牲有效容积、还容易挂料。
2. 四壁的平直与壁厚均匀——平是表面的,匀才是里子
方坩埚的四壁看起来"平就行",实际上更该盯的是壁厚沿高度、沿宽度是否一致。某一侧壁厚偏薄,那一侧的强度与热阻就跟别处不同,升温降温时膨胀量也随之不同,壁板容易朝薄的一侧鼓或翘;壁厚不均还会让整只坩埚的重心偏移,装炉叠放时受力不均。所以加工方坩埚,内外壁的去除量要对着做,不能只顾外面好看。
3. 底与侧壁的过渡——底部转角是应力汇集处
底和侧壁相接的那一圈,是方坩埚受力比较集中的位置:自重、料重、叠放压力都汇到这里,热应力也在这里叠加。工程上通常在这一圈做圆角或斜角过渡,避免局部出现锐边。底面本身则要求平整——底面不平,放在托板上就是点接触,重的坩埚容易压出缺口甚至裂开。
4. 口沿——齐平、倒角、不崩边
口沿看着只是"边",作用不少:要与盖板贴合、要被夹钳夹取、也可能是叠放的承力面。口沿要做齐平,不能高低不一;边缘要倒角或轻微修饰,避免薄边崩口。石墨偏脆,口沿是薄壁相对容易受伤的位置,一旦磕出缺口,缺口往往在后续热循环里继续扩展。
一句话概括这件的结构逻辑:四壁平直决定装得下,转角圆角决定扛得住,底角过渡决定压不裂,口沿齐平决定配得上。方坩埚的好用与否,基本都落在这四处。
四、方形件加工,比圆件难在哪
同样是从石墨坯料上做出一只坩埚,方形件的加工难点和圆件并不相同:
- 深腔掏料与清角:方腔要从坯料里"掏"出来,刀具在深处悬伸长、刚性下降,容易让刀与震动;方腔四个角是清角位置,刀具走到角上受力突变,角部尺寸与表面质量都比较难控;
- 壁厚一致性:方腔有四个面,每个面都要与外侧对应,基准得多换几次,稍不留意就会一边厚一边薄;
- 口沿薄壁易崩:掏到口部时壁已经很薄,切削力稍大就会崩边,加工顺序与进给方式要提前设计;
- 大尺寸件易变形:方形容器越大,壁板越长,夹持与切削带来的变形越明显,装夹方式与支撑点要专门考虑,夹得过紧可能在壁上留下暗伤;
- 粉尘与清屑:方腔四角容易积存石墨粉尘与碎屑,加工后要逐面、逐角清理,残留的碎屑在装炉后会落到料里,对成色要求高的场合是直接的污染源;
- 分体件的组合质量:走拼装路线时,接缝的处理直接决定使用表现——接缝要贴合、粘接要可靠留出热膨胀余量,否则热循环下接缝处易渗漏或开裂。
因为这些环节都按图纸与用途变化,方形石墨坩埚基本是定制件:内腔长宽配比、壁厚、转角大小、口沿形式,换个产品就可能换一次,很难给"通用尺寸"。
五、材料怎么选
方形坩埚常用的石墨材料有几条路线,选哪条看用途:
- 等静压石墨:各向同性程度较好,各方向性能差异小,大尺寸方件在受热与受力上的一致性相对好,适合尺寸较大、对均匀性有要求的场合;
- 模压石墨:成型效率高、成本相对可控,适合尺寸适中、批量供货的常规坩埚;
- 高纯石墨:灰分控制得较严,对成色与纯度敏感的场景(如高纯金属、半导体相关工序)更适配,需要关注灰分与杂质元素是否在客户要求的范围内。
需要提醒的是:石墨材料的密度、抗压强度、抗折强度、热导率等指标随牌号与规格变化,同一名称下不同牌号的差异不小,具体数值请以对应牌号的技术条件为准,选型时不建议只看一个名称就下结论。真正的做法是把使用温度、气氛、装什么料、保温多久、是否叠放这几件事说清楚,再据此定牌号与壁厚。
六、主要用在哪些地方
| 应用场合 | 方形结构在这里的作用 |
|---|---|
| 有色金属熔炼 | 金、银、铜等熔炼与保温,方腔便于与方形炉膛、托板配合,取放便于夹持 |
| 合金与稀土熔炼 | 多只并排或分区装炉,方形能提高炉内空间利用率 |
| 真空蒸镀 / 镀膜蒸发源 | 方形腔体与方形工件、均匀布料的场合配合 |
| 粉末冶金与烧结承载 | 盛装粉料或坯料入炉,方形便于与承烧板、料盒配套排布 |
| 方坯 / 方锭铸型 | 方腔出方料,减少后续切割与加工余量 |
| 实验室熔样与小试 | 小尺寸方坩埚按需定制,便于在既有炉型内布置 |
总的判断标准不难:当炉膛、托板、坯料或工位是方的,或者需要在有限空间里多摆几只时,方形坩埚比圆坩埚更划算;反过来,如果空间不受约束、更看重受力均匀与热循环稳定性,圆坩埚这类回转体仍然是有依据的选择。具体到某台设备用哪种,要结合实际布置来定。
七、使用边界:气氛、热震、相容性三件事
石墨怕的不是热,是热加氧气的组合。这一条对方形坩埚同样成立,也是它多见于真空炉与保护气氛炉的原因。
石墨在空气等氧化性气氛、温度持续偏高时会发生氧化损耗。方坩埚的口沿和薄壁部位比表面积大,往往先出现变薄、发白、起皮,继而影响强度与容积。真空或惰性气体保护能避开这个问题;若要在含氧环境使用,需要对损耗有预期并做相应防护。
除了气氛,还有两点要留意:
- 热震与冷却方式:方形件的转角与底角是应力集中处,急冷急热更容易在这些位置出问题。升降温速度宜平稳,避免直接把高温坩埚暴露在冷料或强气流中;出料后也不建议马上用冷料补炉;
- 与熔体的相容性:铝、硅这类与碳亲和性较强的熔体,在高温长时间接触时可能与石墨发生反应生成碳化物,既影响坩埚表面状态,也可能给料带来影响;金、银、铜等相对温和,但仍然要结合温度与保温时间评估。若工序对纯度或挂渣有要求,选材(例如改用灰分控制更严的牌号)或是否做表面处理,都建议先小批验证再放量;
- 夹持、装炉与叠放:方形件靠平壁夹取,夹力集中或单侧受力容易在壁上留痕甚至压裂;叠放时底面要平整、受力要均布,中心不要单点硬承;挂渣与残料不要用硬器猛刮,避免在壁上刮出缺口。
八、关于信瑞达石墨的方形坩埚
信瑞达石墨专业生产方形石墨坩埚及各类石墨容器件已有 30 年,在方腔掏料、壁厚控制与转角处理这类按图加工上积累了丰富的工艺经验。我们按照客户提供的图纸精准加工,严控内腔尺寸、壁厚一致性与转角、底角过渡等关键尺寸的公差,产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。
对方形坩埚,我们通常建议先把四件事讲清楚:装什么料、使用温度与气氛、是否需要叠放、以及炉内配合件的尺寸关系。这几项定了,内腔长宽配比、壁厚、转角大小、材质牌号与是否分体拼装才有依据;如果工况不太确定,也可以先做小尺寸件或单只试样验证,跑通一轮再看是否放量,试错成本相对可控。
写在最后
方形石墨坩埚是"被空间和工况逼出来的形状":它靠平壁换来更高的空间利用率和更方便的取放,代价是转角与底角的应力集中,以及加工时更麻烦的清角与壁厚控制。判断它合不合适,看的是炉膛、托板、坯料是不是方的,以及空间需不需要压榨;判断它好不好用,看的是转角留没留圆角、壁厚匀不匀、底角过渡与口沿处理得到不到位。把料、温度、气氛和配合关系先定清楚,再谈内腔尺寸、壁厚与牌号,是较稳妥的做法。具体工况仍建议结合实际参数确认。