信瑞达石墨·真空炉石墨发热体·技术专栏
真空炉石墨发热体:真空里没有对流,热量靠什么送到工件上?
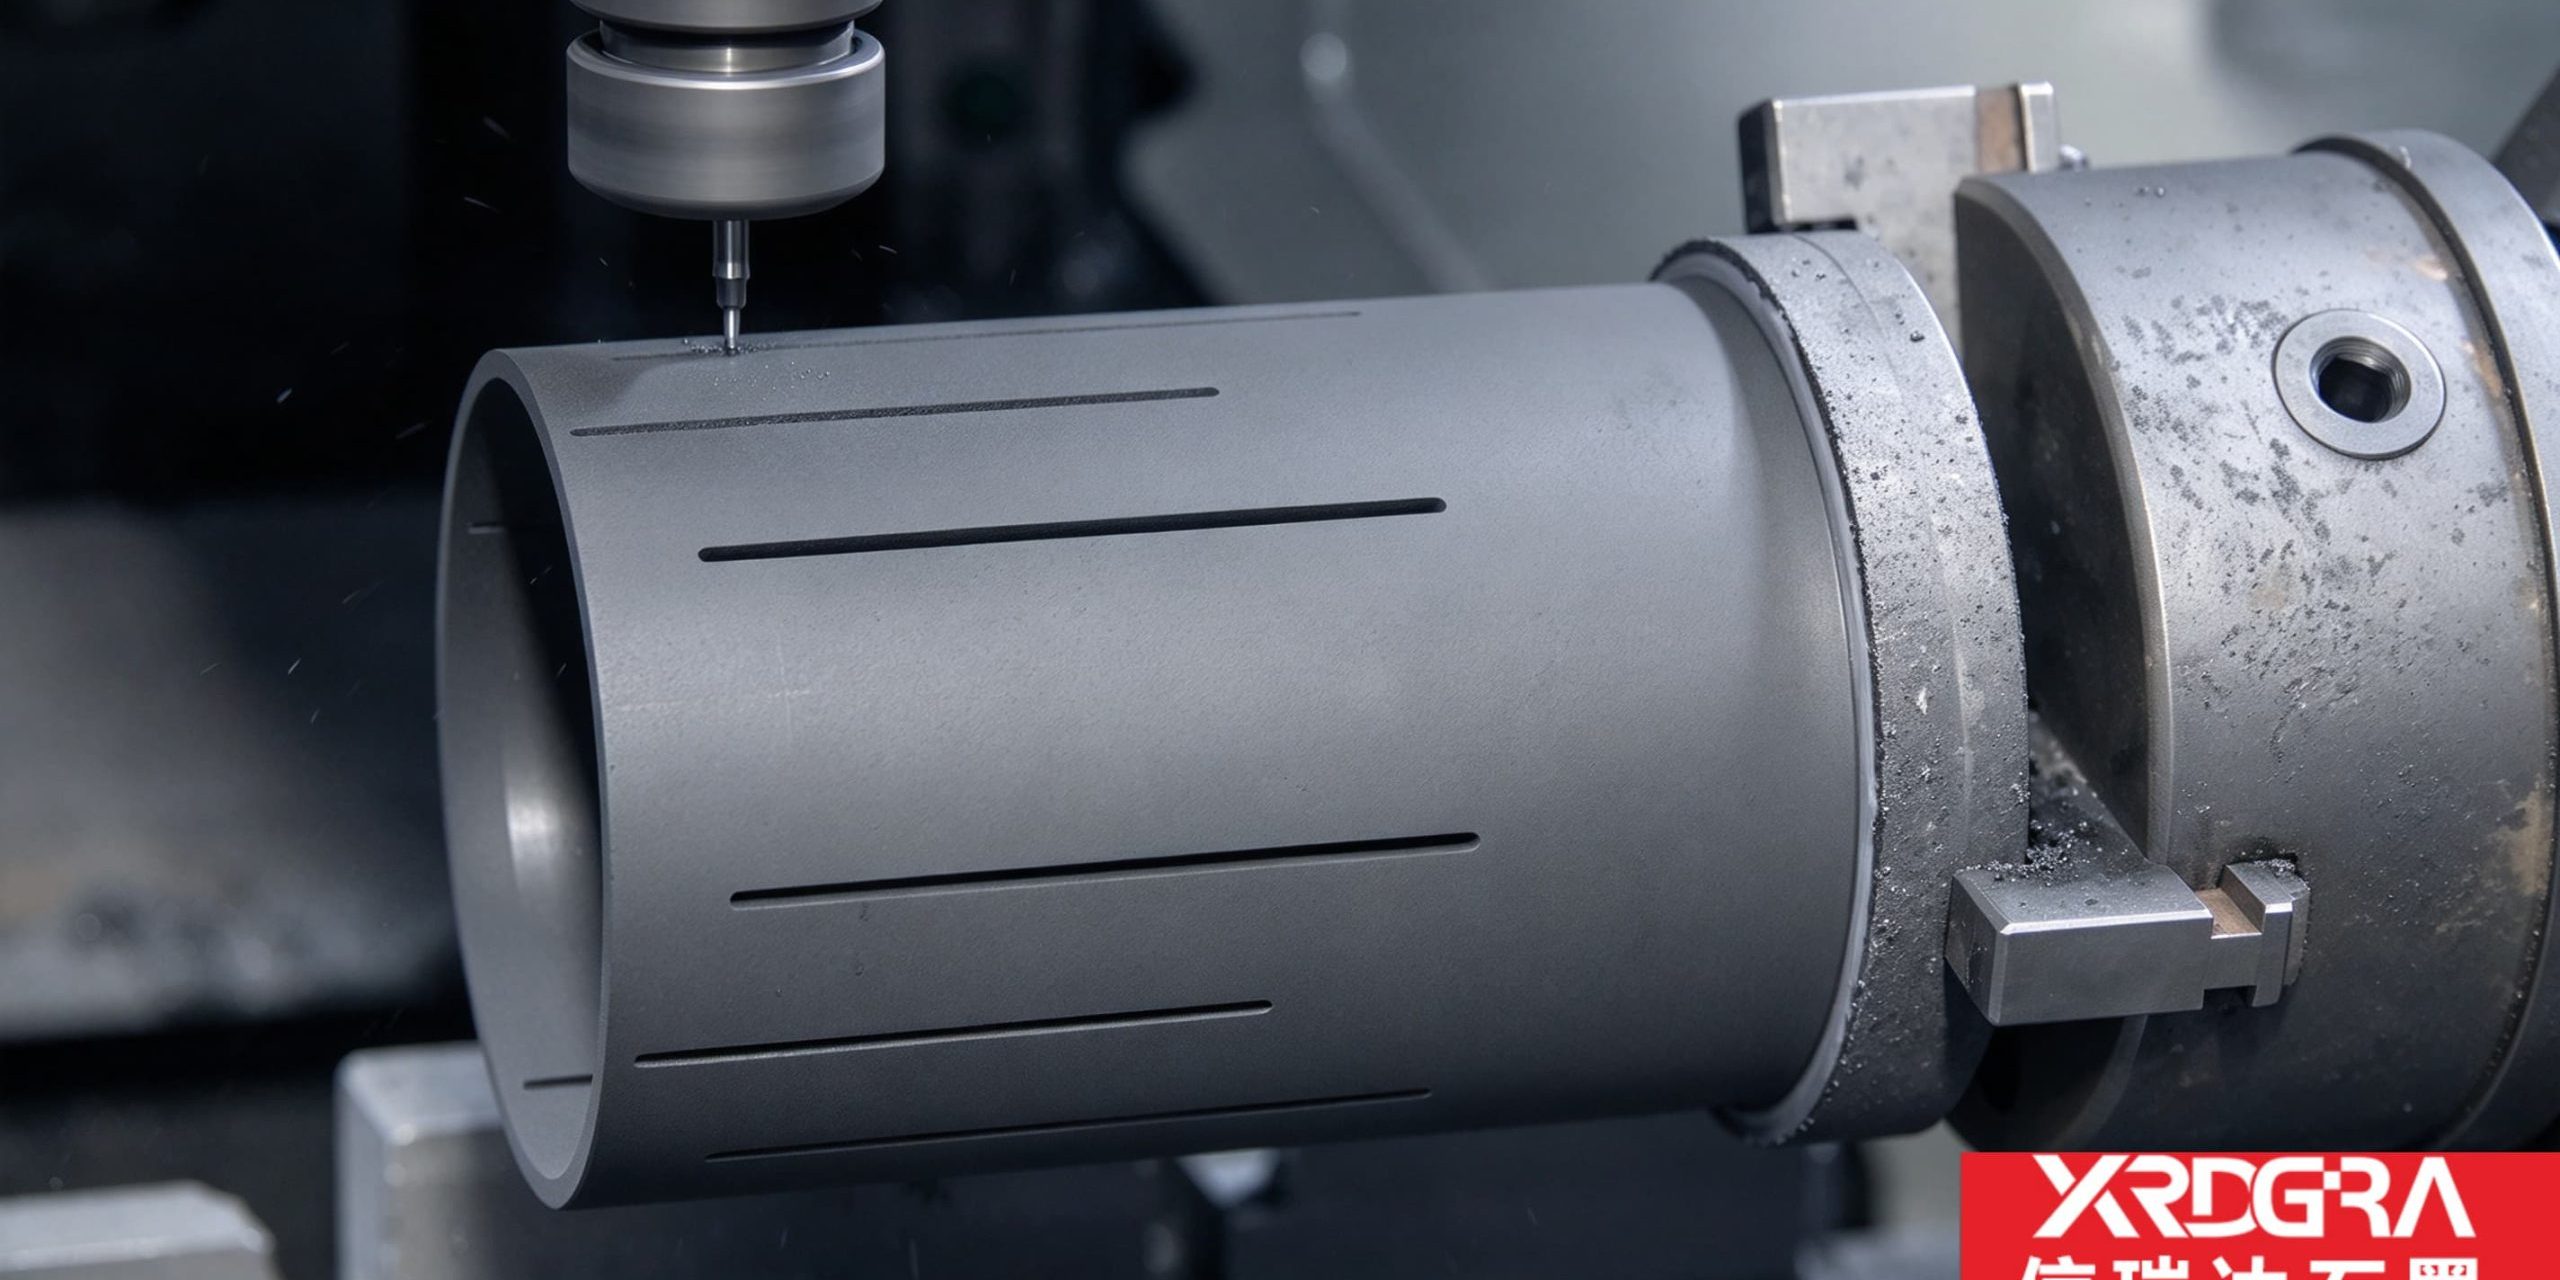
真空炉的炉膛要升到工艺温度,石墨发热体就是那口热量的来源。可在真空环境里,热的传递方式跟带气氛的炉子并不一样——没有气体帮忙对流,热量主要靠辐射走出去。所以这只"筒壁上开着一道道竖缝"的石墨圆筒被做成把炉膛围起来的形状,也因此在布置、洁净、配合与换件判断上,有一整套自己的账。
信瑞达石墨 · 技术专栏
真空炉、气氛炉、热处理炉里用的电阻发热元件,发热原理是一样的:电流从炉体电极引入,经过元件本体,靠自身电阻把电能转成热能。但热量发出来之后往哪里走、走得匀不匀、路上会不会带上脏东西,真空环境给出的答案跟常压气氛炉不一样。所以同样是"一段开了竖缝的石墨圆筒",装在这两类炉子上,要盯的账并不完全相同。这篇文章讲真空炉这几笔。
一、发热是它的活,"把热送到料上"才是真空炉给出的题
先把它干的活说清。一段石墨圆筒要发多少热,起点并不在形状上,而在电上:炉子需要多大功率、供电电压是多少,大致定下了元件该有的总电阻;电阻又由电流走过的那条路有多长、截面有多大决定。对一段圆筒来说,这两个量都不在筒的外轮廓上,而是藏在筒壁上那些竖缝里——缝把筒壁划成一条条并列的"带",每条带就是一段电阻。电流沿着带走,走到带的末端无路可走,就拐进相邻那条带继续走,绕着筒壁一圈圈蛇行前进。缝开宽一点,这条带就细一点,截面小一点,电阻大一点;缝的排法变了,电参数跟着变。这条道理,做石墨发热元件的厂子都绕不开。
真空炉跟常压炉真正不一样的地方,在热量发出来之后。常压炉的炉膛里有气体,热量可以靠气体对流带到工件上;真空炉里气体被抽得极稀薄,对流这条通道基本被拿走了,热的传递主要靠辐射——高温表面把能量以辐射的形式送出来,被周围温度较低的表面吸收。这条路有两个特点,直接决定了发热体该长成什么样、该摆在哪里。
其一,辐射传热对温度非常敏感。温度越高,辐射出去的能量增长得越快。所以真空炉升温靠后的那一段,发热体的热量输出会明显上去,炉内温度爬升的速度与功率的匹配关系,跟常压炉的手感不同。
其二,辐射是"看得见才收得到"。两个表面之间的相对位置、有没有被别的件挡住,直接决定热量能不能落到该落的地方。这在常压炉里被气体对流掩盖了一部分,在真空炉里却被放大出来。
两件事合起来,就解释了为什么真空炉里常见的做法是把受热区"围起来"——用筒形或包围式的布置从四周包住炉膛,内壁朝向工件、坩埚与料筐,圆周方向都"看得见"发热面,均温性才容易做出来;而不是把几根棒插在炉膛一边。也解释了一个常被忽略的取舍:一件发热体发多少热是一回事,发出来的热有多少真正落到料上、落得匀不匀,是另一回事。真空炉里这两件事并不等价,发热体与料的距离、隔热屏的位置,都会改变后一件事。
二、关口一·洁净:真空炉的洁净没有旁路可退
常压炉里炉膛有气流,少量挥发物还能被稀释、被带走;真空炉里气体被抽走了,从炉内任何一处跑出来的东西,都会在一片几近无物的环境里直线传播,落到工件表面、落到发热体表面、落到隔热屏上。真空炉的洁净之所以被反复强调,就因为它没有可以退让的那条旁路。
石墨能在真空炉里当发热体,一条重要理由是它在真空与惰性气氛下相对稳定、放气量少,不像某些材料那样在高温低气压环境里挥发明显。可这个前提要成立,本体和表面都得是干净的。
- 料端的杂质:灰分中夹带的金属元素、原料与工序里带进来的残余,在真空高温下都可能变成污染源,轻则附着在制品表面,重则干扰工艺结果。所以真空炉用的发热体通常走高纯料——高纯等静压石墨组织均匀、各向性能接近,各方向的截面电阻一致,发热更容易做匀,杂质残留的水平也更低。
- 加工带入的污染:刀具与工装磨损物、粉尘、包装接触,都会把"纯"这件事往回带。开缝、掏槽之后要逐条清粉清缝,把缝里、内腔与盲孔里的粉清出来;棱边去毛刺,避免运转中掉粒。
- 流转与包装:成品单件包装、防磕碰,减少运输途中磨出新的粉;与石墨件接触的工装辅料尽量避开易带入金属污染的方案。
一句话:真空炉件的洁净不是靠出厂检验挑出来的,而是靠料端和工序一路守下来的。
三、关口二·自身受热也要匀:升降温与热应力
真空炉的升降温节奏常按工艺自由安排,有时升降都快。石墨抗热震的能力相对不错,但它吃亏的地方不是温度高不高,而是同一件上的温差大不大——温差一大,照样会裂。
发热体自身也要受热均匀。壁厚偏薄的那一段,截面小、电阻大,通过的电流密度更高,发热更快;如果它同时散热条件还更差,两头一起作用,这一处就要偏热。长期偏热的那一段,是这类件的常见失效起点。
还有一层:真空里散热只能靠辐射,而辐射的强弱跟表面温度、跟周围有没有承接的面都有关系。于是外表面与内表面的冷却速度可以差出不小的距离,紧挨着发热体的那几排件与外围的件,也会走出不同的温度。这也是为什么在真空炉里,壁厚均匀与缝的排布均匀不只是电参数的事,同时也是热应力的事——要让每条带通过电流时产生的热量、与它能散掉的热量,彼此相称。
四、关口三·装配:谁跟谁贴着,热态下说了算
一件真空炉发热体装进热场,四周都是要配合的件:一端或两端接电极与导电件,外侧是隔热屏,内侧是坩埚、料筐或料盘,下面还有支承件与绝缘件。件与件之间的接触状态,在真空炉里分量更重。
- 端面与电极的接触面:端面要平整,并且垂直于筒身轴线,接触面要贴合。接触不良的地方接触电阻偏大,通电时就在那一圈局部发热。这类问题从外面看不出来,却常常是发热体失效的起头。
- 与隔热屏之间的距离:宜匀。间距不均,各处被遮挡的程度与散热条件都不同,圆周方向就会走出温差;装的时候一边贴、一边空着,等于人为造出一条不均的路径。
- 与支承、绝缘件的热膨胀协调:石墨件之间、石墨与金属件之间、石墨与绝缘件之间,线膨胀系数本来不同,冷态装得上不代表热态不受力。石墨抗拉抗弯偏弱,热态下被顶住、被拉住的力集中在局部,容易在那里起裂。真空炉的内部结构往往层层相套,一层变形还会被旁边几层接着放大,这一条格外要提。
- 立式安装的自重与找正:筒身立起来,下端承重、上端找正,热态下筒身会沿径向与轴向膨胀。支承方式要既能承重,又给热态变化留出余地。
- 缝口与口沿的保护:这是筒壁上的薄处,装炉、取件、清理时容易被碰伤。装配前对这些位置的检查与保护,是低成本也高回报的一步。
把话说白:真空炉里的发热体不是单独在干活,它跟电极、隔热屏、支承绝缘件是一组在配合的件。有些发热体不是用坏的,而是装上那一刻接触与间隙就没理顺,隐患在升温之后才露出来。
五、它在真空炉里的寿命账:怎么判断该换件了
石墨发热体的电阻不是一辈子不变的。服役过程中筒壁与缝壁逐渐变薄,截面变小、缝变宽,电阻随之上升;在同样的电压下,输出功率往下掉,现场就表现为炉温上不去、升温变慢、同炉温差变大。这属于消耗性变化,是正常现象,但要能被看见。
失效一般从这几处起头:壁厚偏薄处或电流密度偏高的位置先局部过热;缝端、口沿这些薄处先崩口;反复升降温的热震在这些位置留下裂纹;与电极的接触面接触电阻偏大,也会在那一圈先出问题。这几处的共同点是位置大多在受力或受流的转折处,所以加工、吊装、装配里反复强调护住它们。
比较实用的做法是定期测量电阻并记录。拿到一串变化趋势,比单次判断"坏没坏"有用得多,也便于安排换件时机。成组使用的一批,宜成组更换,避免新旧混用导致功率分配不均,炉温均匀性跟着受影响。
边界也要一并说清。真空或惰性气体保护的环境,正好避开了石墨在氧化性气氛下会氧化损耗这一点,这是它在这类炉子里用得多的原因;但真空维持不住、或者工艺中引入了氧化性气体时,石墨仍会氧化损耗。这不是发热体自己能解决的问题,需要结合炉况一起判断。说到底,石墨的长处是"高温、洁净、可按图成型",它是一项专用方案,并不是所有加热场合都非它不可。
六、加工端要盯的几处
- 坯料规格与出材率:这件是从整块料里掏出来的,大直径长筒对坯料规格有要求,而大规格高纯坯的供应有限。中心料与外圈余料怎么用,直接决定这类件的成本结构——它未必是"越大越贵",而是"越费料越贵"。
- 内外圆的同轴与壁厚均匀:车内外圆尽量在一次装夹里完成,把壁厚差控制住。前面说过,壁厚均匀既是电阻均匀,也是热应力均匀,这是这道活里比较吃时间的一处。
- 开缝:缝宽、缝位、缝深按图逐道核对,不凭手感。缝宽偏差不是外观偏差,而是电参数偏差,很小的缝宽差落到输出功率上就是一个能被感觉到的量。上下交错的方向与位置要一次对好,缝端留过渡、棱边倒钝去毛刺——加工之后的这道处理不是收尾动作,而是性能工序。
- 端部法兰与引出段:这类件的一端常带加粗的法兰段或引出段,上面有安装孔、台阶、止口甚至键槽。这些特征相对筒身与缝的位置关系要有统一基准,否则装配时对不上。
- 长筒走内孔:刀杆悬伸长,容易出现"两头准、中间让出去",内孔形位宜分段测量核对。
- 夹持与吊装:筒形件刚性有限,夹紧力偏大或集中在几处,会在筒壁上留下看不见的暗伤,装炉受热之后才显现;大件的吊装与翻面,也容易碰伤缝口。
- 清粉清缝:石墨切出来是粉不是屑,容易挂在缝里、内腔和盲孔里,开缝之后逐条清理。对真空炉件来说,这一步的分量比一般件更重。
- 成组一致性:成套交付时建议同批材料、同一条工艺路线,各件的电阻差异尽量小。
| 要算的账 | 一般气氛炉发热体 | 真空炉发热体 |
|---|---|---|
| 传热主导方式 | 气体对流与辐射一起起作用 | 对流基本被抽走,主要靠辐射 |
| 主矛盾 | 气流组织与温度场怎么配平 | 发热体与料的相对位置、遮挡与间距 |
| 洁净要求 | 有气流稀释,把杂质控住即可 | 没有旁路可退,料端与工序一路守 |
| 与外围件配合 | 结构件、电极为主 | 再叠加隔热屏、支承、绝缘件的层间协调 |
| 升降温与热震 | 受气氛与炉体结构约束 | 节奏更自由,自身受热均匀更吃紧 |
| 失效判据 | 电阻漂移、局部过热、缝端崩口 | 同上,另加接触面的接触电阻偏大 |
| 试错成本 | 以单件验证为主 | 常要在整套热场里验证,单件之外还要看成组表现 |
七、图纸与订单上,宜把这几项写清楚
- 装在哪、怎么装:炉膛尺寸、发热体在炉内的姿态(立式或卧式)、与电极的连接方式;
- 目标温度区间与炉内环境:真空度要求、是否会有氧化性气体引入——这一项决定材料能不能用、用哪一档;
- 功率、供电电压与引入方式:电极从哪一端引入、单端还是两端,这两项直接决定需要的电阻,也就决定了缝的排法;
- 缝的参数与布置:缝数、缝宽、缝深,以及上下交错的排法;
- 端面与口部形式:是否有安装孔、台阶、止口或键槽,倒角怎么给;
- 与外围件的配合:与隔热屏、支承件、绝缘件之间的间隙与热态余量;
- 成组件数与一致性要求:同炉几件、电阻差异希望控到什么程度;
- 验收方式:尺寸与形位按哪几个测点量、测的时候件是立放还是平放、电阻或功率用什么口径核对;
- 吊装与包装要求:缝口与口沿的临时保护值得提前讲一句;
- 验证节奏:炉子工况或尺寸不确定时,先做单件或小批验证,跑通一轮再放量,试错成本相对可控。
八、关于信瑞达石墨的真空炉石墨发热体
信瑞达石墨专业生产石墨发热体已有 30 年,在筒形、板状等发热元件的按图定制加工上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控壁厚、缝宽缝位、端面垂直度等关键尺寸的公差,产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。
位于河南平顶山宝丰的厂区既有石墨材料产能,也有机加工产线,筒身的车削、开缝、缝口处理与清粉检验可在厂内配套完成。较稳妥的推进方式,是先把炉膛尺寸、目标温度、真空度与炉内环境、功率与供电电压、与电极的连接方式说清楚,再据此匹配石墨牌号与加工精度;尺寸或工况不确定的,先做单件或小批验证,确认发热表现与装配状态之后再放量。
写在最后
真空炉石墨发热体看上去只是一段"开着竖缝的黑色圆筒",但它要干的活比"发热"长一截:在真空里,热量得靠辐射翻出去,于是它的形状要围着炉膛走,布置与间距要替热度找路,用料要替洁净兜底,而壁厚与缝的排法既要管电参数,也要管它自己受热匀不匀。它用得住用不住,一半看材料牌号与加工精度,尤其是壁厚、缝宽缝位和端面有没有做准做匀;一半看炉内环境、供电与装配关系有没有理顺。选型时较稳妥的做法,是先把炉膛尺寸、目标温度、真空度、功率电压与配合关系列清,再判断该上哪一档牌号与精度。具体工况仍建议结合实际参数确认。