信瑞达石墨·熔金石墨方坩埚·技术专栏
熔金石墨方坩埚:方口那四个内角,往往是它先坏的地方
方坩埚看着只是把圆坩埚改成了方的,摆在炉里能挨得更密、夹取更顺手。可方腔一出现,就多出四个内角——熔体最后离开的是它们,清渣够不到的也是它们,反复冷热后先裂开的还是它们。这篇把方口坩埚在小容量熔金场景里的几处实际讲究拆开讲。
撰文:信瑞达石墨分类:石墨应用 / 熔炼容器
先说归位。熔金这条线上的方坩埚,装的是熔融的贵金属,单只装量不大,一炉上几只甚至几十只,化一炉倒一炉,倒了再装。它的价值不在“能装多少”,而在每炉都倒得干净、不把料挂在里头、成批摆上去各只表现一致。这三点,恰好都落在方口这个形状上,尤其是四个内角。
一、方口为什么有人用
把坩埚做成方的,图的是现场几件很具体的事。同面积的炉膛底板上,方件能挨着摆,边对边,中间不留弧形空当;四壁平直,钳子、托叉、夹具都好夹,圆件那种“夹上去就打滑”的麻烦少一些;方口有一条直边,倾倒时熔体能顺着一个方向铺开,不像圆口那样容易从任意一点溢出去;方件自己也不容易滚,放在托板或炉口上稳当。
这些好处是真的。代价也是真的,而且全都集中在同几个位置——四个内角、四条口沿、四面薄壁。圆腔绕一圈,处处一样;方腔有角,应力、残留、清理,都往角上跑。
二、方腔和圆腔的差别,落在四个内角上
圆坩埚倒料时,熔体沿弧面往一个方向收,重力加表面张力,最后剩的那点会自己滑到口沿;方坩埚不是,四面平壁把熔体推着走,可到了角上,两边壁同时挡着,熔体就停在那儿。这是几何决定的,不是操作手法能完全补回来的。
同一个位置还叠着另外两件事。清渣的时候,刮具进得去平面,进不去角;角上挂住的渣和残料越积越厚,下次熔化时它们先吸热、先反应,把新料的成分带偏。反复冷热的时候,角是截面突变处,热应力往这里集中,微裂纹从这里起。
所以方坩埚的加工重点,从来不是“把方形铣出来”——那是最容易的一步;而是“把那四个角做成什么样”。
三、内角圆角:容量、残留、应力,在同一个半径上打架
内角给多大圆角,是方坩埚设计里避不开的取舍,而且三方面的诉求方向相反:
- 圆角放大:同外形下净容积略小,但角上不挂料、清渣够得到、应力集中缓解,反复冷热不容易从角上起裂。
- 圆角缩到很小:容量能多挤一点出来,可角变成了死角——料挂住倒不净,渣清不出,尖角处应力集中,热震几次就从角上开口。
- 圆角忽大忽小:同一批里有的角圆、有的角尖,装量不一样、坏的速度也不一样,现场最难管。
熔金场景看重的是倒得干净、不挂料,圆角宜给足;如果是装量卡得很紧的小方口,就先把容量口径讲清楚——是按内腔净容积算,还是按装到离口沿留安全高度算。这两者能差出一截,圆角再一缩,实际装量就和图纸对不上了。
还有一处容易漏:内角其实是两个角。平面上的立角,是相邻两壁的交角;内底与四壁的交角,是底角。图纸上常只标一个“内角 R”,加工时立角靠铣刀走出来,底角靠刀尖圆角自然形成,两处实际半径往往不是一个数。倒料挂料多半挂在底角,因为那里更深、更够不到。图纸把两个角分开标,验收才不会各说各话。
四、口沿与四壁:方口平不平,决定它好不好用
方口的四条边要落在同一个平面上。口面不平,问题是一串的:倾倒时熔体从低的那一边先淌出去,收不住;若配盖,盖上去是翘的,缝隙一头大一头小;摆到托板上,高的那只先受力,低的那只悬着,受热和受压都不均。
四壁要“方”。对边平行、相邻边垂直,这个关系比单个外形尺寸更要紧——它决定坩埚在炉里摆得下摆不下、摞得起来摞不起来、一排十几只是不是能挨紧。外形尺寸差一点还能挤一挤,方不正就整排歪。
壁厚在方腔上的分布也不均匀:四角材料多,长边中点材料少。薄壁方腔最先出问题的地方,往往就是长边中点——夹持时被压裂、热震时先开、氧化时先薄。壁厚公差如果只卡一个名义值、不卡同圈壁厚差,这一处是查不出来的。
五、成批做的时候,一致性比单件精度更值钱
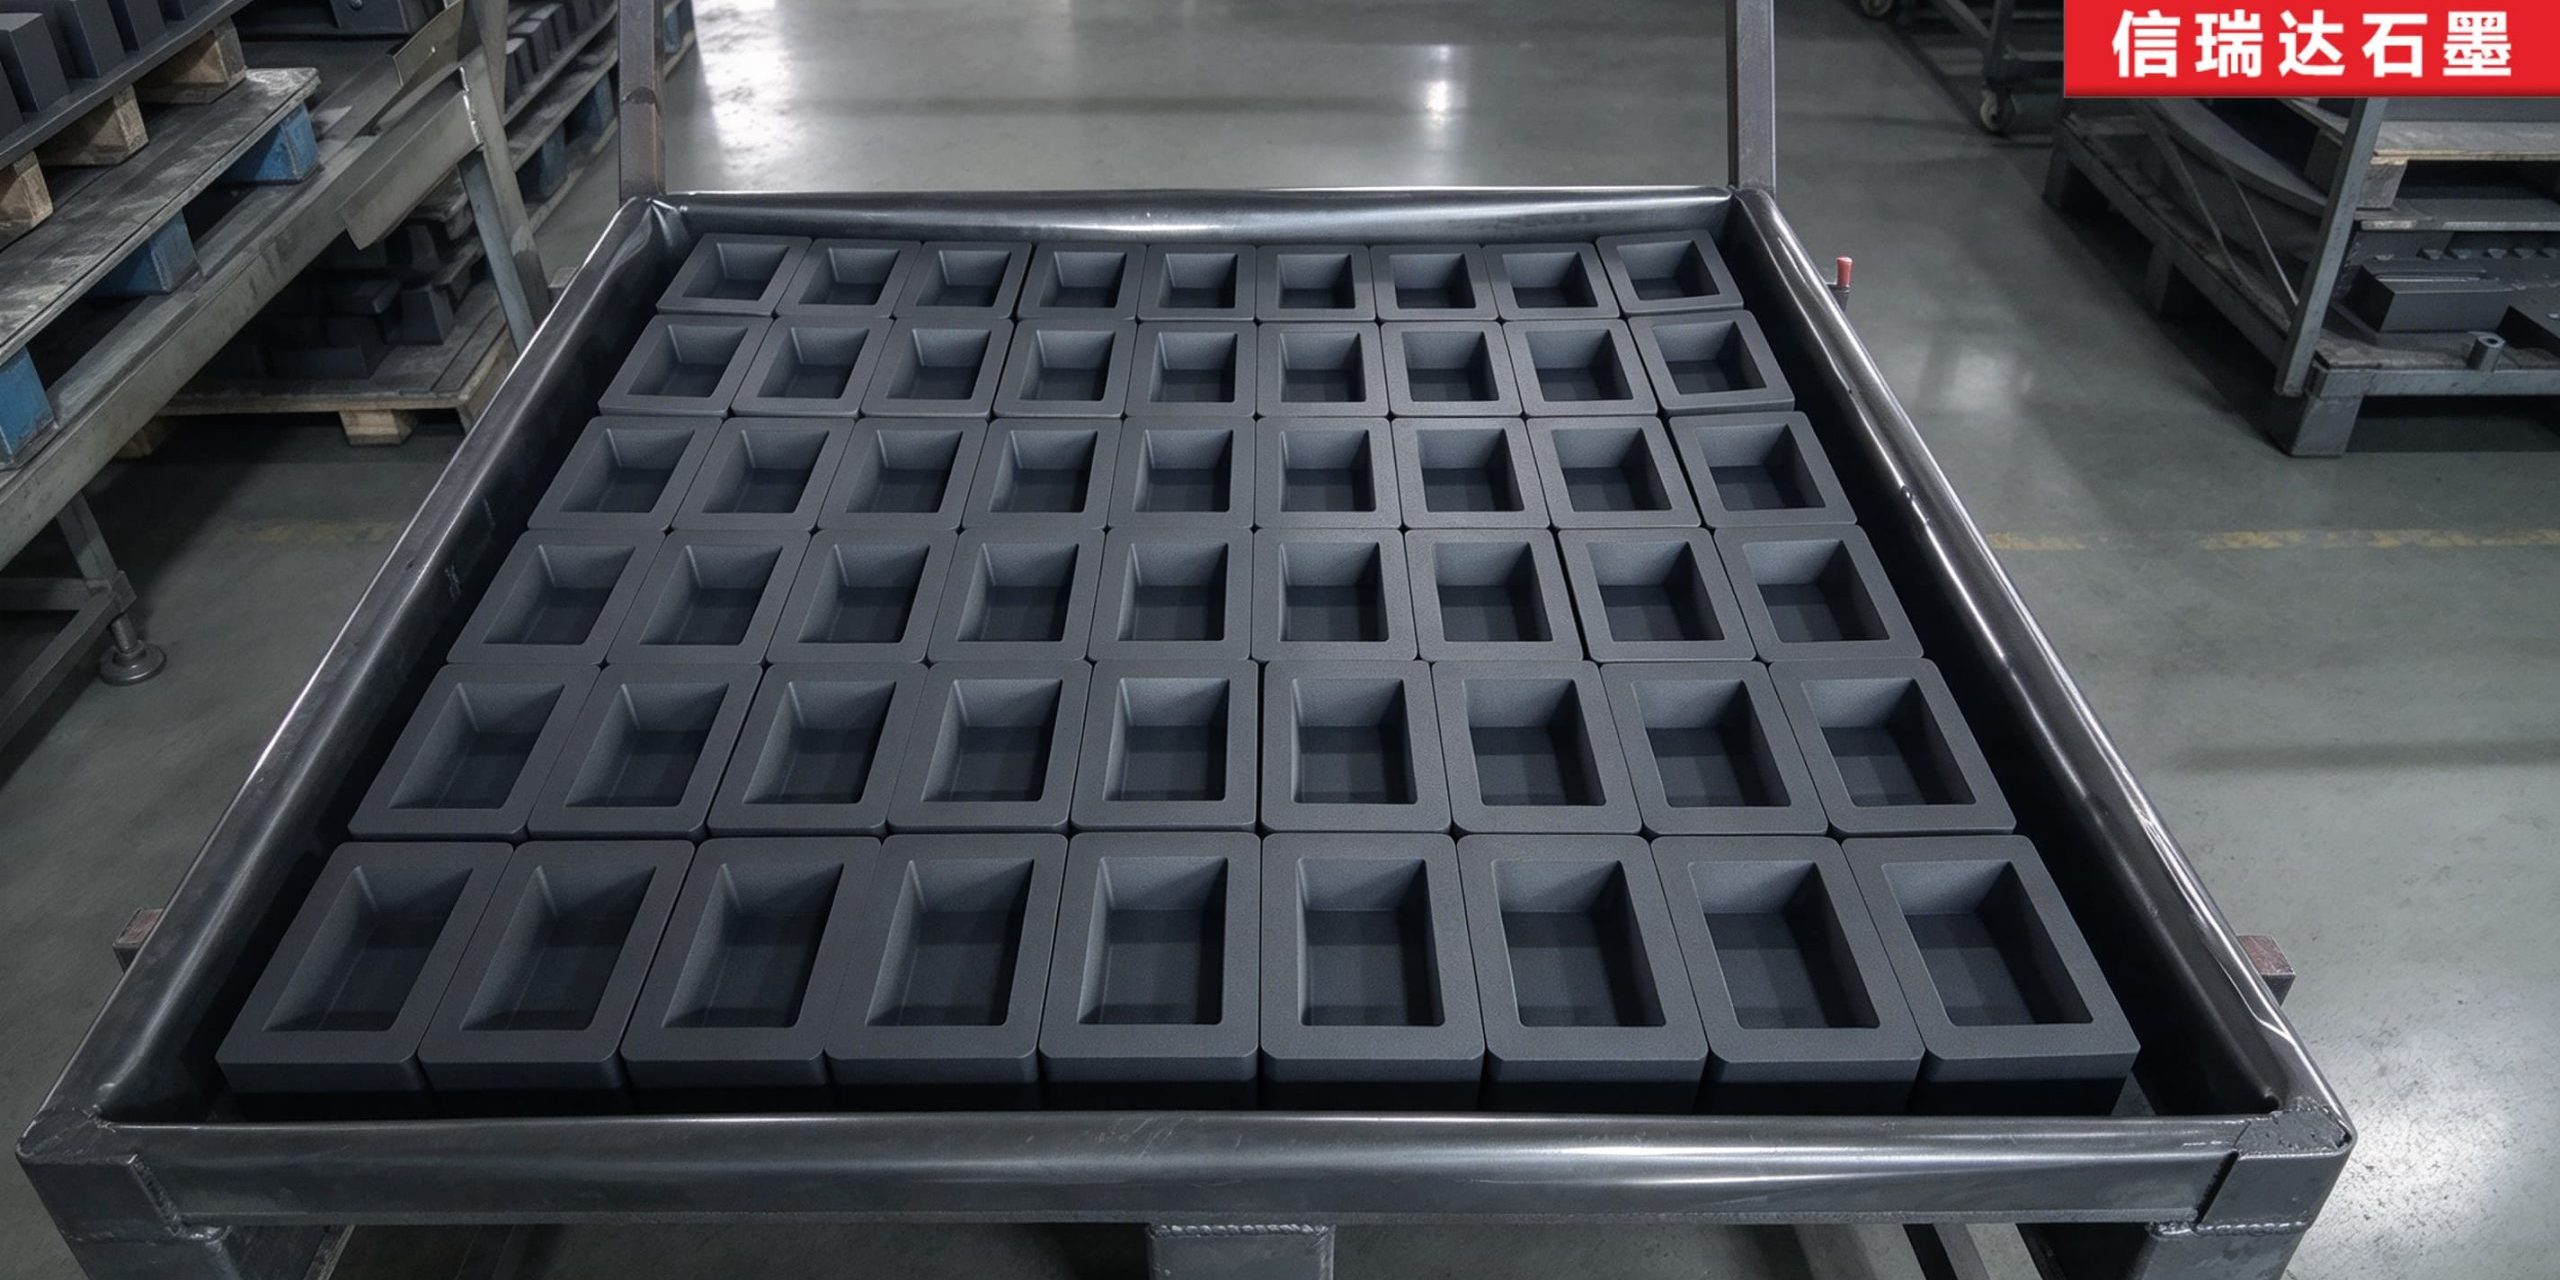
这类小方口坩埚在现场是一盘一盘上炉的,几十只同时用。这时候真正影响使用的是三件“批内一致”,单件做到多准反倒退到后面:
- 净容积一致:每只装量差一点,一炉里各只的熔化节奏就不同,出炉时间难统一,回收也算不准。装量口径要先定,再谈公差。
- 口面高度一致:摆在同一块托板上,高的先顶到上方压板或炉盖,低的那只接触不上,受热、受力都不均,坏得也快。
- 壁厚与底厚一致:薄的那只先穿,整批的换料周期被它一个人拖短。
单件很准、批内散得开,在现场几乎等于没用;反过来,单件让一点、批内收得紧,反而好用。这个取向要写进订单,不要留给加工方去猜:是逐只检验分档,还是抽检放行,分几档,档差多少。
一点经验:方口小坩埚的内角,是“设计与加工一起决定”的地方。图纸只写一个 R,做出来立角与底角常常不是一个数;现场挂料、清不干净,回头改图纸往往比改操作更有效。首件做出来别急着批量走,先拿实际熔体走一遍装料、熔化、倾倒、清渣,看角上挂不挂、倒不倒得净,再定 R 和容量口径——石墨脆,改小了的件修不回来,只能报废。
六、它是怎么坏的
方坩埚的失效,很少是“整体磨没了”,多半是几处先出问题:
- 内角起裂:四个内角是应力集中点,反复冷热后从角上开裂。圆角偏小、角上有加工刀痕或崩口,裂得更快。
- 口沿崩边:方口四条边是薄边,夹取、磕碰、清渣敲击都容易崩。崩了口沿就搭不平,倾倒开始偏。
- 底部减薄:熔体冲刷加上清渣刮擦,底部逐渐变薄,薄到某处先穿。石墨坩埚的渗漏多是这么来的——开口气孔本就渗,局部再减薄,就守不住了。
- 氧化损耗:石墨在氧化性气氛、持续高温下会氧化,壁厚整体往下减。这不是“用旧了”,是材料本身被消耗掉。惰性气氛或还原气氛下,这一项轻得多。
- 渣与熔剂侵蚀:熔金常用造渣剂、覆盖剂,对石墨有侵蚀;角上积渣又加剧这一处。
七、材料怎么配
熔贵金属的坩埚,头一条是不污染熔体。灰分里的铁、硫这类杂质,会在熔化过程中带进金里,成色和后续工序都受影响,所以这一档对纯度与灰分的要求,比对强度的要求更靠前。
往下才是力学与热学:抗折强度要够,薄壁方腔在夹持和搬运中才不容易断;密度与气孔率关系到抗渗与耐冲刷;导热率不必一味追高——导热高,热散得快,口沿温度低,熔体容易在口沿凝壳挂料。表面状态也有取舍:内腔光洁一些,挂料少、清渣省力;过光的表面又留不住一层稳定的挂料层,现场的取舍不完全一样。浸渍或涂层能封掉一部分开口气孔,代价是透气性与不粘性要重新评估,不是单方向的好处。
这些指标随牌号与规格变化,具体以对应牌号的技术条件为准,不宜拿一个数套到所有件上。
八、主要用在哪些地方
方口小坩埚的用场,基本都在“小批量、多炉次、频繁倾倒”这一侧:首饰与贵金属的熔炼打样、牙科合金的熔化、实验室的小样熔融与合金配制、小型有色合金的熔化浇注,以及手工金工车间里配熔金炉使用的场合。这一侧的共同点是单炉装量小、换料勤、对回收与成色敏感,正对上小方口这种形态。
它不适合的场合同样清楚:装与碳反应活泼的金属(钛、锆、铝、钒这一类),会生成碳化物,既污染熔体又侵蚀坩埚;强氧化性气氛下的持续高温,会加速氧化损耗;也当不了密封容器,开口气孔本身就会渗。
九、图纸和订单上,宜把这几项写清楚
- 内腔净尺寸与净容积口径:按净容积算,还是按装到离口沿留安全高度算;
- 内角圆角:立角与底角分开标,注明允许的加工纹路方向与崩缺范围;
- 口面平面度与四边等高要求,若配盖,把配合间隙一起写;
- 壁厚名义值与同圈壁厚差,注明沿圆周与沿高度多点量;
- 底厚与“局部减薄允许值”,这一项决定它多久会渗;
- 外形的方度要求:对边平行、相邻边垂直,比单个外形尺寸更该写;
- 石墨牌号与灰分、密度、抗折强度等指标倾向;
- 是否浸渍或做表面处理,以及装配前的清粉要求;
- 批量口径:逐只检还是抽检、分几档、档差多少;包装与码放方式。
其中底厚允许值与内角圆角这两项,常被当成“加工方自然会管”的事省掉,而它们恰恰决定这只坩埚能用多久。边界也说一句:石墨在氧化性气氛与持续高温下会发生氧化损耗,若现场属这类工况,选材与结构要另外评估,加工做得再准,也补不回这一条。
十、关于信瑞达石墨的熔金石墨方坩埚
信瑞达石墨专业生产熔金石墨方坩埚已有 30 年,在小方腔四角成形、口面平直与成批容积一致性上积累了较多工艺经验。我们按照客户提供的图纸精准加工,严控内腔轮廓、内角圆角、口面平面度与壁厚均匀等关键公差;产品在正常使用与维护条件下使用寿命相对较长,获得了较多行业客户的认可。厂区位于河南平顶山宝丰,既有石墨材料产能,也有机加工产线,这类件的备料与加工可在厂内配套完成。
写在最后
方坩埚这件事,难点不在把方形掏出来,而在四个内角、四条口沿、四面薄壁:角上挂不挂料、口面平不平、壁厚匀不匀、一批里的几十只是不是一个样。这几处定清楚了,坩埚就是好用的;哪一处含糊,问题会在炉子上反复出现。
如果您的图纸上是小方口坩埚,可以把装量、熔体种类、使用气氛和图纸尺寸发过来,我们按图评估内角圆角、容量口径与批量一致性的可行范围,也可以先做几只试装试用。